
Промывка пластинчатого теплообменника
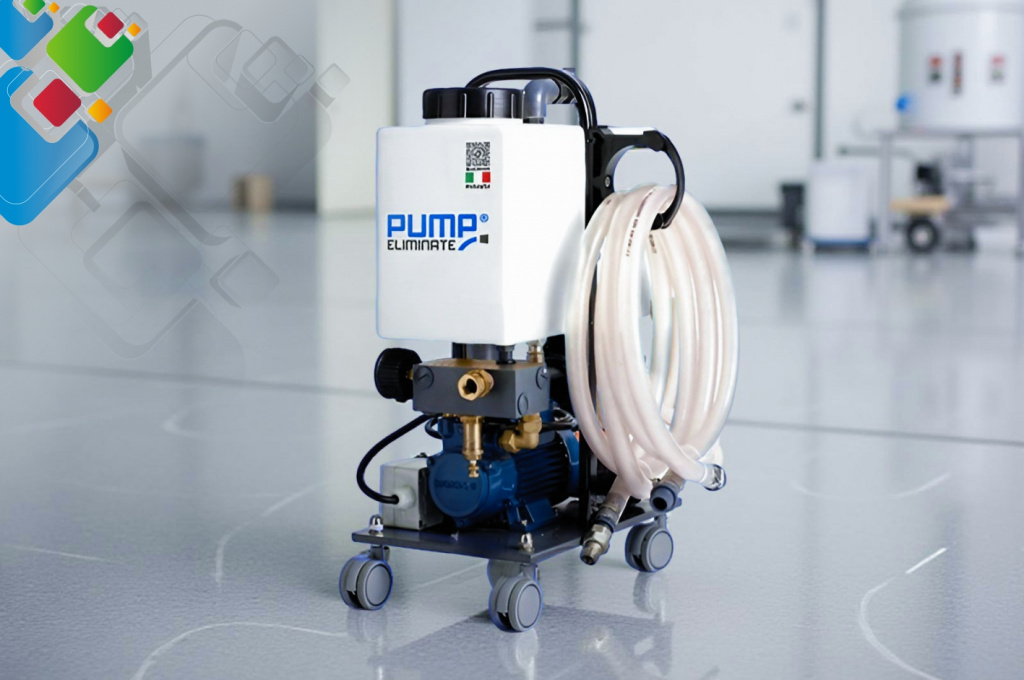
Только регулярная промывка пластинчатого теплообменника (ПТО) позволяет сохранить паспортный КПД и довести срок службы уплотнений до 8–10 лет. Отложения накипи, биологические обрастания, шлам и коррозионные продукты создают на пластинах термическое сопротивление, что ведёт к росту гидравлического сопротивления в 2–4 раза и падению теплоотдачи на 20–40%. В статье описаны безразборные методы CIP, механическая чистка с разборкой, рабочие концентрации реагентов для AISI 304/316L, регламент для ИТП, котельных и промышленных контуров, типичные ошибки и стоимость работ.
Когда ПТО требует промывки: признаки
Отложения на пластинах накапливаются постоянно, однако до некоторого предела контрольно-измерительные приборы их практически не фиксируют. Как только слой загрязнений достигает 0,3–0,5 мм, теплотехнические параметры претерпевают резкий скачок, а дальнейшая работа аппарата в таких условиях становится и малоэффективной, и рискованной для него самого.
1. Гидравлическое сопротивление растёт (ΔP)
Наиболее ранний и достоверный сигнал. При паспортном ΔP = 25 кПа на номинальном расходе фактическая разница между давлением на входе и выходе 60–80 кПа означает, что каналы заужены отложениями примерно в два раза. Уже на начальном этапе это видно по обычным манометрам на вводе ИТП — надо лишь сопоставить их показания с записями из журнала пусконаладки.
2. Снижение температурного перепада (ΔT)
Если нагрузка соответствует проектной, теплоноситель у потребителя должен нагреваться на 25–35°C. При штатных расходах и ΔT < 15°C теплообменник уже практически не передаёт тепло. Нередко это проявляется жалобами на «недотоп» в верхних квартирах МКД либо на слишком низкую температуру ГВС из смесителей.
3. Смещение температур и «перегрев» обратного потока
Если обратка становится на 5–10°C горячее расчётного значения, тепло не успевает дойти до потребителя. Одновременно увеличивается расход по первичному контуру: циркуляционный насос работает с большей нагрузкой, что повышает потребление электроэнергии и ускоряет износ запорной арматуры. О причинах загрязнения подробнее — в материале Почему вода загрязняется при работе теплообменника.
4. Вспомогательные признаки
- Дрожь и скачки давления — каналы забиты частично, поэтому поток турбулизируется неравномерно
- Посторонний шум в патрубках — оторвавшиеся частицы накипи ударяются о пластины
- Заметные следы протечек по контуру пакета — уплотнения деформировались под действием избыточного давления
- Температура обратки в теплосети выше нормы — это грозит санкциями со стороны теплоснабжающей организации
- Показания электросчётчика на циркуляционных насосах растут при неизменном графике нагрузки
Материалы по теме: Как эксплуатировать пластинчатые теплообменники: правила и Способы увеличить срок службы теплообменника.
Способы промывки ПТО
Пластинчатые теплообменники обслуживают четырьмя основными способами. Что выбрать, определяется типом отложений, возможностью подойти к аппарату, запасом уплотнений и тем, сколько времени контур может простаивать. Правильно подобранный метод — уже половина результата: безразборная CIP не справится с плотным биообрастанием, а разбирать аппарат там, где хватает химии, невыгодно.
Через каналы теплообменника промывочным бустером прогоняют кислотный либо щелочной раствор. Так удаляются карбонатная накипь, следы коррозии и незначительный биослой. Пакет не вскрывают, уплотнения не меняют. Контур простаивает 1–4 часа.
На разобранном пакете подаётся давление 150–500 бар. Хорошо справляется с илистыми, рыхлыми и волокнистыми загрязнениями (теплосеть с фильтрами 200 мкм). Нужен доступ к каждой пластине по отдельности.
Пакет полностью разбирают, каждую пластину обрабатывают щётками в ванне с раствором, клеевые или клипсовые уплотнения меняют обязательно. Метод используют при слое отложений > 1 мм, цементировке, прикипании и биообрастании. Простой составляет 1–3 дня.
Пластины опускают в ванну с раствором, где излучатели на 25–40 кГц создают кавитацию в течение 20–60 минут. Это щадящая замена щёткам для тонких пластин 0,4–0,5 мм. Гофрированный рисунок остаётся неповреждённым.
Схема выбора: какой метод подойдёт
Общее сравнение способов с разборкой и без неё — в статье Промывка теплообменников: разборный и безразборный методы. Обзор всех видов аппаратов и подходов — Промывка теплообменного оборудования.
Пошаговая CIP-промывка
CIP (Cleaning In Place) — общепринятый способ безразборной мойки: теплообменник не снимают с обвязки, а реагент гоняют по каналам замкнутым циклом: подогреваемый бак → бустерный насос → вход пластин → выход пластин → снова в бак. Поток обязательно направляют против штатного, иначе реагент не попадёт в «мёртвые зоны» у уплотнений.
Порядок выполнения: 6 шагов
Этап 1. Отсечка и подготовка
Запорную арматуру перед теплообменником и после него перекрывают, давление стравливают через дренажные краны. У двухконтурного аппарата (скажем, ГВС с разделительным контуром) поочерёдно отключают оба контура: начинают с той стороны, где отложений больше (как правило, это ГВС или теплоноситель ТЭЦ).
Этап 2. Монтаж бустера
Бустерная станция представляет собой бак объёмом 30–500 л со встроенным насосом на 1–10 м³/ч и подогревом до 60–80°C. Рукава Ду 25–50 присоединяют к штатным дренажным либо сервисным фланцам. Поток обязательно пускают навстречу рабочему: загрязнения должны вымываться против обычного движения воды, иначе они просто перераспределятся по каналам.
Этап 3. Прогон реагента
В бак заливают рабочий раствор (раздел реагентов). Циркуляцию включают при 40–60°C: так карбонаты растворяются примерно вдвое быстрее. Длительность — от 30 минут при лёгкой накипи до 4 часов при плотных отложениях. Раз в 15–20 минут направление потока лучше менять — это сбивает «застойные» зоны в углах каналов.
Этап 4. Проверка pH
Ключевой показатель завершения химической обработки. У свежего 5% раствора HCl pH ≈ 1,0; в реакции с накипью pH увеличивается. Если два замера подряд совпадают (к примеру, pH = 3,5–4,0 на протяжении 20 минут), значит, реагент израсходован. Продолжать циркуляцию нет смысла.
Этап 5. Нейтрализация
Остатки кислоты нейтрализуют 1–2% раствором NaOH либо кальцинированной соды (Na₂CO₃) за 15–30 минут. Этот этап нельзя пропускать: не нейтрализованная кислота за 1–2 месяца разрушает уплотнения и запускает точечную коррозию пластин AISI 304 даже в царапинах от щёток.
Этап 6. Промывка и запуск
Чистой водой промывают 5–15 минут, пока pH на сливе не достигнет 6,5–8,5. Слив направляют через нейтрализатор (ёмкость с гашёной известью или каустиком) либо в отдельную тару для дальнейшей утилизации. Теплообменник возвращают в сеть и выполняют опрессовку — см. Для чего проводят опрессовку теплообменного оборудования — после чего запускают под рабочей нагрузкой.
Пошаговая технология для пластинчатых аппаратов подробно разобрана в материале Очистка пластинчатого теплообменника: как выполнить. Подходящее оборудование представлено в каталоге Техника для промывки теплообменников.
Промывка пластинчатого теплообменника с разборкой
К разборной чистке прибегают в ситуациях, когда слой отложений превысил 1 мм, когда накипь превратилась в сцементированную массу из карбонатов и ила, либо когда уплотнительные элементы исчерпали свой ресурс и требуют замены. Такое обслуживание носит плановый характер и выполняется с периодичностью 5–8 лет — даже при условии, что химическая промывка всё это время поддерживала аппарат в чистоте.
Этап 1. Разборка пакета пластин
- Дренаж обоих контуров, отключение аппарата от сети
- Замер первоначальной длины пакета (а-размер) — фиксируется в журнале, чтобы в процессе сборки обеспечить паспортную величину с отклонением не более ±2 мм
- Последовательное ослабление стяжных шпилек крест-накрест (по диагонали), с равномерным шагом 5–10 мм
- Демонтаж подвижной плиты, нанесение порядковых меток на пластины (мелом либо маркером по торцевой кромке)
- Поочерёдное извлечение пластин, проверка уплотнений на деформацию, разрывы и следы старого клея
Этап 2. Чистка пластин в ванне
Пластины по одной погружаются в ванну с подогретым до 40–60°C рабочим раствором — как правило, это 5–10% HCl либо 5% сульфаминовая кислота. Продолжительность замачивания составляет 20–60 минут. По завершении экспозиции каждую пластину очищают мягкой щёткой из полипропилена или нейлона — использование металлических щёток, скребков и шлифовальных дисков недопустимо: они повреждают пассивную плёнку нержавеющей стали, что с неизбежностью ведёт к точечной коррозии.
Для тонколистовых пластин 0,4–0,5 мм (Alfa Laval M3, M6, Funke FP, Sondex S-line) оптимальна ультразвуковая ванна с частотой 25–40 кГц и временем обработки 20–60 минут — этот способ полностью безопасен. Реагенты представлены в каталоге: Средства для промывки теплообменника и промышленных систем.
Этап 3. Замена уплотнений
Уплотнения относятся к расходным элементам. При каждой разборке их заменяют полностью: пусть внешне они выглядят «как новые», но структура EPDM или NBR-резины с годами утрачивает эластичность, и после повторной затяжки неизбежно появятся протечки. Различают уплотнения клипсовые (snap-on, без клея — для современных Alfa Laval, Kelvion, РИДАН), клеевые (Pyrofix, Loctite — для устаревших моделей и кожухотрубных аппаратов); полевая клейка у большинства производителей уже не применяется.
Все ходовые типоразмеры: Пластины и уплотнения для теплообменников. Подробно о ремонте разборных моделей — Разборные пластинчатые теплообменники.
Этап 4. Сборка и опрессовка
Пластины укладываются в строго определённой последовательности (V-V-V или V-Λ-V-Λ — чередование рисунка гофрировки согласно паспорту). Затяжка шпилек производится равномерно по диагонали с контролем динамометрическим ключом — для крупногабаритных аппаратов Alfa Laval, Funke, РИДАН паспортное усилие достигает 250–400 Нм. Итоговый а-размер должен точно соответствовать паспорту. По окончании сборки выполняется опрессовка давлением 1,5× от рабочего в течение 30 минут.
Реагенты для промывки ПТО
Подбор реагента зависит от химического состава отложений и материала пластин. Для нержавеющих пластин AISI 304/316L допустимы минеральные и органические кислоты в определённой концентрации; для титановых, медно-никелевых и медно-фосфорных припоев требования строже, и щелочные/слабокислотные составы оказываются практически безальтернативными.
Соляная кислота HCl (5–10%)
Наиболее агрессивный и одновременно самый дешёвый растворитель карбонатной накипи. Реакция протекает мгновенно: CaCO₃ + 2HCl → CaCl₂ + H₂O + CO₂. Для нержавейки AISI 316L предельная концентрация — до 10%, при температуре не выше 40°C, продолжительность обработки — не более 2 часов. Обязательно применение ингибитора коррозии (уротропин 0,5%, формалин 0,1% либо готовые ингибированные составы).
Сульфаминовая кислота (5%)
Безопасная замена HCl: твёрдое вещество, удобнее в транспортировке, не выделяет паров. Используется в виде 5–7% раствора при 40–60°C. Хорошо справляется с карбонатной и сульфатной накипью. Пригодна для нержавейки 304/316L, латуни, меди — но НЕ для оцинкованной стали (быстро вымывает цинк). Стандартный выбор для пищевой промышленности и систем ГВС.
Лимонная кислота (5–8%)
Наиболее «щадящий» вариант — органическая кислота, pH ≈ 2 у 5% раствора. Применяется в пищевых производствах, медицине, системах питьевой ГВС. Работает при 50–70°C, время обработки — 1–3 часа. Биоразлагаема, экологична. Недостаток: уступает по силе HCl и сульфаминовой, не удалит плотную цементированную накипь без длительной выдержки.
Гидроксид натрия NaOH (1–2%)
Щелочная стадия необходима для нейтрализации после кислоты, а также для самостоятельной очистки от масляных, жировых и биологических отложений (молочные линии, пастеризаторы, пищевая отрасль). Концентрация 1–2%, температура 50–80°C. Для нержавейки безопасен в широком диапазоне, но для оцинкованных элементов трубопроводов — представляет опасность.
Сводная таблица реагентов
| Реагент | Концентрация | T, °C | Время | Где применяется |
|---|---|---|---|---|
| HCl ингибир. | 5–10% | 30–40 | 0,5–2 ч | Плотная карбонатная накипь, нерж. AISI 304/316L |
| Сульфаминовая | 5–7% | 40–60 | 1–3 ч | ГВС, пищевые контуры, латунь, медь |
| Лимонная | 5–8% | 50–70 | 1–3 ч | Питьевая ГВС, пищёвка, фарма |
| NaOH | 1–2% | 50–80 | 0,5–1 ч | Нейтрализация, жиры, биослой |
| ЭДТА (Трилон Б) | 3–5% | 60–90 | 2–6 ч | Деликатные пластины, медицина |
| Фосфорная H₃PO₄ | 5–15% | 40–60 | 1–2 ч | Ржавчина, окислы железа, нерж. сталь |
Готовые ингибированные составы (BWT Cillit-FFW, Boilag Cleaner, NovoChim Acid, Pipal CleanAcid) уже включают ингибитор коррозии, pH-индикатор и поверхностно-активные компоненты — это удобнее, чем самостоятельно готовить раствор из технической кислоты.
Безопасность работы с реагентами и совместимость с AISI 304/316L
Нержавеющая сталь AISI 304 и более стойкая AISI 316L — стандартные материалы пластин для 95% теплообменников. Они противостоят большинству кислот, однако имеют чёткие границы безопасной концентрации и температуры. Превышение порогов ведёт не к мгновенному отказу, а к скрытой деградации: pitting (точечной), межкристаллитной коррозии, охрупчиванию сварных швов.
Безопасные пределы
- HCl — не выше 10% при 40°C, не выше 5% при 60°C; время воздействия — до 2 ч
- Сульфаминовая — до 7% при 60°C, 3 ч
- Лимонная — до 10% при 70°C, без ограничения по времени
- Фосфорная — до 15% при 60°C, 2 ч (для AISI 316L; для 304 — снижаем до 10%)
- NaOH — до 5% при 80°C, ограничений по нерж. практически нет
- КАТЕГОРИЧЕСКИ ЗАПРЕЩЕНО: серная H₂SO₄ выше 1%, азотная HNO₃ выше 5%, хлоросодержащие отбеливатели (Cl⁻ — точечная коррозия даже при 50 ppm)
СИЗ и оборудование
- Респиратор с фильтром класса B/E (защита от паров кислот)
- Химически стойкие перчатки (нитрил, бутил) — НЕ латекс
- Очки или щиток на лицо, прорезиненный фартук
- Сапоги/калоши химостойкие
- Шланги и насос бустера — обязательно химостойкие (EPDM, FKM/Viton), металлические шланги — из AISI 316
- Нейтрализатор пролива — кальцинированная сода или гашёная известь под рукой
- Вентиляция помещения — обязательна, при работе с HCl приточно-вытяжная не менее 10-кратного воздухообмена
Утилизация отработанных растворов
Отработанная кислотная промывка содержит соли тяжёлых металлов (железо, медь, цинк из систем), частицы накипи, остатки ингибиторов. Сброс в канализацию без нейтрализации запрещён — pH сбрасываемой воды должен быть 6,5–8,5 (санитарные правила РК). На крупных объектах оборудуется нейтрализатор-отстойник; в небольших ИТП промывочная бригада забирает отработку для утилизации на лицензированном полигоне.
Регламент промывки: сроки и периодичность
Универсального графика не существует — периодичность промывок определяется качеством подпиточной воды (жёсткость, содержание железа, биология), режимом эксплуатации (постоянная нагрузка или циклическая), наличием химводоподготовки и материалом контура. Ниже приведены типовые ориентиры, проверенные на сотнях объектов.
Исходные данные: вода на ТЭЦ прошла подготовку (Ж < 7 мг-экв/л), установлены фильтры 200 мкм, работа идёт в штатном режиме
Если подпитка идёт напрямую из водопровода, а полноценной ХВО нет, при графике 90/70 карбонат выпадает в осадок активнее
Вода на подпитке имеет Ж > 7 мг-экв/л, t > 80°C; сюда же технологические контуры и бассейны с хлорированием
Факторы, ускоряющие загрязнение
- Подпиточная вода жёстче 7 мг-экв/л, поскольку умягчитель отсутствует
- В открытом контуре ГВС, где подпитка идёт постоянно, накипь образуется в 3–5 раз интенсивнее, чем в закрытом
- Когда вода в ГВС нагрета выше 60°C, осаждение CaCO₃ ускоряется скачкообразно
- Перед теплообменником нет сетчатого фильтра 200 мкм либо он забит
- Если в контуре есть алюминий — биметаллические радиаторы или гофрорукав — шлама образуется больше
- Во время ремонтов практикуется залповая доливка воды из водопровода
Восстановление показателя КПД после очистки
Если срок промывки откладывается всё дольше, плановая очистка даёт более заметный эффект, однако одновременно возрастает опасность необратимого повреждения пластин. С экономической точки зрения выгоднее проводить CIP регулярно, чем дожидаться резкого провала теплоотдачи. Такой же подход изложен в материале Способы увеличить срок службы теплообменника.
Марки химии и производители оборудования для промывки
В Казахстане постоянно доступны 5–7 марок промывочной химии и 4–5 изготовителей бустерных станций. Подбор определяется масштабом работ, экологическими требованиями и бюджетом; далее перечислены востребованные позиции из каталога.
Химические реагенты в каталоге
| Бренд | Профиль | Область применения |
|---|---|---|
| BWT | Готовые составы на основе кислот и щелочей, а также pH-индикаторы | ХВО, котельные, ИТП |
| Cillit | Серия FFW, FF, Neutral предназначена для ГВС и отопления | Бытовые системы ГВС, ИТП |
| Boilag | Boilag Cleaner: ингибированный HCl концентрат | Тепловые сети и котельные |
| NovoChim | Ингибированные кислоты и щёлочи, представленные в Казахстане | ИТП и промышленные объекты |
| Pipal | Серия Pipal CleanAcid, CleanAlk — для ГВС и пищевых производств | Фармацевтика, пищевые предприятия, ИТП |
Техника: бустеры, ванны, нейтрализаторы
| Бренд | Линейка | Примечание |
|---|---|---|
| FERNOX | Power Flow MK — компактный класс для бытовых и коммерческих задач | Для ИТП, бак 25–30 л |
| Сормат | Бустерные станции 60–500 л, поставляемые в РК | Для промышленных нагрузок |
| КС НАШ БРЕНД | Весь модельный ряд: бустеры 30–1000 л, ультразвуковые ванны, нейтрализаторы | Изготовитель — ТПЛ-Сервис; обслуживание и расходные материалы обеспечены |
| Pipal | Линейка P-Booster 60–200 л | Средний сегмент по доступной цене |
Выбрать реагент и станцию можно в разделах Химия для очистки теплообменных аппаратов и Техника для промывочных работ.
Цена очистки пластинчатого теплообменника
Цена промывки складывается из четырёх составляющих: выезд и труд инженера, реагенты вместе с нейтрализатором, износ оборудования и вывоз/утилизация отработанного раствора. Сильнее всего на сумму влияют мощность теплообменника — от неё зависит расход химии — и характер отложений, определяющий длительность цикла.
- Малые ИТП и бытовые системы ГВС
- Бытовой бустер с баком 30 л
- Длительность цикла 1,5–2 ч
- Сульфаминовая кислота, 5 кг
- Коммерческие объекты и ИТП многоквартирных домов
- Бак объёмом 100–200 л
- Продолжительность цикла 2–4 ч
- Ингибированный HCl, 15–30 кг
- ТЭЦ и заводские контуры
- Резервуар 300–1000 л
- Цикл 4–8 ч, плюс разборка
- Кислота в объёме 50–200 кг
Точная смета формируется после выезда инженера и осмотра теплообменника: нужно взять пробу отложений и проверить уплотнения. Оформить выезд можно через раздел контактов.
8 ошибок, которые допускают при промывке пластинчатых теплообменников
Чаще всего сбои после промывки связаны не с поломкой теплообменника, а с несоблюдением технологии. Далее — фактический «топ» из сервисной статистики.
Очистку ведут по обычному ходу теплоносителя — загрязнения не удаляются, а лишь перемещаются. Верный вариант — обратный поток.
Ради ускорения берут раствор «покрепче»: если HCl превышает 10% и держится 2 ч, пассивный слой 304 разрушается, затем начинается pitting.
После кислоты сразу промывают водой — за месяц её остатки разъедают уплотнения. Нужен обязательный этап NaOH 1–2%.
При разборке чистят стальной щёткой, оставляя царапины и снимая пассивный слой. Допустимы лишь нейлон или полипропилен.
После разборки пакет ставят обратно на прежние уплотнения — через 1–2 недели появляются подтёки. Замена обязательна.
Затяжка «до упора» либо недостаточная — уплотнения деформируются, возникает течь. Собирать только по паспорту, используя динамометр.
Берут «белизну» или таблетки с хлором: ионы Cl⁻ провоцируют питтинговую коррозию даже на 316L. Это запрещено.
Аппарат сразу запускают под рабочим давлением — скрытая течь проявляется только на горячем контуре. См. опрессовку.
FAQ: популярные вопросы по промывке ПТО
Реально ли очистить пластинчатый теплообменник, не разбирая его?
С какой периодичностью промывать ПТО в ИТП многоквартирного дома?
Какой реагент меньше вредит пластинам AISI 304?
Требуется ли замена уплотнений после каждой промывки?
Какова длительность CIP-промывки?
Допускается ли промывка паяных ПТО?
Как поступать с отработанным реагентом?
По каким признакам становится ясно, что одной CIP-мойки уже мало?
Допускается ли самостоятельная промывка ПТО?
Какое количество промывок выдерживает один аппарат?
Оформить заявку на промывку — с выездом специалиста ТПЛ-Сервис
Обслуживаем аппараты всех перечисленных марок: Alfa Laval, Funke, Kelvion, Sondex, SWEP, Danfoss, Tranter, РИДАН, ЭТРА, ТТАИ, ТИЖ, КС, Машимпэкс, Теплохит, Анвитэк.
В перечень услуг входит: выбор реагентов с учётом пробы воды и материала пластин; использование ингибированной химии; циркуляция в обратном направлении через бустер; проверка pH; нейтрализация; вывоз и утилизация отработанного состава; опрессовка после сборки; акт выполненных работ с зафиксированными значениями ΔP и ΔT до и после.
Разделы каталога по теме: ПТО пластинчатого типа · уплотнения и пластины · техника для промывочных работ · промывочные составы.
Материалы, которые могут пригодиться: сравнение всех способов очистки теплообменников, очистка теплообменного аппарата котла, способы очистки пластинчатого теплообменника, методы с разборкой и без разборки, эксплуатационные правила, пути увеличения срока службы, факторы загрязнения, ПТО разборной конструкции, для чего нужна опрессовка.
- Комментарии


