
Уплотнения для пластинчатых теплообменников
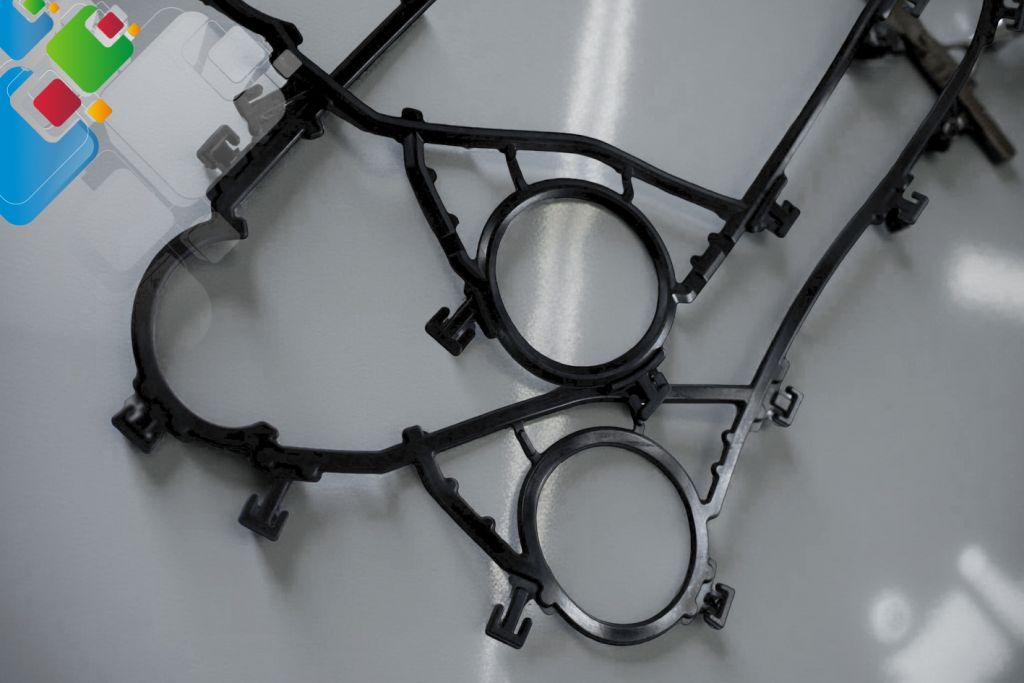
Уплотнения Резиновый контур, благодаря которому пакет металлических пластин становится герметичным пластинчатым теплообменником (ПТО). Первыми изнашиваются именно уплотнения, а не пластины: резина стареет от температуры, давления и химического воздействия теплоносителя. Средний срок службы — 5–12 лет, тогда как сталь выдерживает 20–25 лет. Как только уплотнение теряет эластичность и «дубеет», появляется течь по торцу, теплосъём снижается, а перепад давления увеличивается. В статье рассмотрены четыре типа резины — NBR, EPDM, FKM, HNBR, их рабочие температуры и химстойкость, два варианта крепления (clip-on и клеевые), принципы подбора по шильду и бренду, а также признаки износа и пошаговая замена уплотнений как штатного ЗИП.
Значение уплотнений в пластинчатом теплообменнике
Пакет штампованных пластин, стянутых шпильками между плитами, образует разборный пластинчатый теплообменник. Однако сами пластины герметичности не дают. Резиновое уплотнение, уложенное в канавку по периметру каждой пластины, обеспечивает герметичность и разделение двух теплоносителей. Если контур уплотнений неисправен, аппарат не функционирует: среды смешиваются, давление не удерживается, теплопередача отсутствует. Уплотнение выполняет три функции.
Уплотнение межпластинных каналов
Периметр уплотнения, сжатый усилием стяжки, отсекает каждый канал от окружающей среды. Когда пакет сжимается, резина деформируется на проектную величину — как правило, 25–35% от высоты профиля — и заполняет канавку. Именно поэтому на шильде указывают момент затяжки и размер «А» (зазор между плитами после сжатия): недожатый или перетянутый пакет ухудшает работу уплотнения.
Движение потоков по схеме «1 через 1»
У угловых отверстий (портов) уплотнение снабжено фигурными «обводами». Они задают схему «one-by-one»: горячая среда поступает лишь в нечётные каналы, холодная — лишь в чётные. Пластины устанавливаются зеркально одна к другой, поэтому контур уплотнения на соседних пластинах неодинаков. От ориентации уплотнения зависит вся гидравлика теплообменника — произвольно его монтировать нельзя.
Область двойного уплотнения и сигнальные каналы
В районе портов уплотнение сделано двухконтурным, с дренажной канавкой между контурами. При потере герметичности внутреннего контура утечка направляется не в смежный канал, а наружу — через сигнальное отверстие. Специалист сразу замечает каплю снаружи, а взаимного загрязнения сред не возникает. Для ГВС и пищевых производств, где смешивание недопустимо, это особенно важно.
| Функция уплотнения | К чему приводит отказ |
|---|---|
| Наружная герметизация канала | Утечка по торцу пакета, уход теплоносителя, снижение давления |
| Разграничение горячего и холодного контуров | Переток сред, повышение температуры на «холодной» стороне, снижение КПД |
| Перепуск портов (схема «1 через 1») | Закорачивание потока, неравномерный нагрев, недогрев |
| Зона сигнализации двойного контура | Скрытая внутренняя утечка, смешивание сред без заметных симптомов |
Об устройстве самого теплообменника подробнее рассказано в материалах о разборных пластинчатых теплообменниках и в кратком описании ПТО. Сейчас же остановимся на резине — расходном элементе, от которого напрямую зависит срок службы всего аппарата.
Ключевое о назначении уплотнений. Именно резиновый контур превращает пакет пластин в теплообменник: он герметизирует каналы, разграничивает среды и задаёт направление потоков. Уплотнение — наиболее нагруженный узел аппарата и единственная деталь, которую относят к регулярно заменяемым ЗИП.
Четыре вида резины — NBR, EPDM, FKM, HNBR
В уплотнениях ПТО используют четыре основных эластомера. Материал выбирают по трём характеристикам теплоносителя: рабочей температуре, химическому составу среды и санитарным требованиям (для пищевых и гигиенических линий). Неверный подбор резины чаще всего и приводит к досрочному отказу уплотнений: EPDM несовместим с маслом, NBR разрушается под действием пара и т. п.
Обобщающая таблица позволяет быстро сравнить виды резин по основным параметрам. Температурные границы приведены для продолжительной эксплуатации; кратковременные пики допускают ещё плюс 10–20 °C, однако постоянная работа на пределе заметно снижает ресурс уплотнения.
| Резина | Температура, °C | Рабочие среды | Слабые стороны | Цена |
|---|---|---|---|---|
| NBR бутадиен-нитрильная |
−30…+110, пик +130 | Минеральные масла, дизельное топливо, жиры, холодная вода | Пар, горячая вода свыше 110 °C, озон, гликоли | Низкая |
| EPDM этилен-пропиленовая |
−45…+150, пик +170 | Вода, пар, водные гликоли, системы отопления, ГВС | Минеральные масла, нефтепродукты, смазки и жиры | Средняя |
| HNBR гидрированная NBR |
−30…+150, пик +160 | Масла при высокой температуре, хладагенты, смешанные среды | Концентрированные кислоты, кетоны, открытый пар | Выше средней |
| FKM фторкаучук (Viton) |
−20…+180, пик +200 | Агрессивные среды, кислоты, термомасла, горячие химические среды | Перегретый пар, амины, отрицательные температуры | Высокая |
Кроме химической основы материала, выделяют два варианта конструкции профиля: цельное уплотнение по всему периметру и составное, с отдельными кольцами для портов. На практике при подборе важнее тип резины и точный артикул под нужную пластину, поэтому сначала рассмотрим термостойкость — её удобно сопоставлять по диаграмме.
На диаграмме хорошо видна «лестница» термостойкости: NBR занимает нижнюю ступень, FKM — верхнюю. Однако температура — не единственный критерий: дорогой FKM не имеет смысла использовать в обычном отоплении, где штатно служит EPDM, а недорогой NBR недопустим там, где присутствует пар. Далее рассмотрим каждую резину по отдельности.
NBR — резина на основе бутадиен-нитрильного каучука
NBR (Nitrile Butadiene Rubber, бутадиен-нитрильный каучук) — наиболее распространённый и недорогой материал уплотнений для ПТО. Его ключевое преимущество — высокая маслостойкость: резина не набухает и не разрушается в минеральных маслах, дизельном топливе, СОЖ и животных жирах. Поэтому NBR обычно выбирают для маслоохладителей, гидравлических систем и теплообменников промышленного оборудования.
Температурный диапазон и свойства
При продолжительной работе NBR выдерживает от −30 до +110 °C, кратковременно — до +130 °C. На свойства влияет доля акрилонитрила в каучуке: высоконитрильные марки устойчивее к маслу, но хуже ведут себя на морозе; низконитрильные более эластичны при отрицательных температурах, однако менее маслостойки. В уплотнениях ПТО чаще используют средний состав, сбалансированный по этим двум показателям.
Области применения NBR-уплотнений
- Охладители масла компрессоров, редукторов и гидростанций
- Аппараты для дизтоплива и нефтепродуктов
- Системы с минеральными СОЖ и техническими жидкостями
- Низкотемпературное охлаждение водой (без пара)
Ограничения NBR
Уязвимость NBR — горячая вода и пар. Если температура теплоносителя превышает 110 °C, нитрильная резина быстро стареет, становится жёсткой и растрескивается; открытый пар выводит её из строя за считаные месяцы. NBR также плохо противостоит озону, ультрафиолету и атмосферному старению, чувствителен к водным растворам гликолей. Поэтому в отоплении и ГВС, где возможен пар или перегретая вода, NBR не применяют — там используют EPDM. Если в аппарате теплоноситель — горячая сетевая вода, а в ЗИП ошибочно заложен NBR, уплотнения затвердеют в разы быстрее паспортного срока.
Когда выбирать NBR. Среда включает масло или нефтепродукты, температура не выше 110–130 °C, пар в системе отсутствует. Это проверенное и экономичное решение для масляных и технических контуров. Каталог пластин и уплотнений содержит NBR-исполнения для распространённых моделей.
EPDM — резина на основе этилен-пропиленового каучука
EPDM (Ethylene Propylene Diene Monomer, этилен-пропилен-диеновый каучук) — наиболее востребованный материал уплотнений в коммунальном секторе. Если NBR — резина «для масла», то EPDM — резина «для воды и пара». Она хорошо выдерживает горячую воду, пар низкого давления, водные растворы гликолей и большинство технических водных сред. Для теплообменников отопления, ГВС и вентиляции EPDM является стандартным выбором.
Диапазон температур и химическая стойкость
При длительной эксплуатации EPDM работает от −45 до +150 °C, а для пероксидно-сшитых марок кратковременно — до +170 °C. EPDM хорошо противостоит горячей воде, пару, озону, ультрафиолету и атмосферному старению — тому, что разрушает NBR. Материал устойчив к слабым кислотам и щелочам, гликолевым антифризам и большинству бытовых теплоносителей.
Серная и пероксидная вулканизация
EPDM поставляют в двух вариантах в зависимости от типа вулканизации. Серная сшивка (sulphur-cured) — стандартное решение для отопления и ГВС, более дешёвое, с рабочим пределом около +150 °C. Пероксидная сшивка (peroxide-cured) отличается большей термостойкостью (до +170 °C), меньшей остаточной деформацией и физиологической нейтральностью. Именно EPDM Peroxide используют в пищевой промышленности и на санитарных линиях: такие марки проходят оценку по FDA и принципам EHEDG для гигиенического оборудования. Заказывая ЗИП для пищевого ПТО, уточняйте пероксидное исполнение.
Область применения EPDM-уплотнений
- Аппараты для отопления и горячего водоснабжения в ИТП и котельных
- Системы с водогликолевыми антифризами и теплоносителями вентиляционных установок
- Линии конденсата и пар низкого давления
- Санитарные и пищевые линии — вариант EPDM Peroxide / FDA
Ограничения EPDM
Для EPDM главный недруг — минеральное масло и нефтепродукты. При контакте с маслом резина набухает, прочность падает, материал разрушается. По этой причине EPDM не ставят в масляные охладители и контуры, где есть нефтепродукты: там применяют NBR либо HNBR. Это ограничение зеркально по отношению к NBR, и как раз путаница между двумя этими резинами чаще всего возникает при подборе уплотнений.
Когда выбирать EPDM. В качестве теплоносителя используются вода, пар или водогликоль, масла в контуре нет. Для большинства теплообменников в ЖКХ это стандартное и наиболее рациональное решение. Для пищевых линий выбирайте пероксидное исполнение. Как подобрать аппарат под конкретную задачу, рассказано в материале о выборе теплообменника.
FKM — фторкаучук (Viton)
FKM (Fluoroelastomer, фторкаучук; часто встречается под маркой Viton) — премиальный материал для уплотнений в самых жёстких условиях. Он объединяет высокую термостойкость и исключительную химическую стойкость: материал выдерживает агрессивные среды, кислоты, термомасла и горячие технологические жидкости, от которых NBR и EPDM быстро выходят из строя.
Химическая стойкость и рабочий температурный диапазон
Рабочий интервал FKM: от −20 до +180 °C при длительной эксплуатации, кратковременно — до +200 °C. Это максимальный показатель среди резин для уплотнений ПТО. FKM стоек к минеральным и синтетическим маслам, многим кислотам, ароматическим углеводородам, окислителям. Он почти не стареет под действием озона и кислорода и при умеренных температурах сохраняет свойства десятилетиями.
Области применения FKM-уплотнений
- Аппараты, работающие на термомасле и органических высокотемпературных теплоносителях
- Технологические процессы в химической отрасли с агрессивными средами
- Системы с кислотами и горячими растворами
- Все случаи, когда рабочая температура регулярно выше 150–170 °C
Ограничения и цена
При всей своей универсальности FKM не лишён слабых мест. На низких температурах резина работает плохо: стандартные марки теряют эластичность уже при −20 °C. FKM нестоек к перегретому пару высокого давления, аминам, горячей воде с щелочными добавками, кетонам и сложным эфирам. И главное — фторкаучук дорог: уплотнения из него в несколько раз дороже EPDM. Поэтому FKM применяют только там, где его свойства действительно необходимы: использовать премиальную резину в обычном отоплении экономически нецелесообразно — там штатно справляется EPDM.
Когда выбирать FKM. Если рабочая температура стабильно выше 150–170 °C, среда агрессивна или химически активна, присутствуют термомасло либо кислоты. FKM оправдан в тяжёлых процессах, но для бытовых водяных контуров это лишние затраты.
HNBR и особые типы резин
HNBR (Hydrogenated Nitrile Butadiene Rubber, гидрированная бутадиен-нитрильная резина) — усовершенствованный вариант обычного NBR. В процессе гидрирования часть двойных связей насыщается водородом, благодаря чему материал заметно лучше переносит высокие температуры и озон, не теряя маслостойкости нитрила. HNBR занимает промежуточное положение между NBR и FKM.
Температура и сфера HNBR
Рабочий диапазон HNBR — от −30 до +150 °C длительно, кратковременно до +160 °C. Резину применяют там, где возможностей обычного NBR по температуре уже не хватает, а переходить на дорогой FKM нецелесообразно: масляные контуры с повышенной температурой, теплообменники с хладагентами, смешанные масло-водяные среды. HNBR ценят за износостойкость и хорошие механические свойства — такие уплотнения лучше выдерживают многократную разборку.
Другие специальные эластомеры
Кроме четырёх основных резин, существуют специальные материалы для узких задач. Их полезно знать, чтобы при подборе запчастей не заменять специфичное уплотнение обычной резиной.
- FKM-GF / FFKM (перфторкаучук) — применяется для особо агрессивных сред и температур до +230 °C, это очень дорогой материал для химической отрасли
- NBR HT (термостойкий нитрил) — нитрил по специальной рецептуре для масляных контуров с повышенной температурой
- Хлоропрен (CR) — для некоторых применений с хладагентами и в климатической технике
- EPDM с маркировкой WRAS / KTW — для использования в контакте с питьевой водой согласно санитарным требованиям
Уплотнительные резиновые смеси производят как сами изготовители ПТО, так и профильные химические концерны. В числе поставщиков сырья и готовых компаундов — концерн Freudenberg, группа EnPro и ряд отечественных производителей резинотехнических изделий. Качество резины имеет решающее значение: одинаковый по названию «EPDM» от разных изготовителей может различаться по ресурсу в полтора-два раза, поэтому уплотнения от непроверенных поставщиков часто становятся причиной преждевременных течей.
Когда выбирать HNBR. Масляная либо смешанная среда с температурой 110–160 °C — случай, когда NBR уже не справляется, а FKM избыточен. Для нестандартных сред (питьевая вода, экстремальная химия) выбирайте специальную резину под конкретное требование, а не универсальный заменитель.
Методы фиксации: clip-on или клеевые
Кроме материала резины, уплотнения отличаются методом закрепления в канавке пластины. Данный параметр прямо сказывается на удобстве и цене обслуживания: при одном типе замена уплотнений — простая механическая операция, при другом нужна аккуратная работа с клеем и время на его полимеризацию. Есть две основные технологии.
Clip-on — уплотнения с защёлками
Clip-on (также clip-grip, snap-on, бесклеевые) — современный метод фиксации без клея. В уплотнении предусмотрены специальные выступы-клипсы, которые заходят за кромку пластины и механически удерживают резину в канавке. Монтаж заключается в том, что уплотнение вручную «прищёлкивают» по периметру — без клея, нагрева и выдержки. Это базовая технология для актуальных моделей ПТО ведущих изготовителей.
Клеевые уплотнения
Клеевой метод — классическая технология: уплотнение закрепляют в канавке с помощью двухкомпонентного или термоактивируемого клея. Канавку обезжиривают, наносят клей, укладывают уплотнение, после чего пластину сжимают и выдерживают до полной полимеризации (часто с нагревом, согласно инструкции изготовителя клея). Такие уплотнения типичны для старых моделей ПТО и аппаратов в особо тяжёлых условиях, где нужна максимально надёжная фиксация резины.
| Критерий | Clip-on (с защёлками) | Клеевые |
|---|---|---|
| Скорость замены | Высокая — фиксация вручную защёлкиванием | Низкая — клей и полимеризация |
| Расходники | Только уплотнения | Уплотнения, клей, обезжиривающее средство |
| Время до пуска | Сразу после сборки | Требуется выдержка клея (часы) |
| Квалификация | Минимальная | Необходима аккуратность при работе с клеем |
| Повторная разборка | Простая — уплотнение снимается без усилий | Сложнее — требуется удалять остатки клея |
| Где встречается | Современные модели ПТО | Устаревшие модели, тяжёлые условия эксплуатации |
Важный момент: тип крепления определяется конструкцией пластины. Нельзя установить clip-on-уплотнение в пластину, предназначенную под клей, и наоборот — геометрия канавки и кромки у них разная. Заказывая ЗИП, всегда уточняйте нужное исполнение: артикул уплотнения для одной и той же модели может отличаться по способу фиксации. Бывают также ламельные (lock-in) системы, где уплотнение держится за счёт заведения «язычков» в прорези — это вариант безклеевого крепления.
Вывод по креплению. Clip-on проще и быстрее обслуживать — такие аппараты сегодня считаются стандартом. Клеевые лучше фиксируют резину при тяжёлых режимах, однако для них нужны клей и время. Способ крепления задаёт сама пластина, поэтому при смене уплотнений его изменить не получится.
Подбор уплотнения по модели теплообменника
Уплотнение нельзя считать универсальным элементом. Профиль повторяет геометрию конкретной пластины: глубину и ширину паза, очертания портов, места под клипсы. Деталь от внешне похожего аппарата либо не сядет, либо не обеспечит герметичность. Именно поэтому сначала точно идентифицируют теплообменник, а затем подбирают уплотнения. Возможны три варианта.
Вариант 1. По заводской табличке (шильду)
Наиболее достоверный путь — считать информацию с металлического шильда, закреплённого на неподвижной плите. Именно эти сведения позволяют безошибочно установить нужное уплотнение.
- Модель и типоразмер ПТО — к примеру, код серии и типоразмер пластины
- Число пластин (NPlates) — показывает, какое количество уплотнений потребуется
- Заводской или серийный номер — по нему изготовитель находит спецификацию
- Рабочие параметры — давление и температура; по ним уточняют марку резины
- Год выпуска — позволяет определить поколение модели и способ крепления
Когда табличка потеряна или плохо читается, аппарат идентифицируют по пластине: рисунок («ёлочка», угол гофры), габариты, расположение портов, маркировка на кромке. Эта задача близка к подбору самих пластин — подробнее она разобрана в статье о пластинах для теплообменника.
Вариант 2. По производителю и серии
Если известны изготовитель и серия теплообменника, уплотнение находят по каталожному номеру. Такую продукцию выпускают и сами производители ПТО, и компании, предлагающие совместимые (неоригинальные) уплотнения. Качественные аналоги полностью заменяют оригинал и стоят ощутимо меньше — для рынка запчастей это обычная ситуация.
| Производитель | Тип | Доступность уплотнений |
|---|---|---|
| КС НАШ БРЕНД | Производитель ТПЛ-Сервис | Уплотнения NBR / EPDM / FKM для всей линейки моделей |
| РИДАН | Российский производитель | Оригинал и совместимые уплотнения |
| ЭТРА | Российский производитель | Уплотнения для серий собственных ПТО |
| Машимпэкс / Alfa Laval | Поставка и сервис | Оригинальные и совместимые аналоги |
| Funke | Импортный производитель | Уплотнения для популярных серий |
| Kelvion | Зарубежный производитель (GEA) | Оригинальные и совместимые уплотнения |
| Sondex | Импортный производитель | Уплотнения для широкого модельного ряда |
Уплотнения КС — собственная торговая марка ТПЛ-Сервис. Это уплотнения из проверенных резиновых смесей для распространённых типоразмеров пластин, совместимые с оборудованием разных изготовителей. Владельцам импортных ПТО марка КС помогает закрыть потребность в ЗИП, не дожидаясь долгой поставки оригинала.
Вариант 3. По рабочей среде и температуре (подбор материала)
Профиль уплотнения зависит от модели, а резиновая смесь — от условий эксплуатации. Даже при известном артикуле следует указать исполнение по материалу. Порядок действий несложный: определите теплоноситель и его максимальную температуру, после чего по таблице резин подберите материал. Вода и пар до 150 °C — EPDM; масло до 110 °C — NBR; масло при высокой температуре — HNBR; агрессивные среды и температура выше 170 °C — FKM. Для пищевых линий дополнительно заказывают EPDM Peroxide с пищевым допуском.
| Назначение ПТО | Рекомендуемая резина |
|---|---|
| Отопление и ГВС в ИТП и котельных | EPDM (серная сшивка) |
| Линии пищевого и санитарного назначения | EPDM Peroxide (FDA / EHEDG) |
| Маслоохладители и гидростанции | NBR |
| Масло при высокой температуре | HNBR |
| Термомасло, агрессивные среды, T > 170 °C | FKM (Viton) |
Качество резины регламентируют стандарты: к эластомерным уплотнениям применимы требования ГОСТ 9833 для колец круглого сечения, отраслевые ГОСТ, СТ РК и технические условия изготовителей. При подборе ЗИП стоит запросить у поставщика параметры смеси — твёрдость по Шору, остаточную деформацию, температурный диапазон, — чтобы проверить, подходит ли резина для данных условий.
Что сообщить при заказе. С шильда нужны модель ПТО и серийный номер, число пластин, теплоноситель с максимальной температурой, способ крепления (clip-on либо клеевое). Этих сведений достаточно для однозначного определения уплотнения. Если какие-то параметры вызывают сомнения, отправьте фото таблички инженеру.
Как проявляется износ уплотнений
Износ уплотнений идёт не сразу, и специалист может предвидеть необходимость замены ещё до появления аварийной течи. Резина относится к расходным материалам: температура, давление и химическое воздействие необратимо её старят. Если знать признаки износа, замену можно планировать как плановую профилактику, а не бороться с последствиями прорыва.
Протечка по торцу пакета пластин
Наиболее очевидный симптом — капли или струйки теплоносителя, выходящие по периметру пакета из межпластинного зазора. Это говорит о разгерметизации внешнего контура уплотнения. Вначале течь бывает слабой, «потением», заметной лишь под давлением или при нагреве; затем она усиливается. Любая протечка по торцу требует ревизии уплотнений. Подтяжка стяжных шпилек для «остановки течи» допустима только в рамках паспортного габарита «А» и даёт временный эффект: сжатый пакет быстрее разрушает и без того изношенную резину.
Утрата эластичности — резина «задубела»
Когда теплообменник разбирают, изношенное уплотнение нетрудно определить визуально и на ощупь. Новая резина остаётся мягкой и упругой, согнутый образец быстро выпрямляется. Старое уплотнение становится жёстким, при изгибе почти не пружинит или растрескивается, а на его поверхности проступает сеть мелких трещин. Твёрдость по Шору возрастает на 10–20 единиц от первоначальной — такая резина уже не заполняет паз с нужной надёжностью и не компенсирует температурные деформации пакета.
Остаточная деформация (compression set)
Остаточная деформация служит главным индикатором старения резины. Деталь, которая долго находилась в сжатом состоянии, после разборки не возвращает первоначальную высоту профиля: на ней остаётся сплющенный «след» канавки. Чем сильнее остаточная деформация, тем меньше остаётся «запаса прижима» — резина уже не прижимается к стенкам паза с требуемым усилием. При заметной остаточной деформации уплотнение нужно менять, даже если видимых трещин пока нет.
Косвенные признаки
- Падение теплосъёма — недостаточный нагрев на выходе при нормальных параметрах: не исключена внутренняя протечка по обводам портов
- Появление капли из сигнального отверстия двойного контура возле портов — внутренний контур уплотнения потерял герметичность
- Смешение сред — повышение давления либо смена состава в одном из контуров
- Прилипание резины к соседней пластине при демонтаже — резина «спеклась» из-за перегрева
- Смена цвета, набухание, размягчение — говорит о химической несовместимости резины с рабочей средой
Снижение теплосъёма не всегда объясняется уплотнениями — нередко виноваты загрязнения на пластинах: накипь и отложения. Перед заменой уплотнений проверьте, нет ли засорения: подробнее об этом рассказано в статьях о промывке пластинчатого теплообменника и очистке ПТО.
Когда менять уплотнения. Протечка по торцу, утрата эластичности и трещины, заметная остаточная деформация, капля из сигнального отверстия — каждый из этих признаков говорит о том, что комплект уплотнений исчерпал ресурс. Замену выполняют сразу для всего пакета, а не для отдельных пластин.
Замена уплотнений: пошаговое руководство
Для разборного ПТО смена уплотнений — обычная сервисная процедура. Если уплотнения защёлкивающиеся (clip-on), при достаточной аккуратности работу можно сделать самостоятельно; клеевые сложнее, поскольку требуют клея и технологической выдержки. Далее приведён общий порядок действий. Точные моменты затяжки, габарит «А» и марку клея указывает паспорт аппарата.
Подготовка
Остановка и опорожнение
Сначала закрывают запорную арматуру на обоих контурах, затем дают теплообменнику остыть, сбрасывают давление и сливают теплоноситель. Обслуживать горячий ПТО, находящийся под давлением, запрещено.
Измерение размера «А» и нанесение меток
Зафиксировать в записях расстояние между плитами в затянутом виде — размер «А», указанный на шильде. На торце пакета провести диагональную риску: она поможет при обратной сборке установить пластины в прежней последовательности и с той же ориентацией.
Разборка
Демонтаж стяжных шпилек и разборка пакета
Ослаблять стяжные шпильки нужно постепенно и крест-накрест, тогда плита разойдётся без перекоса. Пластины вынимают по одной, не нарушая их порядок и нумерацию.
Демонтаж старых уплотнений
Уплотнения Clip-on извлекают руками. Приклеенные снимают осторожно, если нужно — с небольшим прогревом, чтобы размягчить клей, но не повредить металл пластины.
Очистка паза
Очистка паза и удаление жира
Из канавки полностью выбирают остатки прежней резины и клея, используя неметаллический инструмент, чтобы не оставить царапин на пластине. Затем паз обезжиривают: на загрязнённой или замасленной поверхности новое уплотнение не обеспечит герметичность.
Дефектовка пластин
Пластины проверяют на трещины, локальную коррозию и деформацию канавки. Если повреждения серьёзные, такие пластины заменяют одновременно с уплотнениями: новая резина не сможет герметизировать дефектный паз.
Установка
Укладка новых уплотнений
Для Clip-on клипсы заводят за кромку по всему периметру и следят, чтобы профиль сел в паз ровно, без волн и перекручивания. Для клеевых сначала наносят клей согласно инструкции, затем укладывают уплотнение без натяжения. Резина не должна выходить за пределы канавки или быть растянутой.
Сборка пакета по метке
Пластины ставят в прежней последовательности, совмещая диагональную риску. Шпильки подтягивают крест-накрест, равномерно и в несколько этапов, пока не достигнут паспортного размера «А», проверяя параллельность плит. Если уплотнения клеевые, до пуска надо выдержать время полимеризации.
Гидроиспытание и первый запуск
Выполняют гидравлическое испытание давлением, указанным в паспорте, и осматривают торцы пакета и сигнальные отверстия на предмет протечек. После этого аппарат плавно выводят на рабочий режим и повторно проверяют после прогрева.
Менять уплотнения удобно вместе с плановой промывкой пластин: пакет уже разобран, поэтому логично очистить теплообменник и изнутри. Если дефектовка показала сквозные повреждения пластин или коррозию плит, порой выгоднее заменить аппарат полностью — подробнее это разобрано в статье о замене теплообменника.
Ключевое в замене. Чистая обезжиренная канавка, верная ориентация уплотнений по схеме «1 через 1», равномерная затяжка точно до размера «А» и обязательное гидроиспытание. Именно эти четыре условия решают, будет ли аппарат держать давление после сборки.
Срок службы уплотнений и периодичность замены
Долговечность уплотнений определяется типом резины, условиями эксплуатации и уровнем обслуживания. В обычных коммунальных условиях комплект уплотнений работает 5–12 лет. Меньший срок бывает при интенсивных режимах — высокой температуре, частых теплосменах, скачках давления; больший — при стабильной мягкой работе и хорошей резине.
Срок службы разных типов резины и число разборок
Кроме срока по календарю, уплотнения имеют ресурс по количеству разборок теплообменника. Любая разборка и сборка нагружает резину; Clip-on выдерживают циклы лучше клеевых. Примерное число циклов разборки при корректной эксплуатации:
| Резина | Циклов разборки, ~ | Календарный ресурс | Лимитирующий фактор |
|---|---|---|---|
| NBR | ~300 | 5–8 лет | Тепловое старение, озон |
| EPDM | ~500 | 7–12 лет | Остаточная деформация под воздействием высокой T |
| HNBR | ~800 | 7–10 лет | Влияние химически активной среды |
| FKM | ~1000 | 8–12 лет | Воздействие низких температур и перегретого пара |
Приведённые цифры приблизительны: фактический срок определяет совокупность факторов. Постоянная работа у верхней границы температур может уменьшить ресурс в два раза, а стабильный щадящий режим, напротив, его увеличивает.
Факторы, ускоряющие и замедляющие старение
- Эксплуатация на температурном пределе
- Частые теплосмены и гидравлические удары
- Затяжка пакета больше размера «А»
- Неподходящий тип резины для данной среды
- Загрязнённый теплоноситель без фильтров
- Ровный режим без перегрева
- Затяжка точно до паспортного размера «А»
- Подходящий материал для теплоносителя
- Фильтрование и водоподготовка
- Регулярные проверки торцов пакета
Периодичность обслуживания и хранение ЗИП-комплекта
Полезно ежегодно проверять торцы пакета и сигнальные отверстия, а для ответственных аппаратов держать на складе резервный комплект уплотнений. Резину хранят в прохладном тёмном месте, защищённом от озона, свободно или в развёрнутом виде, без растяжения и перегибов — иначе уплотнение получит остаточную деформацию ещё до монтажа. Складской срок резинотехнических изделий не бесконечен: пролежавшие много лет уплотнения теряют эластичность, даже если не были в работе. Общие подходы к увеличению ресурса аппарата описаны в материалах о продлении срока службы теплообменника и правилах эксплуатации ПТО.
Порядок обслуживания уплотнений. Раз в год осматривать торцы, менять комплект по плану через 5–12 лет с учётом режима, держать резервный комплект для ответственных ПТО. Грамотное хранение резины — это половина её срока службы.
8 типичных ошибок при обращении с уплотнениями
Чаще всего преждевременные протечки ПТО вызваны не браком резины, а неправильным подбором и монтажом. Рассмотрим восемь распространённых ошибок — их можно легко предотвратить, если знать о них заранее.
Ошибка 1. Не тот тип резины: масло на EPDM или пар на NBR
Это самый распространённый промах. EPDM в контуре с маслом набухает и разрушается, а NBR в паровом контуре твердеет и растрескивается. Материал уплотнения всегда проверяют на совместимость с теплоносителем по таблице резин.
Ошибка 2. Меняют лишь часть уплотнений, а не весь комплект
Заменять только «пару текущих» уплотнений и оставлять остальные старые не имеет смысла: резина того же возраста начнёт течь следом. Менять нужно весь пакет уплотнений сразу.
Ошибка 3. Перетяжка пакета как якобы средство от течи
Если шпильки затянуть сильнее, чем до размера «А», уплотнения сдавливаются, быстрее стареют, а пластины деформируются. Затяжка должна быть строго до паспортного размера «А», а не «до упора».
Ошибка 4. Загрязнённый или замасленный паз перед монтажом
Остатки прежнего клея, резины или масляная плёнка в канавке мешают новому уплотнению обеспечить герметичность. Паз зачищают до металла и обезжиривают.
Ошибка 5. Уплотнение уложено с натяжением или волнами
Если уплотнение при монтаже растянули, со временем оно выйдет из паза; если уложили волнами — канал не будет герметичным. Профиль должен находиться в канавке свободно и без перекосов.
Ошибка 6. Сбит порядок пластин и схема «1 через 1»
Если нет диагональной риски и нумерации, при сборке легко перепутать пластины. Нарушенный порядок ломает гидравлику: среды не разделяются, теплообменник не греет.
Ошибка 7. Неподходящий тип крепления — Clip-on в пластину под клей
Уплотнение с защёлкой не установится в пластину, предназначенную под клей, и наоборот: канавки имеют разную геометрию. Тип крепления обязательно указывают при заказе ЗИП.
Ошибка 8. Старые или неправильно хранившиеся уплотнения
Резина, которая годами находилась на свету, в тепле или в перегнутом состоянии, утрачивает эластичность ещё до установки. Уплотнения следует хранить в темноте, прохладе и без деформации.
Ещё один промах, который стоит упомянуть, — отсутствие опрессовки после сборки. Пробное гидравлическое испытание показывает течь до запуска и подачи горячего теплоносителя; экономия 20 минут на опрессовке может обернуться аварией на работающем аппарате.
Распространённые вопросы по уплотнениям
Как определить, какие уплотнения подойдут для моего теплообменника?
В чём разница между NBR и EPDM и как их не спутать?
Стоит ли менять все уплотнения сразу или допустима замена только текущих?
Каков срок службы уплотнений пластинчатого теплообменника?
Что предпочтительнее — clip-on или клеевые уплотнения?
Допустимо ли использовать совместимые (неоригинальные) уплотнения?
Какие уплотнения требуются для пищевого производства?
Почему после замены уплотнений теплообменник течёт по торцу?
Как хранить запасной комплект уплотнений?
Можно ли поменять уплотнения своими силами или требуется сервис?
Прочие вопросы по подбору и эксплуатации теплообменного оборудования собраны в разделе частых вопросов. Пригодятся также обзорные статьи о разновидностях пластинчатых теплообменников.
Помощь инженера в подборе уплотнений
Выполним подбор уплотнений под вашу модель ПТО по фото шильда и параметрам теплоносителя. Поможем определить тип резины (NBR, EPDM, FKM, HNBR), исполнение крепления (clip-on или клеевое) и число уплотнений в комплекте. На складе есть уплотнения собственной марки КС а также совместимые варианты для ходовых типоразмеров пластин — от РИДАН и ЭТРА до Alfa Laval, Funke, Kelvion и Sondex.
Помимо уплотнений в нашем предложении есть сопутствующие позиции: уплотнения и пластины для теплообменников, готовые теплообменники пластинчатого типа и теплообменники паяного типа, а также составы для промывки промышленных систем и теплообменников — промывку целесообразно проводить вместе с заменой уплотнений. Подскажем, как самому считать информацию с шильда и определить степень износа резины при разборке аппарата.
Смотрите также: уплотнения к теплообменникам РИДАН НН 41.
- Комментарии


