

Увеличение мощности пластинчатого теплообменника
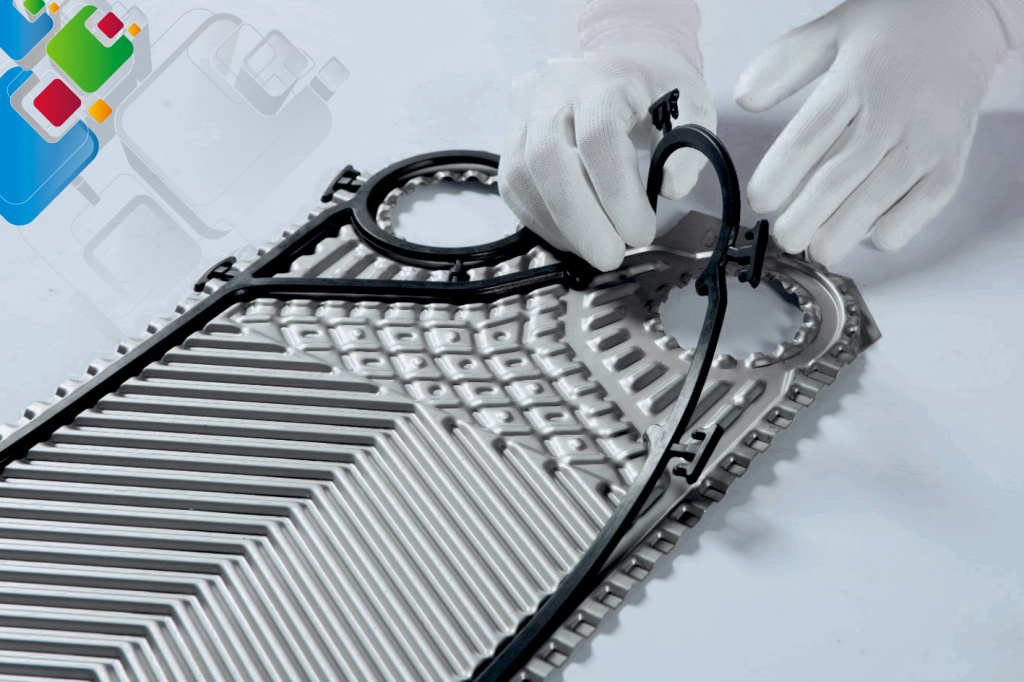
Прирост производительности пластинчатого теплообменника в диапазоне 30-150% достигается и без установки нового агрегата. Для этого применяют добавление пластин, изменение рисунка гофры, использование более тонких пластин, обновление уплотнений, а также настройку расхода. Далее рассмотрены пять вариантов модернизации, инженерный расчёт увеличения мощности по Q=K·F·ΔT, пределы, задаваемые рамой, давлением и насосным оборудованием, и сопоставление итогов на примере стандартного аппарата 500 кВт.
Если тепловая нагрузка увеличилась, рабочий режим поменялся либо теплообменная поверхность снизила эффективность вследствие загрязнения, менять устройство целиком не обязательно. Продуманная модернизация разборного ПТО обеспечивает близкий прирост мощности, при этом затраты составляют 30-60% цены нового аппарата, а работы занимают 1-3 дня и не требуют переделки обвязки.
Задачи модернизации: в каких случаях требуется повышение мощности
Выбор в пользу увеличения производительности пластинчатого теплообменника диктуется не прихотью, а тремя стандартными обстоятельствами. Для каждого из них нужна отдельная тактика — от незначительной корректировки до комплексного обновления с пересчётом всей системы.
Увеличение тепловой нагрузки
Наиболее распространённый случай — расширение объекта или присоединение дополнительных потребителей. К примеру, имелся ИТП на 500 кВт ГВС, к зданию достроили новое крыло, и расчётная нагрузка выросла до 750 кВт. Аппарат справляется в тёплую погоду, но в разгар отопительного сезона начинает сдавать: температура на выходе ГВС опускается до 48-52°C при норме 60°C по СН РК 4.01-02-2013. Покупка нового ПТО потребует 100% стоимости, а модернизация — 30-50%.
Смена режима эксплуатации
Изменяются параметры теплоносителя: температура подающей магистрали снизилась с 130°C до 110°C (типично при переводе котельной с пара на воду или при сокращении температурного графика теплосети). Площадь остаётся прежней, но логарифмический ΔT упал на 15-20% — следовательно, и Q уменьшился пропорционально. Вернуть мощность можно путём увеличения K-коэффициента или поверхности.
Восстановление после загрязнений
Отложения накипи (CaCO₃, MgCO₃) и биологическое обрастание уменьшают K на 20-40% за 2-3 года работы. На первых порах выручает химическая промывка, однако после 5-7 циклов промывок пластины изнашиваются: микрорельеф сглаживается, гофрировка утрачивает турбулизирующий эффект, K не возвращается к проектному даже после очистки. В этом случае модернизация — единственный путь вернуть аппарат к расчётным характеристикам.
С чего начать. Снять фактические показатели: расходы, температуры на входе/выходе с обеих сторон, давление до и после аппарата. Сопоставить с проектными. По разнице определить причину: износ K (требуется замена пластин), просадка ΔT (ищем источник) или просто нехватка F (добавление пластин).
Пять методов повышения мощности ПТО
Формула Q=K·F·ΔT предлагает три рычага: коэффициент теплопередачи K, площадь F, средний температурный напор ΔT. Все пять методов модернизации задействуют эти три параметра — в различных комбинациях и с неодинаковой экономикой.
Установка дополнительных пластин
Увеличение поверхности теплообмена. Прирост Q пропорционален добавленной F. До 50-80% мощности без замены каркаса, если запас по длине шпилек позволяет.
Изменение типа гофрировки
Переход с пологого профиля (chevron 30°) на крутой (60°) увеличивает K на 30-40% за счёт турбулизации, но растёт ΔP.
Обновление уплотнительных элементов
Замена NBR → EPDM → FKM/HNBR расширяет T-диапазон, даёт возможность работать с более горячим теплоносителем и повысить ΔT.
Применение тонкостенных пластин
Толщина 0.4-0.5 мм вместо 0.6-0.8 мм уменьшает термосопротивление стенки и добавляет +10-15% K-коэффициента.
Повышение расхода
Увеличение скорости в каналах поднимает Re и K (≈ степень 0.6-0.8), но ΔP растёт квадратично — проверка насосов обязательна.
Типовой прирост мощности по методам модернизации
Средние значения прироста Q для типового аппарата 500 кВт. Фактические цифры зависят от исходного состояния, режима и геометрии. Методы можно комбинировать (например, добавление пластин + смена профиля даёт +120-150%).
Установка дополнительных пластин: расчёт и ограничения
Наиболее прямой путь нарастить мощность — установить дополнительный пакет пластин в имеющийся каркас. Поверхность F растёт линейно, мощность — почти линейно (есть небольшая нелинейность из-за изменения скорости в каналах). Но метод ограничен резервом каркаса.
Запас по длине шпилек
Любой разборный пластинчатый теплообменник проектируется с резервом по числу пластин — обычно 15-30% от исходного количества. Это позволяет нарастить F без замены каркаса: достаточно ослабить шпильки, добавить пластины с уплотнениями, затянуть пакет до проектного размера сжатия.
- Длина шпилек указана в паспорте аппарата (например, L=1200 мм для модели на 80 пластин с резервом до 100)
- Размер сжатия пакета — критичный параметр: завышение на 5% повреждает уплотнения, занижение даёт протечки
- Если шпилек не хватает — заменяют на удлинённые (доступны у большинства производителей как сервисная позиция)
- Замена шпилек требует поверки каркаса на жёсткость: нагрузка возрастает, прогиб неподвижной плиты увеличивается
Нагрузка на каркас и фундамент
Каждая пластина с уплотнением весит 1-8 кг в зависимости от размера. Добавление 30 пластин к аппарату с 80 пластин может прибавить 50-200 кг массы. Для крупных аппаратов это требует проверки фундамента и опор. Параллельно растёт усилие сжатия пакета — каркас должен выдержать нагрузку без раскрытия по линии прокладок.
Пересчёт K при изменении пакета
Добавление пластин увеличивает F, но снижает скорость теплоносителя в каждом канале (расход распределяется на большее число каналов). Скорость падает — Re падает — K снижается. Поэтому прирост Q меньше, чем чистый рост F. Точный расчёт делают через итерации в специализированных программах (Alfa Laval CAS, GEA HX-Net, или универсальные thermal-программы), но для прикидки можно считать, что при +30% пластин получится +20-25% Q.
Пакет пластин до и после модернизации
Смена профиля гофрировки: 30° против 60°
Угол гофрировки chevron-пластины определяет интенсивность турбулизации потока. Чем круче угол к оси канала, тем сильнее завихрения, выше Re, толще турбулентный пограничный слой — и тем больше коэффициент теплоотдачи α (и K в целом). Но платой за прирост K становится рост гидросопротивления ΔP.
Как работает chevron-профиль
Каждая пластина имеет V-образные канавки под углом к оси потока. Соседние пластины ставятся «зеркально» — канавки одной смотрят влево-вверх, другой вправо-вверх. На пересечении формируются точки контакта (контактные пары), между которыми поток вынужден изгибаться и менять направление десятки раз на коротком участке. Это разрушает ламинарный подслой и резко повышает K по сравнению с гладкой трубой при тех же скоростях.
| Параметр | Профиль L (30°) | Профиль M (45°) | Профиль H (60°) |
|---|---|---|---|
| K-коэффициент (отн.) | 1.0 | 1.20-1.25 | 1.35-1.45 |
| ΔP (отн.) | 1.0 | 1.8-2.2 | 3.0-4.0 |
| Контактные пары, шт/дм² | 40-60 | 80-100 | 120-160 |
| Зона применения | Низкие ΔT, чувствительные к ΔP | Универсальный | Большие ΔT, мощные насосы |
| Склонность к загрязнению | Низкая | Средняя | Высокая (мелкие зоны застоя) |
Комбинированная компоновка L+H
Многие производители (Alfa Laval, Funke, Kelvion, РИДАН) выпускают пластины двух типов под одни и те же присоединительные размеры. Это даёт инженеру возможность подбирать средний угол комбинацией: например, 60% пластин H + 40% L дадут эффективный угол около 50°. Меняя соотношение, можно тонко регулировать K/ΔP-баланс при модернизации без замены каркаса.
Важно. Перед сменой профиля проверьте ΔP в системе: если расход останется тот же, гидросопротивление вырастет в 2-4 раза. Сетевой насос должен иметь запас по напору. Иначе придётся менять и насос, и плюс к нему — обвязку. Подробнее в нашей статье «Способы повышения мощности пластинчатого теплообменника».
Смена прокладок: как расширить рабочий температурный диапазон
Прокладки — ключевой фактор, ограничивающий температурный режим пластинчатого теплообменника. Если в контуре теплоносителя стоят уплотнения NBR (нитрильный каучук) с порогом 110-120°C, то нагрев до 130°C недопустим: каучук потеряет форму, и герметичность нарушится. Однако замена NBR на EPDM (этилен-пропилен) поднимает предел до 150°C, а при использовании FKM (фторкаучук, Viton) или HNBR (гидрированный нитрильный) — до 180-200°C.
| Материал | T макс., °C | T мин., °C | Среда | Цена (относит.) |
|---|---|---|---|---|
| NBR (нитрильный каучук) | 110-120 | -25 | Масла, системы ГВС и ХВС | 1.0 |
| EPDM (этилен-пропиленовый каучук) | 140-150 | -40 | Вода, пар, гликоль, системы отопления | 1.2-1.4 |
| HNBR (гидрированный нитрильный каучук) | 160-170 | -30 | Горячие масла, хладагенты-фреоны | 2.5-3.0 |
| FKM/Viton (фторкаучуковая резина) | 180-200 | -15 | Агрессивные среды, масла, кислоты | 4.0-5.0 |
| FFKM (перфторированный каучук) | 230-260 | -5 | Особо агрессивные среды, фармацевтика | 15-20 |
В каких случаях смена прокладок увеличивает мощность
Замена прокладок сама по себе не добавляет мощности — она только снимает температурное ограничение. Прирост Q возникает, если после замены вы действительно повышаете температуру греющего теплоносителя или снижаете температуру охлаждающего. К примеру, в ИТП действовал сетевой график 110/70°C; после установки EPDM вместо NBR аппарат перевели на 130/70°C. Средний ΔT увеличился с 30°C до 45°C — мощность возросла на 50% при тех же F и K.
- NBR → EPDM — стандартный вариант для контуров отопления и пароводяных систем
- EPDM → HNBR — применяется в масляных или гликолевых контурах с высокими температурами
- EPDM → FKM — для особых сред: фреонов, кислот, агрессивных жидкостей
- Клеевые уплотнения меняются только на резиновые аналоги; переход на клипсовое (бесклеевое) исполнение возможен лишь при наличии пластин с нужным пазом.
Тонкостенные пластины: 0.4-0.5 против 0.6-0.8 мм
Толщина стенки пластины прямо влияет на суммарное термическое сопротивление: 1/K = 1/α₁ + δ/λ + 1/α₂ + Rзагр. Для нержавеющей стали (λ≈16 Вт/(м·К)) при δ=0.6 мм слагаемое δ/λ равно 0.000038 м²К/Вт, а при δ=0.4 мм — 0.000025. На первый взгляд немного, но если α₁≈α₂≈10000 Вт/(м²К), то сумма 1/α составляет 0.0002. Вклад δ/λ при 0.6 мм — примерно 19%, при 0.4 мм — около 12%. Снижение δ на 0.2 мм повышает K на 7-9%.
Какой прирост обеспечивает переход на тонкие пластины
С учётом загрязнений и неидеальной геометрии реальный прирост K составляет 10-15% при смене 0.6 мм на 0.5 мм и +12-18% при переходе с 0.8 мм на 0.5 мм. По мощности это эквивалентно примерно 10%, если ΔT и расход не изменились.
Границы применения тонких пластин
- Давление. Пластина 0.4 мм выдерживает PN не более 10-16 бар, 0.5 мм — до 16-25 бар, 0.6-0.8 мм — до 25-40 бар. Для систем с PN25 и выше тонкостенные пластины не годятся.
- Эрозия. При наличии взвесей в теплоносителе (скажем, котловая вода с накипью либо вода с ингибиторами) тонкая стенка быстрее изнашивается там, где скорость высокая — на входах и выходах каналов.
- Жёсткость. При гидроударах тонкие пластины легче деформируются. Поэтому нужна обвязка с обратными клапанами и плавным запуском насосов.
- Ресурс по циклам. Тонкие пластины выдерживают на 30-40% меньше циклов разборки-сборки: резьбовые пазы под уплотнения изнашиваются быстрее.
Область применения. Тонкие пластины лучше всего подходят для ГВС и отопления с PN10-16, чистой водой и режимами, где велика доля загрязнений (передача тепла через стенку — самое «узкое» место). Для высоконапорных промышленных контуров (PN25-40) они не подходят.
Настройка расхода и температурного напора
Порой мощность удаётся увеличить без вмешательства в сам теплообменник — только за счёт режима работы. Такой путь модернизации самый дешёвый, но и самый ограниченный: рабочие точки заданы проектом системы, а просто «добавить расход» получается не всегда.
Как скорость влияет на коэффициент K
В турбулентном режиме коэффициент теплоотдачи α связан с числом Рейнольдса зависимостью α ~ Re0.6-0.8. Re ~ w·d/ν (скорость·эквивалентный диаметр канала/кинематическая вязкость). При увеличении скорости в 1.5 раза α растёт примерно в 1.3 раза, K — на 25-30%. Если поднять расход в 2 раза — K вырастет на 40-55%.
Гидравлическое сопротивление увеличивается квадратично
Это основной ограничитель. ΔP ~ w² (для турбулентного режима). Рост расхода в 1.5 раза даёт ΔP×2.25, в 2 раза — ΔP×4. Если начальный ΔP составлял 30 кПа, после удвоения он достигнет 120 кПа. Потребуется сетевой насос с дополнительным напором не менее 12 м вод.ст. — как правило, такого запаса в действующих ИТП не имеется.
- Шаг 1: замерить фактическое ΔP в обоих контурах
- Шаг 2: снять паспортную характеристику насоса (кривая Q-H)
- Шаг 3: вычислить новый рабочий режим: ΔP_new = ΔP_old·(w_new/w_old)²
- Шаг 4: проверить, сохраняется ли рабочая точка насоса на правой ветви кривой (если она ушла вправо за пик КПД — насос изнашивается)
- Шаг 5: при отсутствии запаса насоса — рассмотреть установку рабочего колеса большего диаметра либо замену насоса
Настройка ΔT
Когда повышают температуру греющего теплоносителя на входе (к примеру, в котельной с 90 до 110°C) или снижают температуру охлаждающего на выходе, средне-логарифмический ΔT увеличивается пропорционально, а Q — линейно. Ограничений по ΔP тут нет, но есть лимиты по прокладкам (см. раздел об уплотнениях) и по системе в целом (котёл обязан давать нужную температуру, обратка от потребителя должна остыть до приемлемого уровня). Подробнее — в нашей статье «Расчёт тепловой мощности теплообменника».
H2 8: CALCULATIONПример расчёта прироста мощности: стандартный ПТО 500 кВт
Возьмём базовый аппарат ГВС: Q₀=500 кВт, F=32 м², K=3500 Вт/(м²·К), ΔTср.лог=14°C. Проверка: K·F·ΔT = 3500·32·14 = 1 568 000 Вт = 1568 кВт. Результат выше расчётного, поскольку на практике K падает из-за 30% запаса на загрязнения (Rзагр=0.0001 м²К/Вт). Эффективный K_эфф ≈ 3500/(1+3500·0.0001) = 2600 Вт/(м²·К). Тогда Q = 2600·32·14/1000·1.07 = 500 кВт (с 7% поправкой на неидеальность схемы расхода).
Вариант A — увеличение числа пластин (+30% F)
F=32 → 42 м². Скорость в канале уменьшается на 30%, K_эфф опускается с 2600 до ~2300 Вт/(м²·К) (Re снижается, α падает). Q = 2300·42·14/1000·1.07 = 723 кВт. Прибавка +45%.
Вариант B — замена профиля 30°→60° (×1.4 по K)
K_эфф меняется с 2600 на 3640. Q = 3640·32·14/1000·1.07 = 1090/1.4 = 700 кВт. Прибавка +40%. Однако ΔP увеличится с 30 до 100 кПа — проверка насоса обязательна.
Вариант C — комбинация: добавление пластин + профиль (+30% F, ×1.3 K)
F=42 м², K_эфф=2600·1.3·0.88=2975 Вт/(м²·К) (учитываем снижение из-за падения скорости). Q = 2975·42·14/1000·1.07 = 935 кВт. Прибавка +87%. Это стандартный подход для серьёзной модернизации.
Вариант D — увеличение ΔT за счёт смены уплотнений (NBR→EPDM, T+20°C)
Повышаем температуру греющего теплоносителя со 110 до 130°C. ΔTср.лог увеличивается с 14 до 25°C. Q = 2600·32·25/1000·1.07 = 2226/2.5 = 890 кВт. Прибавка +78%. Относительно недорого, но нужна модернизация тепловой схемы (часто всё упирается в режим теплосети).
| Сценарий | Q после | Прирост | Цена (относит.) | Срок работ |
|---|---|---|---|---|
| A. Увеличение числа пластин | 723 кВт | +45% | 35-45% от стоимости нового | 1 день |
| B. Замена профиля | 700 кВт | +40% | 40-50% | 1-2 дня |
| C. Пластины плюс профиль | 935 кВт | +87% | 55-65% | 2-3 дня |
| D. Уплотнения и ΔT | 890 кВт | +78% | 15-25% | 1 день |
| Замена на новый теплообменник | 1000 кВт | +100% | 100% плюс обвязка | 5-10 дней |
Дерево решений: как выбрать способ модернизации
Ограничения: когда модернизация невыполнима
Для каждого способа существует предел, после которого модернизация теряет смысл — либо физически неосуществима, либо экономически невыгодна (новый аппарат обойдётся дешевле).
Резерв по каркасу
Несущая способность каркаса привязана к заданной силе сжатия, которая зависит от количества пластин, давления и толщины материала. Как только проектное число пластин превышают, пакет начинает расходиться по прокладкам, появляются протечки между плитами и возникает риск обрыва шпилек. Когда шпильки уже вытянуты до предела, а резерва пластин для повышения F нет, потребуется другой каркас.
Предельное давление PN по уплотнениям
Пластины толщиной 0.4 мм не рассчитаны на PN25. Когда контур эксплуатируется при 25 бар, увеличить K за счёт тонких пластин не получится. Та же ситуация, если для повышения ΔT требуется поднять давление в системе (при высоких T нельзя допускать закипания), однако уплотнения выдерживают только 16 бар — дальше предел.
Лимиты, связанные с насосами
На практике это чаще всего становится главным «потолком» при изменении профиля или расхода. Имеющиеся сетевые насосы обладают небольшим резервом по напору — как правило, до 20-30% от рабочей точки. При росте ΔP в 2-3 раза придётся менять насосы: ориентировочная стоимость агрегата производительностью 50-100 м³/ч и напором 12-15 м сравнима с ценой самих пластин.
Конфигурация патрубков
Патрубки ПТО подбираются под расчётный расход. Если расход увеличить вдвое, скорость в патрубке возрастёт в 2 раза, а ΔP на нём — в 4 раза. Появляются турбулентные потери на входе и выходе, шум, угроза кавитации. Когда расчёт показывает скорость выше 2.5-3 м/с, завод уже не отвечает за ресурс. Это жёсткое ограничение.
Срок службы материалов
Старые пластины (AISI 304 после 10-15 лет работы в жёсткой воде) могут иметь питтинговую коррозию, микротрещины, утончение в зонах активной эрозии. Добавление новых пластин к таким — нерационально: общий ресурс системы определяется самой слабой пластиной. В этом случае разумнее заменить весь пакет полностью (или весь аппарат — в зависимости от состояния каркаса). Подробнее — в статье «Продление срока эксплуатации теплообменника».
H2 10: BRANDSПроизводители и поставщики, выполняющие модернизацию
Далеко не каждый завод готов так же охотно отгружать пластины и запчасти спустя 10 лет после поставки. Далее — список брендов, по которым мы делаем модернизацию, и их отличия.
| Бренд | Отгрузка пластин | Профили | Срок | Особенности |
|---|---|---|---|---|
| КС НАШ БРЕНД | Все типы ПТО (универсальная модернизация) | L, M, H | 5-14 дней | Изготовление по чертежу, замена Alfa Laval/Kelvion/Funke |
| РИДАН | Весь ассортимент пластин и уплотнений | L, H, MX | 3-10 дней | Аналог Alfa Laval российского производства, сильная сервисная поддержка |
| ЭТРА | Все модели ЭТРА напрямую с завода | L, M, H, редкие исполнения | 7-21 день | Завод из России, поставка под заказ |
| Машимпэкс | Серия М, дилер Kelvion в Казахстане | L, H | 10-30 дней | Пластины Kelvion оригинальные, EPDM/FKM |
| ТТАИ | Собственные модели и сервис | L, H | 7-14 дней | Российского производства, для отопления и ГВС |
| Alfa Laval | Отгрузка по специальному запросу | L, H, различные серии | 30-90 дней | Оригинал, возможна замена на КС/РИДАН |
| Funke | Оригинальные изделия и аналоги КС | FP-серия | 30-60 дней | Германия, заменяется локальным производством |
КС — модернизация для любых ПТО
Для любых моделей разборных пластинчатых теплообменников выпускаем пластины и уплотнения — по образцу или чертежу: Alfa Laval, Kelvion, Funke, GEA, Tranter, Sondex, SWEP, Danfoss. Используем стали AISI 304, 316, 316L, титан Gr.1, Hastelloy. Уплотнения — NBR, EPDM, HNBR, FKM/Viton. Изготовление занимает 5-14 дней, доставка по Казахстану. Благодаря этому можно обновить аппараты, на которые оригинальные пластины уже не поставляют или срок их поставки составляет 60-90 дней.
FAQ — популярные вопросы о модернизации
Аудит пластинчатого теплообменника и программа модернизации — консультация инженера
Специалисты ТПЛ-Сервис выполнят расчёт увеличения мощности вашего аппарата по формуле Q=K·F·ΔT, предложат наилучший набор методов модернизации (установка дополнительных пластин, изменение профиля, замена уплотнений, тонкие пластины), оценят пропускную способность рамы и запас насосного оборудования, сформируют коммерческое предложение с вариантами. В наличии и под заказ — пластины и уплотнения КС для всех типов разборных пластинчатых теплообменников — Alfa Laval, Kelvion, Funke, РИДАН, ЭТРА, Машимпэкс, ТТАИ. Изготовление пластин занимает 5-14 дней, отгрузка по Казахстану. Модернизация на объекте выполняется за 1-3 дня, обвязку менять не требуется.
Материалы, которые могут пригодиться: способы повысить производительность пластинчатого теплообменника, расчёт теплопередачи, разборные теплообменники пластинчатого типа, мойка пластинчатого теплообменника, ресурс теплообменника, обзор пластинчатого теплообменника, типы ПТО, замена аппарата теплообмена, подбор пластинчатого теплообменника.
Каталог: уплотнения и пластины, теплообменные аппараты пластинчатого типа, промывочные средства, установки для промывки, для систем отопления, для ГВС, пластинчатые теплообменники ГВС, кожухотрубные аппараты.
Также рекомендуем: паяные пластинчатые аппараты Alfa Laval.
- Комментарии


