

Как увеличить производительность пластинчатого теплообменника
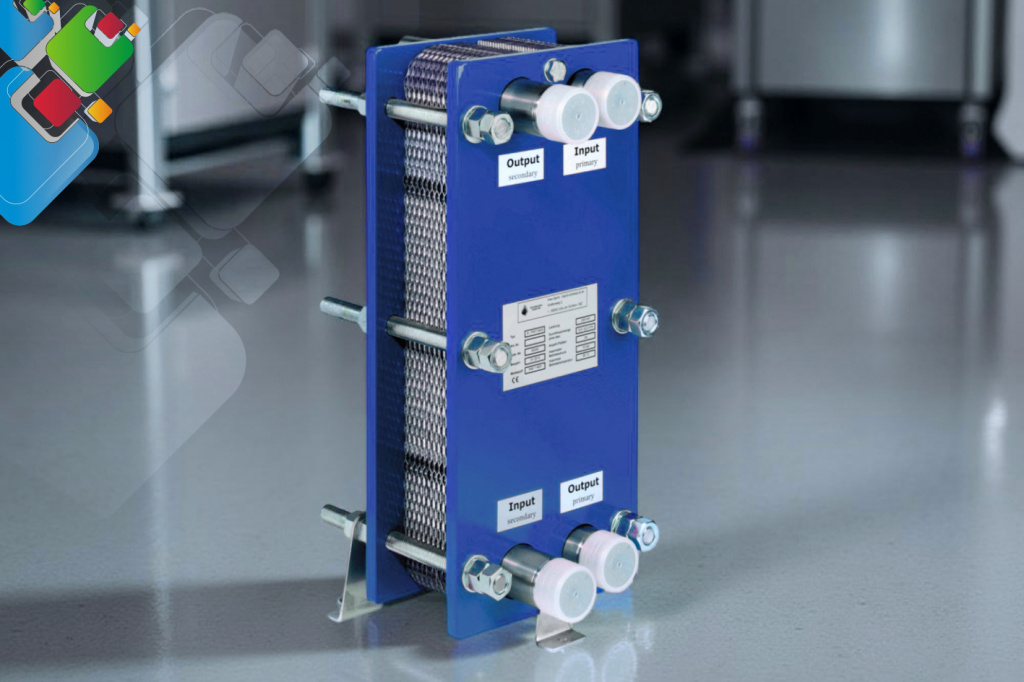
Мощность пластинчатого теплообменника (ПТО) реально поднять на 50-150%, не меняя агрегат целиком: достаточно доукомплектовать пакет пластин, поменять профиль гофрировки, промыть контур, поставить новые уплотнения либо более тонкие пластины. Разбираем семь рабочих способов — с расчётом по формуле Q = K·F·ΔTср, ограничениями по шпилькам и давлению и примерами фактического прироста мощности на промышленных объектах.
Семь методов повышения мощности ПТО
Если имеющийся теплообменник пластинчатого типа Если пластинчатый теплообменник больше не вытягивает тепловую нагрузку, перед инженером встаёт дилемма: приобрести новый агрегат повышенной мощности либо усовершенствовать уже установленный. Полная замена потребует капитальных вложений 600 тыс. — 4 млн тенге, демонтажных работ, потери времени и риска сорвать отопительный сезон. Модернизация обойдётся в 80-400 тыс. тенге, займёт простой 1-3 дня и даст прирост мощности от 15% до 150% — в зависимости от выбранного подхода.
На сотнях объектов ТПЛ-Сервис проверены семь действенных путей роста производительности ПТО:
- Установка дополнительных пластин в пакет — при наличии запаса шпилек в раме можно смонтировать добавочные пластины. Площадь теплообмена увеличится на 20-50%, а мощность — до 40%.
- Изменение профиля гофрировки — переход с low-theta пластин (профиль L, угол 30°) на high-theta (профиль H, угол 60°). Коэффициент теплопередачи K возрастает на 30-40%.
- Химическая очистка — возвращает 20-30% мощности, утраченной из-за накипи и биоплёнки. Затраты минимальны, а быстрый результат максимален.
- Улучшение ΔT (температурного напора) — пересмотр схемы подключения, рост средней логарифмической разности температур.
- Увеличение подачи теплоносителя — число Рейнольдса увеличивается, поток становится более турбулентным, однако с ΔP нужно быть осторожным (растёт по квадрату).
- Установка термостойких уплотнений — EPDM-HT, FKM, NBR-HT дают возможность повысить рабочую температуру с 110 до 150-180°C и расширить область применения.
- Переход на пластины меньшей толщины — смена толщины 0.6 мм на 0.5 мм либо 0.4 мм. K-коэффициент увеличивается на 10-15% без изменения габаритов.
Источник: данные ТПЛ-Сервис по 240+ модернизациям ПТО за 2023-2025 гг. Сочетание методов обеспечивает до +150%.
Установка дополнительных пластин в пакет
Наиболее часто применяемый метод увеличения мощности теплообменника пластинчатого разборного типа — смонтировать дополнительные пластины в имеющийся пакет. В раме производители предусматривают запас 20-50% по длине шпилек, чтобы заказчик мог докупить пластины вместе с уплотнениями и увеличить аппарат, не меняя каркас.
Порядок увеличения пакета
- Сверить паспортные данные: марка, серия рамы, длина шпилек L_max, фактическое количество пластин N_тек.
- Вычислить остаток L_max - N_тек·t (t — толщина пакета на одну пластину = пластина + уплотнение, ~2.7-3.2 мм).
- Найти допустимое число добавляемых пластин: ΔN = (L_max - N_тек·t) / t.
- Пересчитать по формуле Q = K·F·ΔTср: новая F = F_исх·(N_тек+ΔN)/N_тек.
- Убедиться, что ΔP не превысит паспортный предел при текущем расходе.
- Оформить заказ на пластины и уплотнения у изготовителя либо у поставщика аналогов.
- При недостатке запаса шпилек — установить более длинные шпильки (M16-M30, длина 600-1800 мм).
Исходные пластины показаны серым, добавленные — зелёным. Площадь теплообмена увеличивается на 50%, мощность — на 40-45%.
Если запас шпилек исчерпан
Когда рама затянута «впритык» и удлинить шпильки невозможно, остаются варианты: сменить пакет на пластины меньшей толщины (см. раздел «Пластины уменьшенной толщины») либо изменить профиль гофрировки. Оба решения повышают K-коэффициент, не увеличивая объём пакета.
Изменение профиля гофрировки
У многих изготовителей пластинчатых теплообменников одинаковый типоразмер пластины поставляется в двух (иногда трёх) вариантах по углу шевронной гофрировки. С увеличением угла наклона рифлений к продольной оси пластины растёт турбулентность потока и коэффициент теплопередачи K, однако одновременно повышается гидравлическое сопротивление ΔP.
Разновидности профиля
Смена L на H при неизменном количестве пластин повышает K на 30-40%, то есть увеличивает мощность при той же площади. Недостаток: гидравлическое сопротивление возрастает в 2.4 раза. Там, где напор насоса ограничен (к примеру, ИТП с насосом 0.4 МПа), такая замена может быть неосуществима — потребуется более мощный циркуляционный насос.
На практике специалисты ТПЛ-Сервис нередко используют комбинированный пакет: половина пластин с профилем L, половина — H. Получают «средний» профиль M по характеристикам, но без необходимости заказывать пластины с углом 45°. Это особенно удобно для редких размеров пластин, где M-исполнения нет в каталоге производителя.
Очистка — самый простой путь вернуть мощность
Химическая очистка ПТО — с этого стоит начинать любую модернизацию. Нередко ситуация «теплообменник недогревает» устраняется не приобретением пластин, а двухчасовой рециркуляцией кислотного раствора. При средней жёсткости воды (4-7 °Ж) слой накипи 1 мм снижает K-коэффициент в 1.5-2 раза, из-за чего мощность падает на 30-50%.
Признаки необходимости очистки
- При нормальной подаче температура на выходе нагреваемого контура на 3-7°C ниже расчётной.
- Потери давления (ΔP) превысили проектные на 30-50%.
- Клапан ТРВ остаётся в положении максимального открытия.
- После последней очистки миновало более 2 лет.
- После вскрытия обнаруживаются желтовато-белые отложения карбоната кальция либо ржавая корка оксида железа.
Методы очистки
- CIP без разборки (циркуляционный метод) — присоединяют моечную станцию к патрубкам и прогоняют кислоту 2-6 часов. Результативность против карбонатных отложений — 90-95%.
- Механическая очистка с разборкой — пластины демонтируют, выдерживают в ванне, обрабатывают мягкими щётками. Результативность 95-99%, однако трудоёмкость больше.
- Гибридная — вначале CIP, затем разборка для проверки. Используется на критически важных объектах.
В химической очистке применяют моющие составы на базе адипиновой, лимонной, сульфаминовой кислот с ингибиторами коррозии. Не допускаются: соляная кислота на нержавейке 304L (провоцирует питтинг), серная кислота на меди и медно-никелевых сплавах.
Больше о технологии — в статье «Очистка пластинчатого теплообменника» а также в материале «Очистка теплообменников».
Повышение подачи теплоносителя
При слишком малом расходе в ПТО поток становится ламинарным, число Рейнольдса опускается ниже 2300, а коэффициент теплопередачи снижается в 1.5-3 раза. Если поднять расход на 30-50%, поток перейдёт в развитый турбулентный режим (Re > 4000), и K вырастет на 15-25%.
Квадратичный закон роста ΔP
Скрытая сложность: гидравлическое сопротивление в каналах между пластинами увеличивается как ΔP ~ v² (квадрат скорости). При росте расхода в 1.5 раза потери давления возрастут в 2.25 раза. Следовательно, насос должен иметь запас по напору либо его потребуется заменить.
Начальные данные: расход 25 м³/ч, ΔP = 35 кПа. Повышаем расход до 35 м³/ч (+40%).
Обновлённое ΔP = 35 · (35/25)² = 35 · 1.96 = 68.6 кПа (рост почти в 2 раза).
Согласно эмпирической формуле для турбулентного режима прирост K: ΔK/K = (35/25)^0.8 - 1 ≈ +30%.
Когда это срабатывает
- Насос имеет запас по напору (рабочая точка не на границе кривой).
- Регулятор расхода и арматура рассчитаны на более высокие параметры.
- В первичном контуре достаточно тепла (к примеру, теплосеть подаёт 95-105°C — не «срезает» при увеличенном отборе).
Больше о методике вычисления расхода — в статье «Тепловой расчёт теплообменного аппарата».
Переход на термостойкие уплотнения
Пластинчатый теплообменник как металлическая конструкция способен выдержать 200-250°C, однако уплотнения ограничителем рабочей температуры выступают уплотнения между пластинами. Обычный NBR рассчитан максимум на 110°C, EPDM — на 140°C. Если поставить термостойкие материалы — EPDM-HT, FKM (Viton), NBR-HT, — предел можно отодвинуть до 150-180°C; за счёт этого растёт доступная ΔT, а значит, и мощность.
Практический случай: на ТЭЦ в Казахстане ПТО с NBR-уплотнениями эксплуатировался при теплоносителе 100°C, хотя подача могла быть 140°C. После перехода на EPDM-HT и увеличения температуры подачи до 130°C мощность узла поднялась с 1.8 до 2.6 МВт (+44%), при этом пластины остались прежними.
При смене уплотнений ключевое значение имеет выбор между клеевым и клипсовым (clip-on) креплением. Больше о ресурсе и сервисе — в материале «Продление срока службы теплообменного аппарата».
Установка пластин уменьшенной толщины
На термическое сопротивление стенки прямо влияет толщина пластины. При стандартных 0.6 мм получаем R_ст = 0.6·10⁻³/15 = 4·10⁻⁵ м²·К/Вт (AISI 304, λ = 15 Вт/(м·К)). Если толщина падает до 0.5 мм, сопротивление уменьшается пропорционально, а K-коэффициент в итоге возрастает на 8-15%.
Какие толщины доступны
- 0.6 мм — базовое исполнение, давление до 1.6 МПа, срок службы 10-15 лет.
- 0.5 мм — облегчённый вариант, давление до 1.0 МПа, K больше на 10-12%.
- 0.4 мм — самая тонкая, давление до 0.6-0.8 МПа, K больше на 15-18%.
- 0.7-0.8 мм — увеличенной толщины, для агрессивных сред (титан, дуплекс), однако K меньше на 10%.
Когда уместно
- Давление в системе держится в пределах 0.8-1.0 МПа (для стандартного ИТП — 0.6 МПа).
- Качество теплоносителя нормальное (абразива нет, агрессивные ионы — менее 50 мг/л).
- Размеры рамы не дают возможности увеличивать пакет (см. раздел о пластинах).
Пластины всех трёх стандартных толщин производят бренды РИДАН, ЭТРА, ТТАИ и КС. У Alfa Laval 0.4 мм доступны исключительно по спецзаказу. Funke и Kelvion (GEA) располагают широкой линейкой по толщине. При модернизации ТПЛ-Сервис чаще всего предлагает пластины марки КС (наша марка) 0.5 мм как лучший баланс цены, ресурса и давления.
Как посчитать прибавку мощности по формуле Q = K·F·ΔTср
Основное уравнение, описывающее работу любого ПТО:
K — коэффициент передачи тепла, Вт/(м²·К)
F — площадь поверхности теплообмена, м²
ΔTср — средняя логарифмическая разница температур, °C
Из этого уравнения видно, какими инструментами инженер может увеличить Q:
- Увеличить F — нарастить число пластин (+20-50% F).
- Увеличить K — заменить профиль, поднять расход, выполнить промывку, установить более тонкие пластины (+15-40% K).
- Повысить ΔTср — повысить температуру подачи (с помощью термостойких уплотнений) либо уменьшить температуру обратной воды (+10-30% ΔTср).
Комплексный расчёт на примере
Дано: ПТО ГВС: Q_исх = 500 кВт, K = 4500 Вт/(м²·К), F = 12 м², ΔTср = 9.3°C.
Сверка: Q = 4500 · 12 · 9.3 = 502 кВт ✓
Задача: довести Q до 800 кВт (+60%), не меняя каркас.
Решение:
— Промывка: K увеличился с 4500 до 5400 (+20%, эффект очистки от загрязнений).
— Установили 4 пластины: F увеличилась с 12 до 15 м² (+25%).
— ΔTср сохранилась на уровне 9.3°C.
Итоговое Q = 5400 · 15 · 9.3 = 753 кВт (+50%, цель практически достигнута).
Для выхода на 800 кВт остаётся добавить ещё 1 пластину либо увеличить расход на 10%.
Лимиты и запрещённые действия
Модернизация не является «бесконечным апгрейдом». Для любого ПТО существуют жёсткие физические пределы, превышение которых ведёт к авариям.
Строгие пределы
- Слишком длинный пакет относительно шпилек. Когда рама предусмотрена на 50 пластин, 80 в неё не поместить даже с удлинёнными шпильками: симметрия затяжки нарушится, шпильки станут гнуться, а рама — трескаться. Предел — N_max, заданный изготовителем.
- Выход за пределы давления Pном. При паспортном давлении 1.6 МПа аппарат нельзя монтировать в контур с 2.5 МПа. Пластины толщиной 0.4 мм выдерживают лишь 0.6-0.8 МПа.
- Превышение температурного предела уплотнений. Для EPDM 140°C — это кратковременные пики; если работать постоянно при 145°C, ресурс падает с 8 лет до 2 лет.
- Превышение ΔP относительно насоса. Когда ΔP в ПТО превышает располагаемый напор насоса, расход снижается, мощность падает, а регулятор уходит в автоколебания.
- Материал пластин несовместим со средой. AISI 304 не подходит для хлоридов (возникает питтинг), 316 не стоек к соляной кислоте, а для морской воды необходим титан.
- Слишком высокая скорость в каналах. При v > 3 м/с стартует эрозия пластин, особенно если присутствует абразив.
Действия при достижении предела
Когда все варианты модернизации исчерпаны, но мощности по-прежнему недостаёт, стоит рассмотреть замену теплообменного аппарата полностью либо монтаж параллельного блока (два ПТО на одну тепловую нагрузку). Порой приобрести новый аппарат выгоднее, чем латать старый.
Затраты по способам: бюджетный, средний, премиальный
Цена модернизации определяется размером ПТО, брендом и трудоёмкостью. Средние расценки на май 2026 года для аппарата мощностью 500-1000 кВт:
Порог окупаемости в сравнении с новым ПТО: когда модернизация обходится дороже 50% цены нового аппарата той же мощности, стоит рассмотреть приобретение нового ПТО. Дополнительно изучите материал «Почему менеджер не называет цену теплообменника сразу» — чтобы понимать структуру цены.
Дерево решений — какой метод выбрать
Ещё материалы по теме
Для более глубокого понимания всех сторон модернизации и эксплуатации ПТО мы собрали ряд взаимосвязанных материалов:
- Повышение мощности пластинчатого теплообменника — подробный разбор кейсов по увеличению производительности.
- Как эксплуатировать пластинчатые теплообменники: правила — правильный сервис, чтобы не терять мощность.
- Тепловой расчёт теплообменного аппарата — формулы и методика.
- Пластинчатые разборные теплообменники — конструкция и особенности.
- ПТО в кратком изложении — базовая теория.
- Смена теплообменного аппарата — когда модернизация уже не помогает.
- Продление ресурса теплообменного аппарата — срок службы и сервис.
- Как промывать пластинчатый теплообменник — методика CIP.
- Промывка теплообменного оборудования — обзор общего характера.
- Как работает теплообменник — физическая суть процесса.
Каталоги для выбора комплектующих:
- Уплотнения и пластины для теплообменного оборудования
- Собранные пластинчатые теплообменники
- Промывочные средства
- Станции для промывки
- Отопительные ПТО
- ПТО для ГВС
Частые вопросы
Реально ли поднять мощность ПТО, не меняя каркас?
Какой процент мощности теряет ПТО за год работы?
Какой вариант экономичнее: установка дополнительных пластин либо переход на профиль high-theta?
У какого профиля пластин K-коэффициент достигает наибольшего значения?
Какое количество промывок теплообменник выдерживает без сокращения срока службы?
Можно ли применять пластины КС, РИДАН и ЭТРА при модернизации аппаратов Alfa Laval?
Каким образом определить, имеется ли в моём ПТО резерв по шпилькам?
Реально ли повысить мощность паяного теплообменника?
Что представляет собой смешанный пакет и в каких случаях его используют?
В какой срок окупаются затраты на модернизацию ПТО?
Аудит теплообменника и программа увеличения мощности
Специалисты ТПЛ-Сервис выполнят аудит вашего пластинчатого теплообменника, определят потенциальный прирост мощности по всем семи методам, подберут уплотнения и пластины для вашего типоразмера, проведут CIP-промывку а также сборку пакета непосредственно на объекте. Аудит обычно занимает 1-3 рабочих дня; выезд не оплачивается, если заказана модернизация. В результате вы получаете техническое решение с расчётом Q = K·F·ΔTср, спецификацию комплектующих и смету.
Обслуживаем ПТО всех перечисленных марок: Alfa Laval, Funke, Kelvion (GEA), Sondex, SWEP, Danfoss, Tranter, РИДАН, ЭТРА, ТТАИ, ТИЖ, КС, Теплохит, Теплосила, Анвитэк, Машимпэкс. Осуществляем подбор аналогов и взаимозаменяемых комплектующих. Придерживаемся СН РК 4.02-01-2011, СН РК 4.02-04-2013, СН РК, стандарты ГОСТ и СТ РК, ГОСТ 27590, СН РК 4.01-02-2013, СН РК 4.02-04-2013.
Сервисный центр ТПЛ-Сервис.ru" style="color:#2563eb;text-decoration:none;border-bottom:1px solid #93c5fd">info@teploobmennic.kz, страница Контакты. Сотрудничаем с юридическими лицами в рамках 44-ФЗ и 223-ФЗ, выставляем счета, располагаем лицензией СРО.
- Комментарии


