

Приемосдаточные испытания теплообменников
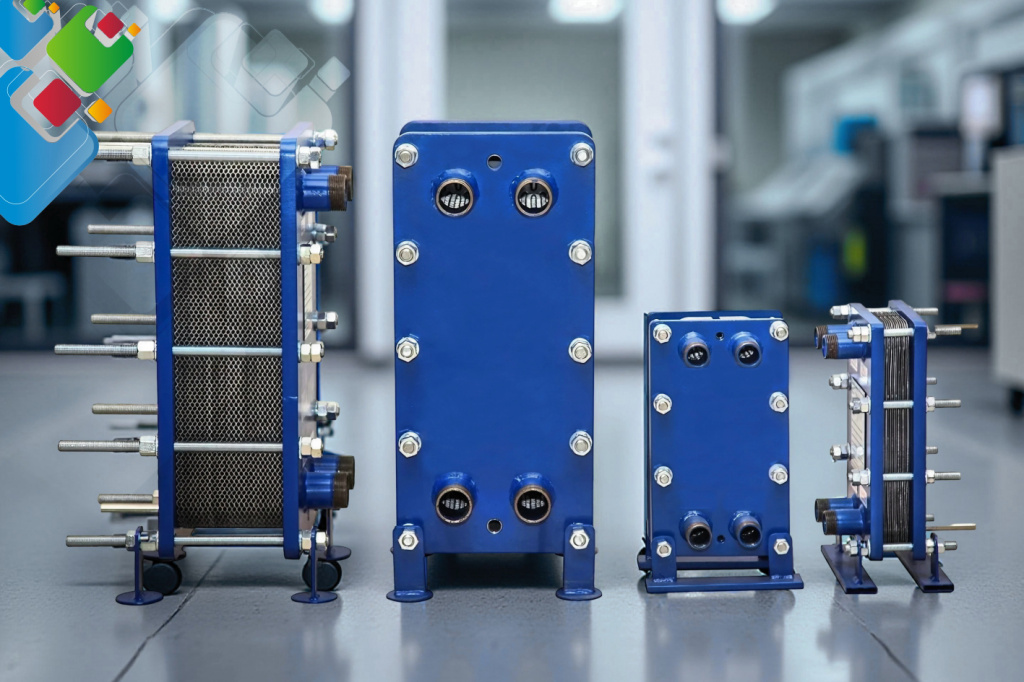
Испытания теплообменного оборудования при приёмке-сдаче (ПСИ) — это тот этап, без которого эксплуатация недопустима: стандарты ГОСТ и СТ РК и СТ РК требуют его пройти. Запуск бойлерных, ИТП, котельных и технологических контуров возможен лишь после подписанного акта ПСИ. В минимальный объём входит осмотр внешнего вида, опрессовка давлением 1.25-1.5×Pраб, тепловые замеры на номинале и три обязательных протокола — именно этого требуют уполномоченный орган РК по промышленной безопасности и владелец объекта.
Материал адресован инженерам ПТО, специалистам монтажных организаций, инспекторам уполномоченным органом РК по промышленной безопасности и заказчикам. Рассматриваются требования нормативов, порядок прохождения 4 этапов, применяемые средства (манометры класса 1.0, опрессовочные насосы до 4 МПа, термометры с погрешностью ±0.5°C), перечень документов и характерные дефекты, которые вскрываются в ходе ПСИ пластинчатых и кожухотрубных теплообменников.
Стандарты, регламентирующие приёмо-сдаточные испытания
Приемо-сдаточные испытания (ПСИ) теплообменников ведутся по комплексу отраслевых норм и требований надзорного органа Казахстана. Чтобы объект правомерно ввести в работу и присоединить к тепловым сетям, нужно выполнить каждый документ из приведенного ниже перечня.
Ключевой стандарт — стандарты ГОСТ и СТ РК
В официальной редакции документ называется «Аппараты теплообменные пластинчатые. Технические условия». В нем установлены правила составления программы ПСИ, способы контроля, значения пробного давления и порядок оформления итогов. Действие распространяется на пластинчатые аппараты разборной, паяной и сварной конструкции при давлении до 4 МПа и температуре до +200°C. О том, как подобрать тип аппарата, читайте — в материале «Как выбрать теплообменник».
ГОСТ 27590-2005 — водо-водяные подогреватели
Определяет процедуру ПСИ секционных кожухотрубных подогревателей теплоснабжающих систем. Приводит программу гидроиспытаний, правила маркировки и паспортизации, состав отгрузочного комплекта. Применяется вместе с СН РК 4.02-04-2013 «Тепловые сети».
ТР ТС 032/2013 — правила уполномоченного органа РК
«Правила устройства и безопасной эксплуатации сосудов, работающих под давлением». Распространяются на теплообменное оборудование, которое относят к сосудам под давлением (Pраб > 0.07 МПа и V > 25 л). Задают пробное давление: Pпр = 1.25×Pраб для сварных и Pпр = 1.5×Pраб для штампосварных.
СН РК 4.02-04-2013 — нормы проектирования тепловых пунктов
Свод правил, регламентирующий проектирование ЦТП и ИТП. В разделе 7 изложены требования к ПСИ теплосчетного узла, отопительным контурам, ГВС. В программу ПСИ ИТП в обязательном порядке входят проверки расходомеров, температурных регуляторов и узла подмеса. Дополнительно смотрите принципы функционирования ИТП.
Вспомогательные нормативы
- СН РК 4.02-01-2011 — «Отопление, вентиляция и кондиционирование» (приемка систем теплоснабжения).
- СН РК 4.01-02-2013 — «Внутренний водопровод и канализация» (контур горячего водоснабжения).
- СН РК — предыдущая версия СП 60, применяется в проектах, выпущенных до 2013 г.
- ГОСТ 34233.4-2017 — расчет прочности фланцевых соединений (важно для разборных ПТО).
- ПОТ Р М-016-2001 — межотраслевые нормы охраны труда при испытаниях сосудов под давлением.
- Технический регламент Таможенного союза ТР ТС 032/2013 — о безопасности оборудования, работающего под избыточным давлением.
Последовательность работ: четыре этапа ПСИ
Приемо-сдаточные испытания проводят только по строго последовательной программе: следующий этап начинают лишь при положительном итоге предыдущего. Если порядок нарушен, акт может быть аннулирован.
1-й этап — визуально-измерительный контроль (ВИК)
Аппарат осматривают, не создавая давление. Контролируют сплошность сварных швов, отсутствие трещин, вмятин и коррозии, правильность сборки пластин и уплотнительных элементов, маркировку, сведения из паспорта. Продолжительность — 30-60 минут для аппарата средней мощности.
2-й этап — опрессовка гидравлическим (либо пневматическим) способом
В аппарат заливают воду (при пневматических испытаниях — подают воздух), затем давление доводят до пробного Pпр = 1.25-1.5×Pраб. Выдерживают 10-30 минут. Детали методики — в материале «Цель опрессовки теплообменного оборудования».
3-й этап — тепловые испытания
Рабочие среды подают при номинальных параметрах. Измеряют температуры на входе и выходе, расход и давление. Полученные данные сравнивают с паспортной тепловой мощностью аппарата; допустимое отклонение — не более ±5%.
4-й этап — оформление документов
Акт ПСИ подписывают все члены комиссии: представитель эксплуатирующей организации, монтажная компания, наладчики, инспектор надзорного органа (для объектов, подлежащих надзору).
Визуальный контроль — контрольный список из 12 пунктов
Первый этап ПСИ служит базой для остальных. При неудовлетворительном ВИК переходить к опрессовке нельзя. Контроль ведет аттестованный специалист (II-III уровень по ВИК согласно ПБ 03-440-02).
- Маркировка на аппарате. Заводская табличка должна быть читаемой и расположенной на виду; на ней указывают модель, заводской номер, год выпуска, Pраб, Tраб, площадь теплообмена в м².
- Паспорт на изделие. Сверяют сведения таблички с паспортными данными, проверяют сертификаты на сталь, медные припои (для паяных аппаратов), резину уплотнений (для разборных).
- Состояние корпуса. Не должно быть вмятин, царапин >0.5 мм и заметных очагов коррозии на рамах, фланцах и патрубках.
- Сварные соединения. Швы на корпусе, патрубках и опорах не должны иметь трещин, пор и непроваров (для сварных и кожухотрубных аппаратов).
- Пластины разборных теплообменников. Гофры должны быть целыми, без деформаций; прижимные поверхности под уплотнения — чистыми.
- Уплотнения. Уплотнения должны правильно сидеть в канавках, без перекосов и трещин, следов масла или признаков старения резины.
- Сборка пластинчатого пакета. Измерение линейкой: реальная длина пакета должна совпадать с паспортной в пределах ±2 мм (для аппаратов длиной до 1 м).
- Затягивание шпилек. Каждую шпильку рамы затягивают динамометрическим ключом равномерно, соблюдая диагональный порядок.
- Патрубки. Фланцы должны быть правильно ориентированы, без перекосов относительно трубопровода.
- Опорные элементы и крепления. Аппарат должен стоять ровно по уровню; опоры закрепляют анкерами или приваривают к раме по проекту монтажа (смотрите установка теплообменника).
- Окраска. На раме не должно быть сколов лакокрасочного покрытия; антикоррозионная защита наружных поверхностей должна соответствовать норме.
- Обвязка. Запорная арматура должна быть смонтирована; манометры — с трехходовыми кранами, термометры — в гильзах с термопастой.
Опрессовка — порядок, значения давления, нормативы
Опрессовка — важнейшая стадия ПСИ. Она показывает герметичность и прочность аппарата при давлении, которое выше рабочего в 1.25-1.5 раза. Проводят в два этапа: по контурам (каждый отдельно) и совместно.
Как рассчитать пробное давление
По стандарты ГОСТ и СТ РК и ТР ТС 032/2013:
- Для сварных и литых корпусов: Pпр = 1.25 × Pраб × (σ20/σt), где σ20 и σt — напряжения, допускаемые при 20°C и рабочей температуре.
- Для штампосварных пластинчатых: Pпр = 1.5 × Pраб.
- Для паяных пластинчатых: Pпр = 1.5 × Pраб, но не выше 4 МПа.
- Для кожухотрубных: Pпр = 1.25 × Pраб, отдельно для межтрубного и трубного пространства.
Для пластинчатого ТО НН №14 при Pраб = 1.6 МПа: Pпр = 1.5 × 1.6 = 2.4 МПа. Манометр класса 1.0 со шкалой 0-4 МПа. Время выдержки — 15 минут. Снижение давления допускается не более 0.05 МПа.
Порядок проведения опрессовки
- Аппарат наполняют технической водой с Tводы = 5-40°C, воздух выпускают через спускник или верхнюю заглушку.
- Давление плавно повышают опрессовочным насосом со скоростью не более 0.5 МПа/мин.
- Доводят до пробного давления Pпр. Манометр должен быть поверен и опломбирован, класс точности — не ниже 1.0.
- Под Pпр выдерживают 10 минут для аппаратов объемом до 5 м³ и 30 минут — для аппаратов более 5 м³.
- Затем давление уменьшают до Pраб и осматривают с подсветкой все сварные швы, фланцы, патрубки и уплотнения.
- Результат фиксируют. Испытания считаются пройденными, если нет видимых течей, падение P за время выдержки не превышает 0.05 МПа и отсутствует видимая деформация.
Тепловые испытания — контроль мощности
Тепловые испытания — заключительная проверка того, соответствует ли аппарат паспортной мощности на номинальном режиме. Обе среды подают с расчетными параметрами, замеряют T1, T2, t1, t2 на входах и выходах, вычисляют фактическую мощность Q.
Условия для тепловых испытаний
- Расходы: G1 и G2 должны быть на номинальных значениях ±5% (измеряют расходомерами или по перепаду на диафрагме).
- Температурные параметры: T1 на входе греющего контура по паспорту, например 95-110°C для отопления, 70-75°C для ГВС.
- Продолжительность: Для выхода на стационарный режим требуется 1-2 часа, затем 30 минут отводятся на замеры.
- Стабильность параметров: За время замеров отклонение T1 и t1 допускается не более ±2°C.
Определение фактической мощности
Q = G × c × ΔT, где
G — массовый расход среды, кг/с;
c — удельная теплоёмкость, кДж/(кг·°C);
ΔT — перепад температур между входом и выходом, °C.
Проверка условия: |Qфакт − Qпаспорт| / Qпаспорт ≤ 5%.
Тепловые испытания: пример для ИТП-450 кВт
| Параметр | Греющий контур (ТС1) | Нагреваемый контур (СО) |
|---|---|---|
| Входная температура | 105°C | 65°C |
| Выходная температура | 73°C | 90°C |
| ΔT | 32°C | 25°C |
| Расход | 3.4 кг/с | 4.3 кг/с |
| Фактическая Q | 455 кВт (расхождение с 450 кВт составляет +1.1%, допустимо) | |
Приборы и оборудование, применяемые при ПСИ
Качество ПСИ определяется метрологической точностью средств измерений. Каждый прибор должен иметь актуальное свидетельство о поверке, а его класс точности — быть не хуже нормативного.
Насосы для опрессовки
- Ручные: Rothenberger RP 50, Virax 262050, Россия «Энергопроф» — для аппаратов до 1 м³, давление до 6 МПа.
- Электрические модели: Rothenberger RP PRO III, Reed HTP500 — производительность 5-10 л/мин, до 6 МПа, для аппаратов от 1 до 10 м³.
- Стенды стационарного типа: при заводских серийных ПСИ обеспечивают до 200 л/мин и давление до 16 МПа.
Манометры
- Точность — класс 1.0 — это обязательное условие ТР ТС 032/2013, предъявляемое к контрольному манометру.
- Подбирайте шкалу так, чтобы рабочее давление попадало в среднюю треть; к примеру, при Pпр=2.4 МПа нужен манометр 0-4 МПа.
- Монтаж выполняют через трёхходовой кран с разрядным отверстием; диаметр манометра — минимум 100 мм.
- Поверять ежегодно, с пломбой и клеймом поверителя.
Преобразователи температуры и термометры
- Стеклянные ртутные ТЛ-4 — погрешность ±0.5°C, диапазон −30…+150°C.
- Электронные ТСП-100П и ТСМ-100М дают погрешность ±0.1°C и выход 4-20 мА для логгера.
- Для контроля того, как температура распределяется по поверхности пластин, применяют тепловизоры FLIR E8/E96.
Расходомеры
- Накладные ультразвуковые: Krohne UFM 3030, Взлёт МР — для быстрых измерений без врезки.
- Врезные электромагнитные: Эмис-Маг 270, Взлёт ЭР — погрешность ±0.5%, применяются на стационарных узлах учёта.
- С дифманометром, диафрагменные: точность ±2-3%, расчёт ведётся по СН РК
С учётом перерывов и согласований с комиссией ПСИ ИТП средней мощности занимает в сумме 7-8 часов.
Какие протоколы и акты входят в ПСИ
После ПСИ формируют пакет: три обязательных акта и заключительный акт приёмки в эксплуатацию. Подписи ставят члены комиссии, документы заверяют печатями организаций.
Акт по результатам визуального осмотра
- Указывают дату, объект, заводской номер аппарата и паспортные данные.
- Перечень из 12 пунктов проверки с отметками «соответствует» / «не соответствует» и детальным описанием найденных недостатков.
- Вывод: разрешить опрессовку / устранить замечания и провести повторно.
- Подписывают: исполнитель ВИК (II-III уровень), мастер монтажа и заказчик.
Акт опрессовки (гидравлических испытаний)
- Фиксируют объект, тип аппарата, рабочее и пробное давление.
- Указывают тип манометра, его заводской номер и дату поверки.
- В параметрах испытаний: температура воды, темп подъёма давления, продолжительность выдержки.
- Результат: показания манометра до и после выдержки, а также есть ли течи.
- Вывод: испытания выдержаны / не выдержаны.
Акт по тепловым испытаниям
- Режимные параметры: T1, t1, T2, t2, G1, G2, P1, P2.
- Вычисление фактической мощности Qфакт.
- Сопоставление с паспортной Qпасп и расчёт отклонения в %.
- Вывод о том, соответствует ли аппарат заявленным параметрам.
Заключительный акт приёмки в эксплуатацию
Это обобщающий документ; к нему прикладывают три предыдущих акта, паспорт изделия, сертификаты на материалы, программу и методику испытаний, исполнительную схему обвязки, акт на скрытые работы и протокол комплексного опробования. Подписи членов комиссии: эксплуатация, монтаж, проектировщик, ПТО заказчика, инспектор органа промышленной безопасности РК (для поднадзорных объектов).
Дефекты, которые могут проявиться при ПСИ, и способы их устранения
Статистика ТПЛ-Сервис: при первичной ПСИ испытания не проходят примерно 18-25% теплообменников. Чаще всего дефекты исправляют на месте, однако 3-5% случаев требуют отправки на завод-изготовитель.
| Дефект | Признаки | Устранение |
|---|---|---|
| Протечка по уплотнению | При опрессовке между пластинами появляются капли воды | Подтянуть пакет, заменить уплотнение (см. каталог) |
| Снижение P >0.05 МПа | За время выдержки манометр показывает падение | Искать микротечь мыльным раствором, обработать швы |
| Течь внутри между контурами | В одном контуре P падает, в другом растёт | Заменить дефектную пластину; для паяных аппаратов — отправить на завод |
| Искривление рамы | При опрессовке боковины выгибаются >3 мм | Заменить раму, предъявить рекламацию изготовителю |
| Точечный свищ в сварном шве | Точечная течь на патрубке или корпусе | Зачистить, переварить аргонодуговой сваркой, выполнить повторный ВИК |
| Мощность меньше паспортной >5% | ΔT нагреваемой среды ниже расчётного | Проверить число пластин, чистоту и перепутывание контуров |
| Повышенный ΔP по контуру | Перепад давления >паспортного на 20% | Промыть, проверить фильтры (см. промывка ТО) |
| Прогрев неравномерный | Тепловизор выявляет «холодные зоны» | Удалить воздух, проверить ориентацию пластин в пакете |
Если дефекты найдены, комиссия оформляет акт о недостатках и назначает срок их устранения. После исправления ПСИ повторяют, причём только по этапам, где были замечания, а не полностью. При заводском браке составляют рекламацию, и аппарат по гарантии возвращают изготовителю. О том, как выбрать надёжного поставщика, подробно — в материале о ценообразовании.
Охрана труда и безопасность во время испытаний
ПСИ связаны с избыточным давлением и горячими средами. Каждый участник должен пройти инструктаж по охране труда и выполнять требования ПОТ Р М-016-2001.
Безопасная зона
- На время опрессовки в зоне испытаний находятся лишь те, кто непосредственно занят работой.
- Зону обносят лентами и размещают табличку «Идут испытания. Подходить запрещено».
- При гидроиспытаниях радиус зоны — минимум 3 м от аппарата, при пневмоиспытаниях — 10 м.
Индивидуальные средства защиты
- Защитные очки — при тепловых испытаниях возможны брызги горячей воды.
- Каска, термостойкие перчатки, спецодежда из плотного хлопка.
- Обувь закрытая, подошва антискользящая.
- При пневмоиспытаниях между аппаратом и оператором обязательно ставят защитный экран.
Что делать при аварии
- При разрыве корпуса: сразу сбросить давление через дренаж, вывести персонал из зоны, вызвать мастера.
- При срыве заглушки: перекрыть кран нагнетания, сбросить давление, выполнить ремонт.
- Ожог: промывать холодной водой 15 минут, наложить повязку, обратиться за медицинской помощью.
- Каждый аварийный случай заносят в журнал ПТО и расследуют согласно ТК РК ст. 227.
См. также как эксплуатировать пластинчатые теплообменники и как увеличить срок службы — эти рекомендации актуальны и после успешно пройденной ПСИ.
Частые вопросы
Нужны ли ПСИ для любого теплообменника или только для объектов, поднадзорных органу промышленной безопасности РК?
В чём разница между гидравлическими и пневматическими испытаниями?
Кто должен входить в комиссию при ПСИ?
С какой периодичностью после ПСИ выполняют повторные испытания?
Как подобрать пробное давление для паяного теплообменника при Pраб = 1.0 МПа?
Какие действия предпринять, если ПСИ не прошла по тепловым показателям?
Можно ли выполнить ПСИ без привлечения уполномоченного органа?
Какова стоимость услуги ПСИ для теплообменника?
Допускается ли объединять ПСИ теплообменника и ПСИ всего ИТП?
Как быть, если при ПСИ найден дефект, а гарантия на аппарат уже закончилась?
Оформить заявку на ПСИ — выезд бригады ТПЛ-Сервис
Проводим все 4 этапа ПСИ за один день для объектов мощностью до 1 МВт, оформляем полный пакет документации: акты визуального осмотра, гидравлических и тепловых испытаний, итоговый акт приёмки в эксплуатацию.
Работаем с пластинчатыми теплообменниками, кожухотрубными, паяными, водо-водяными аппараты любых марок: РИДАН, ЭТРА, ТТАИ, ТИЖ, КС (НАШ БРЕНД), Машимпэкс, Alfa Laval, Funke, Kelvion, Sondex, SWEP, Danfoss. Срочную ПСИ можно организовать за 48 часов с момента заявки. На серийные объекты (типовые ИТП) действует скидка 15-25%.
Если на ПСИ обнаружены дефекты, предлагаем быстрое устранение: промывку, замену пластин и уплотнительных элементов, замену теплообменника на аналог со склада. До ПСИ мы можем проверить правильность монтажа и подключения, а также дать советы по обвязке.
Полезные материалы: как подобрать теплообменник, принцип действия, требования к эксплуатации, способы продлить срок службы, теплообменники промышленного назначения.
- Комментарии


