

Пластинчатые пастеризаторы
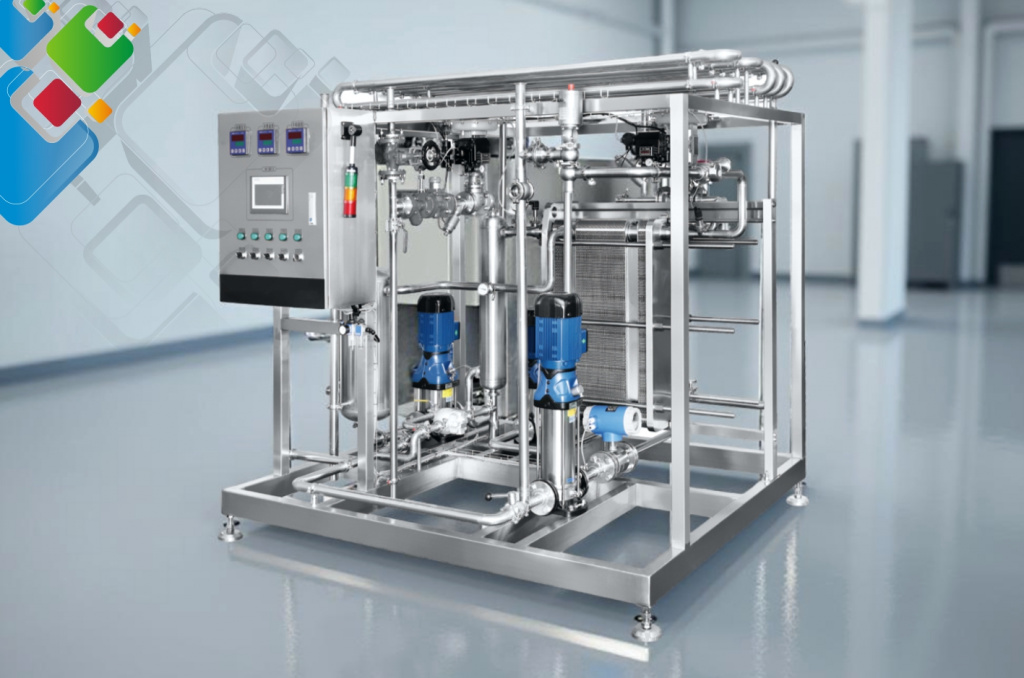
Пастеризатор пластинчатого типа — теплообменная техника широкого назначения, применяемая для термической обработки жидких продуктов питания; она позволяет почти не терять аромат и вкус и максимально сберегать полезные свойства. Поддерживает режимы LTLT, HTST и UHT, возвращает в цикл 60-95% тепла, изготавливается из AISI 316L, оснащается прокладками clip-on с геометрией, сертифицированной по EHEDG, и при соблюдении регламента эксплуатации работает 20+ лет без смены пакета пластин.
В каких пищевых средах используются пластинчатые пастеризаторы?
Сам пластинчатый пастеризатор устроен так, что не зависит от типа среды: настройка под конкретный продукт выполняется выбором профиля пластин, ширины канала, материала уплотнений и режимных параметров. Благодаря этому одна платформа применяется на молочных, пивоваренных, винодельческих, соковых, медовых, кондитерских и фармацевтических предприятиях. Далее перечислены основные направления, где такие пастеризаторы фактически стали стандартом.
Молочная продукция: цельное и обезжиренное молоко, сливки, кисломолочные продукты
Наибольший спрос на пластинчатые пастеризаторы формируют молочные заводы. Пастеризатор молока функционирует по HTST-схеме 72-78°C при выдержке 15-20 с; микробиологическая обсеменённость снижается на 5-6 lg, а лактоза и сывороточные белки сохраняются. Для пастеризации сливок с жирностью 30-40% используют режим 85-90°C × 15 с: более высокая температура нужна из-за вязкости и меньшей турбулентности в канале.
- Питьевое молоко — HTST 72-76°C × 15-20 с, эффективность рекуперации 92-94%
- Сливки 10-40% — HTST 85-95°C × 15-20 с, каналы сужены под повышенную вязкость
- Кефир и основа для йогурта — 90-95°C × 5-6 мин (с трубчатым выдерживателем)
- Сыворотка творожная — 72°C × 15 с до мембранной обработки/выпаривания
- Сухой обрат и молоко восстановленное — UHT 138-142°C × 4 с
Пивоваренное производство и слабоалкогольные напитки
В пивоваренной отрасли пластинчатый пастеризатор пива работает во flash-режиме 72°C × 20-30 с до розлива в кеги/танки. Такое решение заменяет тоннельную пастеризацию и становится экономически оправданным при производительности от 5 000 л/ч: занимает меньше площади, не перегревает тару, имеет более высокий КПД. Похожая схема подходит для кваса, сидра, медовухи и слабоалкогольных напитков брожения.
- Фильтрованное пиво — 70-72°C × 20-30 с, PU 15-25
- Квас живого брожения — 78-80°C × 30 с, с деаэрацией
- Сидр и медовуха — 72-75°C × 20 с, уплотнения EPDM Peroxide
- Пиво безалкогольное (тепловая обработка) — 80-85°C × 5-10 мин с выдерживателем
Соки, нектары, морсы и тонизирующие напитки
Для пастеризации соков используют двухступенчатую схему: сначала деаэрация, затем HTST 92-95°C × 15-30 с — это выше микробиологически безопасного порога для природных кислот pH 3,5-4,5. Для концентратов загущённых соков может понадобиться канал с увеличенным зазором 5-7 мм вместо стандартных 3 мм, чтобы избежать зарастания пектином.
- Яблочный, апельсиновый, мультифруктовый — 92°C × 30 с
- Томатный (плотный, >6°Brix) — wide gap 5-7 мм, 95°C × 60 с
- Морсы и нектары на пюре — 90-92°C × 30 с, на входе — корзинная фильтрация
- Тонизирующие газированные напитки — 72-75°C × 20 с перед карбонизацией
Виноделие, мёд, сиропы и кондитерские основы
Для виноматериалов используют щадящую пастеризацию вина при 65-72°C — при более высокой температуре эфирные альдегиды и танины теряются. Мёд и инвертные сиропы пастеризуют локально при 63-65°C × 30 мин (LTLT), чтобы деактивировать осмофильные дрожжи и сохранить диастазное число. Кондитерские джемы, начинки и шоколадные глазури проходят через wide-gap пластины или free-flow рельеф из-за наличия плодовой мякоти.
Подходящее оборудование
Каталог теплообменные аппараты для пастеризации, базовые пластинчатые модели, узлы охлаждение готовой продукции.
Режимы LTLT, HTST и UHT: сравнение температуры и времени
Каждый режим пастеризации задаётся сочетанием «температура × продолжительность выдержки» (T × τ) и соответствующим показателем летальности (PU — pasteurisation units, F0 — sterilisation units). Рост T позволяет сократить τ, а значит, уменьшить термическое воздействие на природные компоненты сырья. Промышленные пастеризаторы работают в трёх классах режимов.
По микробиологической летальности «холодный» LTLT и «горячий» UHT различаются незначительно — разница в степени влияния на компоненты сырья. LTLT даёт продукт «как из деревни», UHT — «полгода на полке без холодильника». HTST — оптимальный компромисс для большинства задач. Чтобы разобраться с требованиями к нагревающей воде/пару, стоит свериться с стандарты ГОСТ и СТ РК, СН РК 4.01-02-2013 и СТ РК в части параметров теплоносителя.
Эквивалентность и вычисление PU/F0
В пивоварении базовый показатель — PU60, летальность при 60°C: PU = τ × 10^((T-60)/Z), где Z = 7°C для пивных дрожжевых рас. Для большинства бутылочного пива хватает 15-25 PU. В молочной отрасли используют lg-снижение микробиологии: 5 lg для патогенной микрофлоры, 6 lg для термоустойчивой. UHT-режим обеспечивает коммерчески стерильный продукт с F0 > 3 мин.
Конструкция пастеризатора из 3-4 секций
Полноценная пастеризационная установка представляет собой не отдельный аппарат, а блок из 3-4 секций на общей раме и направляющих, через которые непрерывно идёт продукт. У каждой секции своя тепловая задача, а сырьё и пастеризованный продукт обмениваются теплом в секции рекуперации — главном узле энергосбережения.
Секция рекуперации
Секция с наибольшим количеством пластин. Необработанный продукт движется «вверх» от 4°C, а пастеризованный возвращается «вниз» от температуры пастеризации. Между потоками работает пластинчатый канал в противотоке. Большая длина нужна не из-за теплопередачи как таковой, а из-за малого температурного напора ΔT 2-5°C при высоком КПД — требуется значительная площадь.
Секция нагрева
Нагрев от промежуточной температуры (60-65°C после рекуперации) до пастеризационной (72-80°C для HTST). Источник тепла — горячая вода 88-95°C или непрямой пар через скруббер/пароводяной смеситель. Подавать пар напрямую в продукт нельзя — используется только water-loop.
Узел выдержки (holding tube)
Это не пластинчатый, а трубчатый теплоизолированный участок; его длина подобрана так, чтобы при конкретном расходе время прохода отвечало нормативу (15-30 с для HTST). При слишком короткой выдержке летальность не достигается, при слишком длинной продукт «варится». Скоростной профиль должен быть turbulent (Re > 10 000), чтобы избежать пристенного отставания.
Секция охлаждения
После рекуперации продукт сохраняет 10-15°C — для хранения этого недостаточно. Секция финального охлаждения доводит температуру до 2-6°C с помощью ледяной воды или раствора пропиленгликоля -2°C. Подбор охлаждающего узла — в каталоге теплообменные аппараты для охлаждения жидкостей.
Рекуперация тепла — основа экономии пластинчатого пастеризатора
Рекуперация — процесс теплообмена через стенку между холодным сырым продуктом на входе и горячим пастеризованным после выдерживателя. Холодный поток нагревается почти до температуры пастеризации, горячий остывает почти до температуры подачи. КПД рекуперации R = (T2 − T1)/(Tp − T1), где T1 — вход, T2 — после рекуперации, Tp — пастеризационная.
На практике экономия такая: при пастеризации 10 000 л/ч молока от 4°C до 75°C и обратно без рекуперации нужно 824 кВт тепла и эквивалентный расход охлаждающей воды. При рекуперации 92% остаётся лишь 66 кВт нагрева и 66 кВт холода — экономия по пару/электроэнергии составляет 92%. Для предприятия на 100 000 л/ч это сотни миллионов тенге за 5-7 лет окупаемости.
Почему не стоит делать рекуперацию 99%
Прирост КПД на каждые 2-3% оборачивается удвоением поверхности теплообмена в рекуперационной секции — количество пластин увеличивается в 1,5-2 раза, повышается гидравлическое сопротивление и начальные затраты. Оптимальный уровень для большинства задач — 90-93%, для соков и квасов с низкой вязкостью допустимо до 95%. Для вязких продуктов (сливки, томат) экономически оправдано 75-85%.
Материалы исполнения: AISI 316L, EPDM Peroxide, крепление clip-on
Поверхности пищевого пастеризатора, соприкасающиеся с продуктом, изготавливаются исключительно из аустенитной нержавеющей стали AISI 316L (ASTM A240) с содержанием Mo > 2,5% — это обеспечивает стойкость к молочной, уксусной, яблочной кислотам и хлоридам в моющих средствах. Детальнее — в обзоре теплообменников из нержавейки и каталог пищевых пластинчатых теплообменных аппаратов.
Сталь — почему остановиться на 316L
- Pitting Resistance Equivalent PREN = 24-26 — надежная устойчивость к питтинговой коррозии
- Содержание углерода < 0,03% (L = Low Carbon) — исключена межкристаллитная коррозия при сварке
- Толщина пластин 0,5-0,6 мм — баланс между теплопередачей и механической прочностью
- Для агрессивных сред альтернатива — 904L, SMO 254, титан Grade 1
Уплотнения EPDM Peroxide и NBR HT
В качестве стандартной пищевой прокладки используется EPDM Peroxide (без серы, FDA 21 CFR 177.2600, EU 1935/2004). Она рассчитана на CIP до 95°C, SIP паром 130-140°C × 30 мин. Для жиросодержащих продуктов (сливки 35%+) берут NBR HT или HNBR — они устойчивы к молочному жиру. При соблюдении режимов прокладка служит 5-8 лет, полный комплект меняют раз в 7-10 лет.
Clip-on крепление — зачем отказываются от клея
В современных пищевых пастеризаторах прокладки крепятся по технологии clip-on (snap-in, lock-in) — без клея. Это принципиально: при горячих мойках клей может мигрировать в продукт, а замена прокладок превращается в «утро воскресенья» — сняли, защёлкнули новые, не требуется сушка 24 часа. Производители: Alfa Laval ClipGrip, GEA EcoLoc, SPX Clip-In, у РИДАН — серия HD с механическим креплением. Запасные пластины и уплотнения унифицированы по типоразмерам ведущих марок.
Автоматика: PLC Siemens S7 и пастеризационный контур
Пастеризатор без автоматики сегодня — не техника, а груда металла. Контроллер класса PLC (Siemens S7-1200/1500, Allen-Bradley, Schneider M340) поддерживает температуру выдержки с точностью ±0,2°C, отслеживает расход, перепад давления, срабатывание FDV (Flow Diversion Valve) и собирает все параметры в SCADA для прослеживаемости партий.
Температурный контур регулирования
Pt100 (4-проводный, класс A) на выходе выдерживателя — основной КИП пастеризатора. На основе его данных PID-регулятор управляет клапаном подачи горячей воды или пара. Аварийный порог: при снижении T ниже уставки на 0,5°C FDV принудительно направляет поток на вход рекуперации (Flow Diversion). Партия не допускается к розливу до восстановления T.
Мониторинг PU, ΔP и расхода
- Измерение расхода — массовый Endress+Hauser Promass либо электромагнитный Promag, точность ±0,5%
- ΔP на пакете пластин показывает зарастание; при увеличении на 30% от начального — требуется заказ CIP
- Расчёт PU в реальном времени через интегрирование T-τ для отчёта в партионную карту
- Сигнализация по верхнему/нижнему пределу T, перепаду давления, остановке потока, положению FDV
- HMI (Siemens Comfort/Unified, Weintek) с трендами на 30 дней и журналом событий
FDV — расшифровывается как Flow Diversion Valve
Основной «предохранитель» безопасности продукта. При падении температуры ниже уставки клапан за 1-2 секунды переводит поток на байпас в начало рекуперации, продукт возвращается в контур. В отчёте отражается: партия №1234 имела 2 события FDV-divert, суммарный объём возврата 38 л — брак. Это требование санитарных норм (FSMA, ТР ТС 021/2011).
CIP и SIP — безразборная мойка и стерилизация
Эксплуатировать пластинчатый пастеризатор без CIP-обвязки невозможно — каналы 3-5 мм забиваются белком и солями за 4-8 часов. Поэтому в проект обязательно включают CIP-станцию: 3-5 контуров (щелочь, кислота, вода, дезинфектант), насосную станцию, пневмоклапаны, программу PLC. Подбор реагентов и оборудование — в каталогах средств для промывки и оборудования для мойки.
CIP — клин-ин-плейс
Типовой цикл по Sinner-quadrant: химия + температура + время + механика (Re > 25 000). NaOH 1,5-2% при 75-85°C эффективно удаляет белок и жир, HNO3 0,8-1,2% при 60-65°C — минеральные отложения и молочный камень. Проверка чистоты — мазок на АТФ (RLU < 100) и визуальный осмотр через смотровое окно. О сервисе и реагентах — мойка пластинчатого теплообменника.
SIP — стерилизация паром
Используется в асептических линиях UHT и фармацевтике. Перегретый пар 130-140°C × 15-30 мин даёт F0 > 3 — коммерческую стерильность. Требует более стойкой стали и прокладок EPDM Peroxide с PED-сертификацией, дренажных карманов нет — всё промывается насквозь.
Марки и линейки пастеризационного оборудования
Рынок пищевых пастеризаторов состоит из «большой тройки» европейских ОЕМ (Alfa Laval, GEA, Tetra Pak), нишевых игроков (SPX, Krones, HRS, APV) и российских/совместных производителей. После 2022 года многие предприятия перешли на РИДАН и ЭТРА с локальной сборкой и сервисом, при этом совместимость по прокладкам и пластинам с импортом сохраняется.
| Бренд | Модельные серии | Особенности |
|---|---|---|
| Alfa Laval | FrontLine, M-series, Pharma X, BaseLine, TS-series | Прокладки ClipGrip, FDA/EHEDG, полная прослеживаемость AISI 316L, для UHT — Pharma X |
| GEA (Kelvion) | Ariete, Aseptomag, VARITHERM, EcoLoc clip-on | Прочные позиции в молочной и асептической сферах, гибрид с трубчатыми для пюре и сливок |
| Tetra Pak | Tetra Therm Aseptic, Tetra Plex C/HX/MS | Замкнутые линии для асептического розлива Tetra Brik, акцент на UHT |
| SPX (APV) | ParaFlow, Triple-Tube, A085, R85 | Сильны в пивном и соковом сегментах, free-flow рельеф для пюре |
| Krones | VarioFlash, VarioStream | Комплексные линии для пивоварен и розлива, интеграция с CIP |
| КС НАШ БРЕНД | КС-Food, КС-Pasto, КС-CIP | |
| РИДАН | РИДАН HD, РИДАН HD-Food | Российский завод (бывший Danfoss), прокладки clip-on, склад в РФ |
| ЭТРА | ЭТРА-СН, ЭТРА-Food | Российский изготовитель, инжиниринг для молочной и пивной отрасли |
При импортозамещении учтите: пластины и прокладки большинства русских марок унифицированы по типоразмерам с европейскими — можно эксплуатировать парк Alfa Laval с обслуживанием запчастями РИДАН/ЭТРА/КС. Это заметно снижает downtime и стоимость владения. См. также обзор разборных пластинчатых теплообменных аппаратов.
Критерии выбора пластинчатого пастеризатора
Подбор модели пастеризатора — не «берём самый большой», а согласованный расчёт по 7-8 параметрам. Опытный инженер составляет спецификацию за пару дней, неопытный — переплачивает 30-50% за лишний тоннаж стали или упирается в узкое место по производительности. Базовый расчёт можно сверить по статье о подборе теплообменника.
Параметры — чек-лист
- Производительность Q, л/ч — от 500 (ферма) до 100 000 (промышленное предприятие)
- Режим T × τ — зависит от продукта и норматива (ТР ТС 033/2013 для молочной продукции)
- Вязкость μ, мПа·с — подбор зазора 3 мм / 5 мм / 7 мм / free-flow
- Содержание частиц — для пюре/нектара нужен wide-gap или scraped-surface
- Желаемый КПД рекуперации, % — баланс «площадь vs. экономия пара»
- Греющая среда — пар 6 бар, горячая вода 95°C, термомасло (ТМО)
- Охлаждающая среда — вода ледяная 1°C, гликоль -2°C, оборотная вода
- Тип розлива — стандартный, асептический, ESL (Extended Shelf Life)
- Тип прокладок — EPDM Peroxide / NBR HT / FKM / HNBR
- Уровень автоматизации — ручной / полуавтоматический / SCADA / MES-интеграция
Вычисление мощности и площади
Основой служит выражение Q = G × c × ΔT, в котором G обозначает массовый расход (кг/с), c — теплоёмкость продукта (кДж/кг·К), ΔT — величина нагрева. Пример для молока 10 000 л/ч (≈2,89 кг/с) при переходе с 4°C на 75°C: Q = 2,89 × 3,93 × 71 = 806 кВт. Если применить рекуперацию 92%, догрев составит лишь 64,5 кВт. Площадь пластин вычисляют как F = Q / (k × ΔTсредн), причём k = 4 500-6 500 Вт/м²·К для молочных сред/AISI 316L, а ΔTсредн берётся логарифмической. Детальнее — расчёт тепловой нагрузки теплообменника.
Рекомендация специалиста ТПЛ-Сервис
Проектируйте площадь с запасом 15-20% сверх расчётной — это компенсирует загрязнение, износ прокладок и сезонные колебания. Кроме того, обязательно предусмотрите в проекте полноценный CIP-контур: выгоднее вложить 1,5 млн в станцию, чем раз в 3 года приобретать новый пакет пластин из-за неотмытого пригара. См. как работает теплообменник.
Ответы на вопросы о пластинчатых пастеризаторах
В чём разница между пластинчатым и тоннельным пастеризатором?
Допустимо ли пастеризовать молоко и сок в одном аппарате?
Каков срок службы пакета пластин?
Какова минимальная партия для пластинчатого пастеризатора?
Что представляет собой flash-режим и для чего нужен деаэратор?
Применим ли обычный отопительный пластинчатый теплообменник в роли пастеризатора?
Как удалить молочный камень с пастеризатора?
Что требуется для пастеризации мёда?
Какими нормативами регулируются пастеризационные режимы?
Допускается ли повторная пастеризация продукта?
Стоит ли приобретать б/у пастеризатор?
Чем пастеризация отличается от стерилизации?
Подбор пастеризатора под вашу среду — инженер ТПЛ-Сервис
Чтобы подобрать пастеризатор под конкретный продукт, сообщите инженеру: вид среды (молоко, пиво, сок, мёд и т.д.), производительность в л/ч, желаемый режим (LTLT/HTST/UHT), доступные ресурсы (пар, горячая вода, ледяная вода, гликоль), формат розлива (бутылка/кег/Tetra/BiB), уровень автоматизации и бюджет. Исходя из этого мы рассчитаем площадь пластин, КПД рекуперации, длину выдерживателя, состав автоматики и CIP-станции. Подберём как импортный комплект (Alfa Laval, GEA, SPX, Tetra Pak), так и локализованные решения (РИДАН HD-Food, ЭТРА, КС-Pasto) с гарантией совместимости запчастей. Если вы только формируете бюджет и нужны примерные цифры — звоните, у нас есть готовые типовые конфигурации на 1, 3, 5, 10, 25, 50 и 100 тыс. л/ч. Подробные ответы на типовые вопросы — в нашем разделечасто задаваемых вопросов, а специфика выбора техники для пищевых предприятий — в публикации «Как подобрать теплообменник».
Связанные материалы
- Пастеризатор для молока: режимы и как подобрать
- Пластинчатый пастеризатор для пива
- Пастеризатор сока: нюансы HTST для соков и нектаров
- Пастеризатор для сливок: высокотемпературные режимы
- Пастеризатор для вина: щадящие режимы
- Пластинчатые теплообменники для пищевой отрасли
- Теплообменники из нержавейки
- Выбор теплообменника: общее руководство
- Тепловой расчет аппарата
- Как промывать пластинчатый теплообменник
- Как работает теплообменник
- Пластинчатые теплообменники разборной конструкции
- Где применяются пластинчатые теплообменники
- Замена теплообменного аппарата на предприятии
- Часто задаваемые вопросы
- В каталоге: теплообменники для пастеризации
- В каталоге: пластинчатые теплообменники
- В каталоге: теплообменники для охлаждения жидкостей
- В каталоге: составы для промывки теплообменников
- В каталоге: оборудование для промывки
- В каталоге: пластины и уплотнения
- Контакты ТПЛ-Сервис
- Комментарии


