

Пастеризатор пива пластинчатый
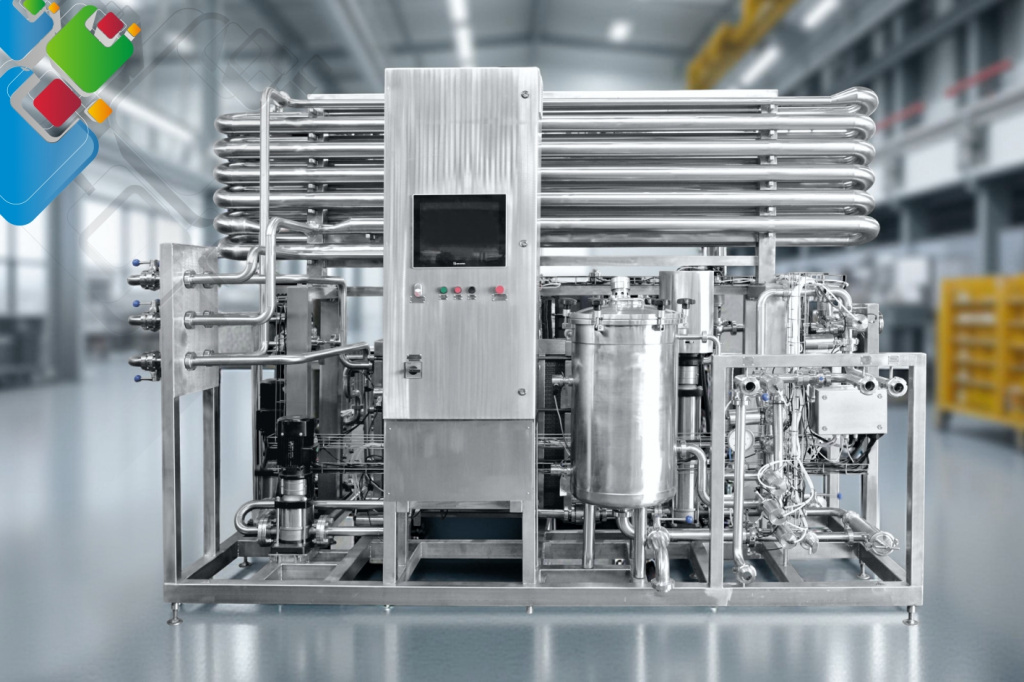
Пастеризатор пива на пластинчатом теплообменнике (flash-HTST) — компактная линия с рекуперацией 92-95%, режимом 66-72°C × 15-30 с и PU 15-30 единиц для лагера. Альтернатива тоннельной пастеризации после розлива: меньше окисления вкуса, ниже OPEX, выше точность управления летальностью. ТПЛ-Сервис подбирает Alfa Laval, GEA, РИДАН, ЭТРА и КС НАШ БРЕНД из санитарной AISI 316L с EPDM Peroxide уплотнениями и сертификатами EHEDG, 3-A Sanitary, FDA для пивоварен мощностью 1000-100000 л/ч.
HTST-выдержка
для лагера
под розлив
FDA EPDM
энергии
Стандарты пивоварения и пастеризации
Регулирование тепловой обработки пива в Казахстане и ЕАЭС осуществляется техническим регламентом Таможенного союза ТР ТС 029/2012 Кроме того, продукт обязан отвечать положениям ТР ТС 021/2011, регулирующего пищевую безопасность, и документа «Требования безопасности пищевых добавок, ароматизаторов и технологических вспомогательных средств». Так, выпущенное пиво должно соответствовать стандарты ГОСТ и СТ РК Согласно документу «Пиво. Общие технические условия», нормируются микробиологическая стойкость, отсутствие болезнетворных микроорганизмов, а также мониторинг остаточных дрожжей и молочнокислых бактерий.
Что касается гигиенического проектирования аппаратов, здесь ориентируются на международные нормативы EHEDG Doc 8 и Doc 14 (Европейская группа гигиенического инжиниринга и проектирования, European Hygienic Engineering & Design Group), 3-A Sanitary Standard 11-09 (применительно к насосам и теплообменным аппаратам пищевых производств), плюс к этому учитываются американские нормативы FDA CFR 21 распространяющиеся на эластомерные и пластиковые уплотнения. Электробезопасность вместе с противопожарными нормами для зоны регламентирует ГОСТ 12.2.124-90, относящийся к пищевому оборудованию.
Задачи, которые решает пастеризация пива
- Подавление жизнеспособности дрожжей, оставшихся в пиве Saccharomyces cerevisiae и диких S. pastorianus, которые не были удалены при фильтровании.
- Ликвидация молочнокислых бактерий Lactobacillus brevis и Pediococcus damnosus — главных возбудителей порчи пива в бутылках.
- Инактивация уксуснокислых Acetobacter и Megasphaera когда пиво соприкасается с кислородом.
- Обеспечение микробиологической стабильности (Beer Stability) сроком от 6 до 12 месяцев для продукта в бутылке либо банке.
- Сохранение сенсорных свойств: цветность в EBC, горечь в IBU, а также ароматические эфиры и высшие спирты.
Выбрать гигиенический пластинчатый теплообменник для пивной линии можно в каталоге техника для пастеризации. Теоретические основы режимов изложены в статье пастеризаторы пластинчатого типа и пищевые ПТО.
PU: что понимают под единицами пастеризации пива
Единица пастеризации (Pasteurization Unit, PU) представляет собой летальный для микроорганизмов эффект, равнозначный прогреву пива в течение 1 минуты при 60°C. Данный эталон предложил Del Vecchio в 1951 году. Сегодня в пивоварении значения 15-30 PU считаются отраслевой нормой для лагеров, а 25-40 PU — для пшеничных и крафтовых элей.
Из графика следует: чтобы достичь целевых 15-30 PU за 15 с, хватает 72-76°C. Повышать температуру дальше не нужно — это ухудшает вкус, увеличивая DMS и придавая «варёный» оттенок.
PU-нормы для разных стилей пива
Способы пастеризации: флэш, тоннельный, холодный
В современном пивоварении применяют три основных подхода к стабилизации продукта: пастеризация в тоннеле уже разлитых бутылок или банок, HTST-пастеризация во флэш-режиме в поточном режиме на пластинчатом ПТО перед розливом, а также холодное микрофильтрование с использованием мембран (асептический розлив). У каждого варианта собственный PU-профиль, CAPEX и угрозы для органолептики.
Пастеризация в тоннеле
После розлива бутылки либо банки проходят тоннель, где последовательно орошаются горячей водой (62-65°C) на протяжении 30-60 минут. Накопление PU отслеживают датчиком, установленным в эталонной бутылке. Достоинства: пастеризация после укупорки не допускает повторного обсеменения. Недостатки: значительная инерционность (на крупных линиях расход воды достигает 100-200 м³/ч), большие теплопотери, опасность перегрева тары (особенно ПЭТ), невозможность обработки кегов.
Флэш-HTST на пластинчатом теплообменнике (high-temperature short-time)
Пиво в потоке поднимает температуру в пластинчатом теплообменнике до 68-74°C, затем 15-30 секунд находится в выдерживателе (holding tube), после чего возвращается к 0-4°C благодаря секции регенерации и заключительной секции охлаждения. КПД регенерации — 92-95%, остаток тепла отводится водой со льдом при 1°C либо пропиленгликолем. Из пастеризатора пиво направляется в асептический буферный танк (CO2-blanket), а затем на розлив. Как подобрать охлаждающий блок — в каталоге охлаждающего пластинчатого оборудования.
Холодная стерилизация (асептический метод)
Пиво фильтруют через мембраны с порогом 0.45 мкм (для бактерий) и 0.2 мкм (для надёжности). Далее выполняют асептический розлив в стерилизованную тару с применением пероксида водорода. Преимущества: PU = 0, все ароматы крафтового пива сохраняются. Недостатки: высокий CAPEX, дорогие картриджи, опасность разрыва мембраны и последующего обсеменения. Используется в премиум-сегменте: Pilsner Urquell Cold Filter, Asahi Super Dry.
Flash и Tunnel: сопоставление технологий
На выбор между flash и tunnel влияют вид тары, масштаб выпуска, бюджет и то, насколько важна органолептика. Сравнительная таблица показывает различия по 10 основным параметрам.
Вывод: flash-HTST выгоднее с экономической точки зрения, полнее сохраняет вкус и подходит для любой тары, однако нуждается в асептическом розливе. Tunnel — резервный вариант для мощных линий по стеклобутылке, если OPEX не играет критичной роли и инфраструктура уже имеется.
Как устроен флэш-пастеризатор для пива
Промышленный аппарат флэш-пастеризации представляет собой пластинчатый теплообменник из нескольких секций: четыре функциональные зоны смонтированы на одной раме, а между зонами нагрева и регенерации расположен общий выдерживатель (holding tube).
Характеристика секций
- Зона регенерации. На входе холодное пиво (8°C) нагревается от уже пастеризованного потока, который покидает выдерживатель. КПД 92-95% служит главным энергетическим показателем линии. Теплообмен идёт противотоком.
- Зона нагрева. Здесь пиво окончательно доводят с 65 до 72°C с помощью пара низкого давления (0.5 МПа) либо горячей воды 90°C. Поддержание точности ±0.3°C возложено на PID-контроллер.
- Выдерживатель (holding tube). Утеплённая труба определённой длины, подобранная для того, чтобы на заданном расходе выдержка составляла ровно 15-30 секунд. Уклон 1-3% обеспечивает самодренаж при CIP.
- Зона охлаждения. Пастеризованное пиво дополнительно охлаждают с 12-15°C (после регенерации) до 0-2°C, используя ледяную воду либо 25% раствор пропиленгликоля с температурой −4°C.
Материалы: AISI 316L и гигиеническое исполнение
Пиво является умеренно агрессивной средой: pH 4.0-4.5, CO2 4-6 г/л, остатки хмелевых кислот, хлорид-ионы после CIP. Поэтому пластины и раму необходимо изготавливать из нержавеющей стали AISI 316L (08Х17Н13М2 согласно ГОСТ 5632). AISI 304 не подходит: в зоне выдержки коррозия развивается за 18-24 месяца. Подробнее о стали — в статье теплообменное оборудование из нержавеющей стали.
Уплотнения
- EPDM Peroxide-cured — главный вариант для пива. Выдерживает щёлочь, кислоту, перекись и пар до 130°C при CIP. Не придаёт напитку «резинового» послевкусия. FDA CFR 21 §177.2600.
- NBR HT — нитрильный, применяется на линиях, где возможны следы масел или хмелевого экстракта. До 110°C.
- HNBR — прошёл гидрирование, поэтому лучше противостоит озонированной CIP-воде.
- FKM (Viton) — применяется на особых кислых линиях, где есть контакт с винной кислотой. Стоит дорого.
- С инкапсуляцией FEP — топ-вариант для крафтового пива, исключает любую миграцию в напиток.
Гигиенические сертификаты
- EHEDG Doc 8 — оборудование проектируется по гигиеническим нормам: скругления радиусом от 3 мм, полный дренаж, шероховатость Ra не выше 0.8 мкм (при электрополировке — до 0.4 мкм).
- EHEDG Doc 14 — нормативы гигиены, предъявляемые к насосам и оборудованию подачи.
- 3-A Sanitary Standard 11-09 — североамериканский стандарт, регламентирующий теплообменники для пищевых производств.
- FDA CFR 21 Part 177 — допуск материалов прокладок и эластомеров к прямому контакту с пищевыми продуктами.
- EC 1935/2004 + EC 10/2011 — европейская нормативная база для материалов, соприкасающихся с пищей.
Как рассчитать тепловую мощность пастеризатора
Исходное выражение для мощности теплообмена в секции нагрева:
G — массовый расход пива, кг/с
c — удельная теплоёмкость пива ≈ 4015 Дж/(кг·°C)
ΔT — суммарный нагрев (с 8 до 72°C = 64°C)
ηрег — КПД регенерации (0.92-0.95)
Расчёт на примере пивоварни 10 000 л/ч
- Расход G = 10 000 л/ч = 2.78 л/с ≈ 2.78 кг/с (при плотности пива ≈ 1.005 кг/л);
- Суммарный нагрев ΔT = 72 − 8 = 64°C;
- Тепловая мощность без регенерации: 2.78 × 4015 × 64 = 714 кВт;
- При регенерации 93%: 714 × (1 − 0.93) = 50 кВт уходит на догрев паром;
- Для секции охлаждения дополнительно нужно 40-45 кВт холода от ледяной воды при ΔT = 12°C.
Площадь пластин секции нагрева при k = 4500 Вт/(м²·K) и ΔTлог = 8°C: F = 50000 / (4500 × 8) = 1.4 м². На практике закладывают запас 30-40% — берут пластинчатый аппарат на 2.0-2.2 м², например Alfa Laval M6 или РИДАН НН42. Подробнее о методике теплового расчёта — в материале тепловой расчёт теплообменника.
Из чего состоит линия пастеризации пива
Полноценная линия flash-HTST — это не только пластинчатый ПТО, но и обвязка: буферные ёмкости, насосы, КИПиА и узел возврата на случай отклонения температуры.
- Буферный танк фильтрованного пива (BBT). Термоизолированная ёмкость 5-50 м³ с CO2-подушкой и мешалкой. Перед пастеризатором держит 1-4°C.
- Насос подачи — центробежный или винтовой. Санитарное исполнение (EHEDG, 3-A), производительность с запасом + 20% к линии. Регулировка расхода через частотный преобразователь.
- Деаэратор (по желанию). Вакуумная колонна, снижающая растворённый кислород до < 30 мкг/л — так вкус не стареет.
- Пластинчатый теплообменник из 4 секций. Регенерация / Нагрев / Выдержка / Охлаждение. AISI 316L, EPDM Peroxide, рама с зазорами для санитарной мойки.
- Изолированный holding tube. Длина подбирается под расход и время выдержки. Уклон 1-3%, предусмотрен дренаж.
- Диверт-клапан (recovery valve). Если температура опускается ниже уставки, поток автоматически идёт обратно на BBT на повторный цикл.
- Узел инлайн карбонизации. Возврат CO2 после термообработки до 4.8-5.2 г/л.
- Асептический буферный танк за пастеризатором. Моется CIP, на «дыхание» подаётся стерильный воздух/CO2.
- КИПиА. Датчики температуры Pt100 класса A на входе и выходе выдерживателя, расходомер Coriolis, манометры, регистратор PU в реальном времени.
- CIP-станция. На два или три бака, с автоматикой циклов: щёлочь / промывка / кислота / промывка / стерилизация паром.
Базовые ПТО санитарного класса — в каталоге пластинчатые теплообменники. Как это работает — в статье принцип работы теплообменника и разборные пластинчатые.
Кто выпускает пастеризаторы для пива
Производители ПТО для пивоварения делятся на премиум-импорт (Alfa Laval, GEA, Tetra Pak, Krones-Steinecker) и российские марки с санитарными линейками (РИДАН, ЭТРА, КС).
Бренд выбирают исходя из бюджета, наличия сервиса и сроков поставки. Пивоварням в Казахстане, где важна совокупная стоимость владения, мы советуем линейку КС НАШ БРЕНД и РИДАН HD — по техническим характеристикам они полностью замещают импорт, гарантия 3 года, сервис 3D по Казахстану. Сравнение с другими вариантами — в статье сравнение паяных и разборных ПТО.
CIP-мойка пастеризатора пива
Cleaning-In-Place выполняется обязательно после каждой смены продукта либо каждые 24-72 часа непрерывной работы. Пивные линии требуют особого подхода: нужно снять пивной камень (солодовые белки + кальций), смолистые хмелевые отложения и биоплёнки молочнокислых бактерий.
Параметры каждого этапа
- Промывка водой 25-30°C в течение 10 минут. Задача — смыть остатки пива и крупный шлам.
- Щёлочная мойка NaOH 1-2% при 80°C, 20-30 минут. Растворяет белки солода и хмелевые смолы. Поток 1.5-2.0 м/с обеспечивает турбулентный режим. Допускается добавление ПАВ.
- Промежуточная промывка 50°C, 10 минут. Смывает остатки щёлочи (до нейтральной реакции).
- Кислотная мойка HNO3 1% при 70°C, 15-20 минут. Снимает пивной камень, минеральные соли кальция и магния. Вместо неё можно использовать фосфорную кислоту.
- Стерилизация паром 125°C, 15-20 минут либо горячей водой 85°C. Это финальная подготовка к работе. Выполняется перед каждой новой партией.
Подбор моющих средств санитарного исполнения — в каталоге средства для промывки, оборудование CIP — установки для промывки. Подробная технологическая последовательность — в промывке пластинчатого ПТО и общей промывке теплообменников.
Вопросы и ответы
При какой температуре пастеризуют пиво?
Что означает PU и сколько их требуется?
В чём преимущество flash-пастеризации перед тоннельной?
Какие пластины и прокладки подходят для пива?
Чему равен KPD регенерации в пастеризаторе для пива?
Допускается ли пастеризация крафтового пива?
Сколько мощности потребуется пастеризатору производительностью 10 м³/ч?
С какой периодичностью пастеризатору требуется CIP-мойка?
Какой бренд выбрать для пивоварни в Казахстане?
Как действовать при срабатывании защиты по температуре (recovery valve)?
ТПЛ-Сервис: подбор пастеризатора для пива
Специалисты ТПЛ-Сервис подберут пластинчатый пастеризатор для пива производительностью от 1 000 до 100 000 л/ч. Доступны исполнения Alfa Laval, GEA, РИДАН HD-санитарная, ЭТРА и собственный бренд КС НАШ БРЕНД. В работе руководствуемся ТР ТС 029/2012, стандарты ГОСТ и СТ РК и СТ РК, EHEDG Doc 8/14, 3-A Sanitary Standard 11-09. Аварийный сервис — 24 часа по Казахстану, гарантия от 3 лет, обслуживание после гарантии и аутсорсинг CIP-станций. Выполняем весь цикл: от первого аудита пивоварни до сдачи «под ключ», вместе с интеграцией в асептический розлив и действующее ПЛК-управление.
Связанные разделы и техника для других пищевых производств: пастеризатор для молока, пастеризатор для сока, пастеризатор для сливок, пастеризатор для вина, как подобрать теплообменник, ответы на частые вопросы.
- Комментарии


