

Пастеризатор сливок
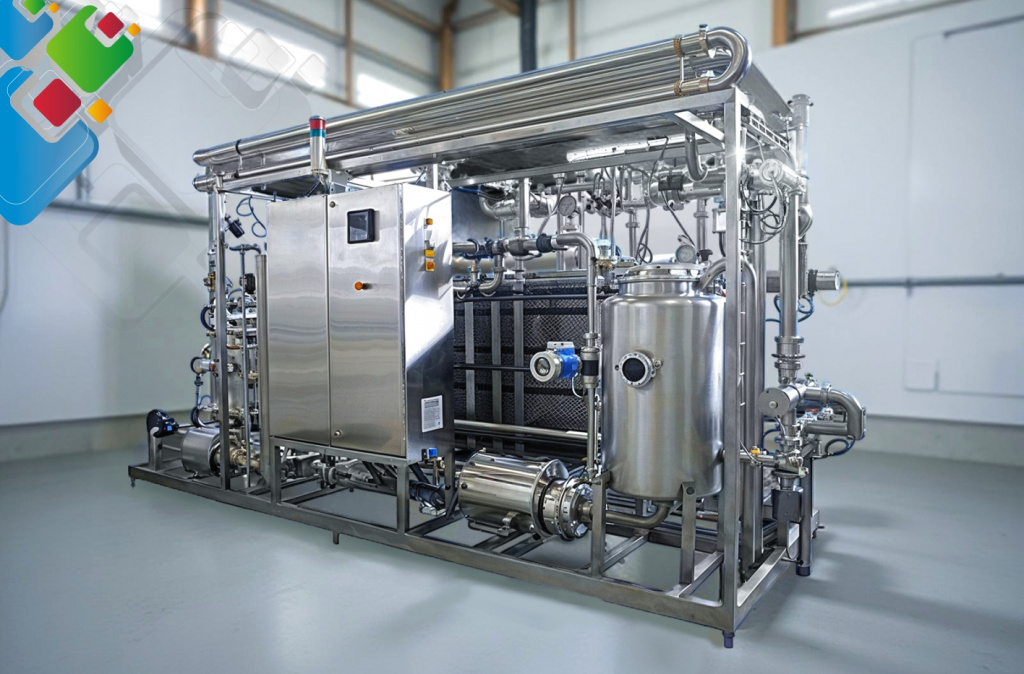
Пастеризатор для сливок Данный аппарат представляет собой пластинчатый теплообменник особого типа, используемый для термической обработки сливок молочного происхождения с массовой долей жира 10–58 %. Работает он по HSTS-технологии: нагрев до 85 °C и выдержка в течение 15–30 секунд. Поскольку сливки отличаются большей вязкостью и склонны к слипанию жировых шариков, нагрев должен быть более щадящим, нежели для молока. Именно поэтому в состав таких линий включают пластины с малой величиной сдвига (low-theta), нержавеющую сталь санитарного класса AISI 316L и уплотнители EPDM Peroxide, сшитые пероксидом. Здесь вы найдёте сведения о режимах пастеризации в зависимости от группы жирности, конструктивных особенностях линий, методах расчёта мощности, марках Alfa Laval, GEA, Tetra Pak, РИДАН, ЭТРА и КС, а также о распространённых промахах при выборе оборудования для жиросодержащих молочных продуктов.
Регламенты и нормы пастеризации сливок
В Казахстане процесс пастеризации сливок регламентируют техрегламенты Таможенного союза, а также комплекс госстандартов, в том числе СТ РК. Они затрагивают сырьё, готовую продукцию, оборудование и санитарно-эпидемиологические нормы. Нарушать температурный режим нельзя: если сливки пастеризованы недостаточно, то в тёплых условиях логистики торговых сетей они становятся скоропортящимися буквально за несколько часов.
Ключевые документы нормативной базы
- ТР ТС 033/2013 Документ «О безопасности молока и молочной продукции» закрепляет обязательные параметры термообработки, правила маркировки, нормативы по жирности и микробиологическим показателям.
- ГОСТ 31451-2013 Стандарт «Сливки питьевые. Технические условия» делит продукт по жирности (10, 20, 22, 33, 35, 55 %), а также задаёт требования к исходному сырью, пастеризации и стерилизации.
- санитарные правила РК — санитарно-гигиенические нормы по безопасности и пищевой ценности продуктов питания, в том числе молочной группы.
- стандарты ГОСТ и СТ РК Стандарт «Молоко и молочные продукты. Методы определения активности щелочной фосфатазы» служит для проверки того, насколько результативно проведена пастеризация.
- ГОСТ 32261-2013 Документ «Масло сливочное. Технические условия» опосредованно устанавливает нормы для сливок, идущих на выработку масла.
- СП 2.3.6.1079-01 — санитарно-эпидемиологические правила для предприятий общепита, которые также распространяются на молочные цеха.
Основные требования, закреплённые в регламентах
Согласно ТР ТС 033/2013, пастеризованные сливки изготавливают из сырья, нормализованного по жирности, выдерживая температуру не ниже 76 °C и продолжительность минимум 15–20 секунд. Если жирность превышает 30 %, на практике температуру поднимают до 90–95 °C, одновременно уменьшая время обработки — так предотвращают выпадение белка и сохраняют органолептические свойства. Эффективность проверяют фосфатазной пробой: при правильно выполненной пастеризации щелочная фосфатаза отсутствует.
Важно: С июля 2023 года требования к маркировке БЗМЖ (без заменителя молочного жира) стали строже. Изготовитель сливок должен доказывать соответствие через протоколы пастеризации, записи CIP и результаты фосфатазных анализов. Подбор любого оборудования отталкивается от этих документов — см. также подбор теплообменника.
Температурные режимы пастеризации в зависимости от жирности сливок
Режим пастеризации в первую очередь зависит от жирности сливок. С ростом массовой доли молочного жира увеличивается теплоёмкость, жировая эмульсия сильнее изолирует тепло, и для той же микробиологической эффективности нужна более высокая температура. Но чем жирнее продукт, тем выше опасность термического повреждения белков молочной плазмы, поэтому продолжительность контакта уменьшают.
Три категории в зависимости от жирности
Сливки для питья и добавления в кофе. Вязкость невысокая, нагрев щадящий, рекуперация 70–75 %.
Продукт для взбивания и десертов. Вязкость средняя, нужен более интенсивный нагрев, рекуперация 65–70 %.
Сырьё для масла и плазмы. Вязкость высокая, возможен пригар, рекуперация 60–65 %.
Столбчатая диаграмма режимов
Ось Y Сетка 70 75 80 85 90 95 Столбцы 10 % 85° 20 % 85° 30 % 85° 35 % 90° 50 % 90° 58 % 95° Массовая доля жира в продуктеМежду категориями существуют промежуточные режимы: к примеру, сливки 23–25 % нередко пастеризуют при 87 °C, а 32–34 % — при 88–89 °C. Конкретные значения изготовитель вносит в технологическую инструкцию, согласуя их с микробиологом и инженером-теплотехником. Об устройстве пастеризатора молока подробнее — в материале молочный пастеризатор.
Длительная и мгновенная пастеризация
- Продолжительная (LTLT): 63–65 °C × 30 минут — устаревший способ в ваннах; используют только в небольших фермерских цехах для сливок 10 %.
- Непродолжительная (HTST/HSTS): 85–95 °C × 15–30 секунд в пластинчатом аппарате — главный промышленный вариант.
- Мгновенная (Flash): 95–100 °C × 2–4 секунды — для сливок жирностью 55 % и продуктов длительного хранения, аналогичных UHT.
- Режим UHT (ультрапастеризация): 137–142 °C × 4–8 секунд — это самостоятельный процесс; нужен прямой нагрев паром либо скребковый теплообменник, к классической пастеризации он не относится.
Специфика пастеризатора для жирного сырья
Сливки нельзя считать просто «жирным молоком». Это эмульсия «жир в воде»: капли молочного жира размером 2–6 мкм покрыты белково-фосфолипидной мембраной. Избыточная механическая нагрузка или местный перегрев мембрану разрушают, капли слипаются, продукт расслаивается и пригорает на пластинах. Поэтому к теплообменнику для сливок предъявляют три особых требования, отсутствующих у стандартных молочных пастеризаторов.
Повышенная вязкость и характер потока
Кинематическая вязкость сливок при 20 °C: для 10 % — 2,1 сСт, для 35 % — 14 сСт, для 55 % — до 40–60 сСт (в десятки раз выше воды). При нагреве вязкость падает, но в холодной зоне рекуперации именно она диктует число Рейнольдса. Турбулентность Re > 400 для пластинчатых аппаратов в зоне 55 % сливок достигается лишь при скоростях 0,8–1,2 м/с — иначе ламинарный пограничный слой «задавит» теплопередачу и спровоцирует пригар.
Низкие сдвиговые нагрузки и low-theta профили
У молочных пластин угол гофрирования (theta) как правило 60° (H-профиль). В случае сливок используют комбинированные пакеты H/L либо чистые L-профили с углом 28–30°; это уменьшает локальные сдвиговые напряжения у стенки на 35–45 %, что важно для сохранности жировых шариков. Такие пластины производители обозначают как «cream-friendly» или «low-theta» (Alfa Laval CD-серия, GEA VT04-cream, РИДАН НН-серия для молочки).
Широкие каналы и контроль зазора
- Увеличенный канал: 4,0–5,0 мм вместо 2,5–3,0 мм у молочных; это уменьшает ΔP с 80–120 кПа до 40–60 кПа.
- Сглаженные края: уплотнения не имеют острых углов в области распределения потока, а «мёртвые зоны» сведены к минимуму.
- Пластины повышенной прочности: толщина 0,6 мм (у молочных — 0,5 мм), что компенсирует пульсации и работу с гомогенизаторами высокого давления.
- Порты со скруглением: диаметр увеличен на 15–20 %, что предотвращает местное вспенивание и кавитацию.
Кроме того, линия пастеризации сливок обязательно оснащается обратным клапаном FDV (Flow Diversion Valve): когда температура опускается ниже заданной (к примеру, 84,8 °C при норме 85 °C), клапан возвращает недогретый поток в балансный бак. Это требование Вопросы и ответы о теплообменниках и ТР ТС 033/2013.
H2 #designКонструкция линии и секции аппарата
Пластинчатый пастеризатор для сливок представляет собой многосекционный теплообменник: в едином корпусе находятся 3–4 рабочих секции, отделённые промежуточными плитами с переходными портами. У каждой секции своя задача, поэтому при подборе нужно понимать, какое количество пластин отводится на рекуперацию, какое — на догрев, а какое — на охлаждение.
Рекуперационная секция
В этой секции горячие пастеризованные сливки (около 85 °C) передают тепло холодному сырью (4–6 °C). Для сливок рекуперация менее эффективна, чем для молока: 60–75 % против 85–92 %. Причины — более узкий рабочий температурный диапазон и потребность в увеличенных каналах. На линии 1000 л/ч обычно устанавливают 40–60 пластин рекуперации.
Секция догрева (нагрева)
Нагрев от температуры, полученной после рекуперации (около 62–68 °C), до значений пастеризации (85–95 °C) производится посредством горячей воды либо пара, подаваемых через парогенератор. В роли греющей среды выступает вода с температурой 95–98 °C, которая перемещается по замкнутому контуру, проходя через теплообменник типа пар/вода. Для линий производительностью 1–3 т/ч мощность такого контура догрева лежит в пределах 35–80 кВт.
Выдерживающая секция (выдерживатель)
Здесь применяется не пластинчатая насадка, а трубчатая зигзагообразная или тубусная конструкция протяжённостью 8–15 м, которая гарантирует необходимую продолжительность пребывания продукта при максимальной температуре. Требуемый объём вычисляется по выражению V = Q · t, в котором Q обозначает расход (м³/с), а t — время выдержки (15–30 с).
Охлаждающая секция
- Ступень первая: отвод тепла с помощью хладоносителя (ледяная вода 1–2 °C либо 30 %-й раствор пропиленгликоля при −5 °C) в диапазоне от 30 до 4–6 °C.
- Ступень вторая: при необходимости — дополнительное охлаждение в отдельном блоке до 2–4 °C, что позволяет хранить продукт длительное время.
- Объёмный расход хладоносителя: 2,5–3,5 объёма на 1 объём сливок, ΔP охлаждающего контура 30–50 кПа.
SVG-схема линии
Балансный бак 4–6 °C НПД Гомоген. 180 бар Рекуперация 6→65 °C η = 70 % Нагрев 65→85 °C пар/вода Выдерживатель 15–30 с 85 °C FDV Охлажд. I 85→30 °C Охлажд. II 30→4 °C Танк готов. 4 °C Возврат недогретого потока (FDV) Балансный бак → НПД → гомогенизатор → ПТО (рекуп./нагрев) → выдерживатель → FDV → охлаждение → танк храненияПодробнее о пластинчатой конструкции — пластинчатые пастеризаторы и принцип работы теплообменника.
Материалы: сталь AISI 316L и уплотнения EPDM Peroxide
Молочные жиры в сочетании со щелочной мойкой при 85 °C формируют коррозионно-агрессивную среду. Обычная AISI 304, пригодная для водяных и отопительных систем, в пищевой отрасли не используется. При работе со сливками необходимы санитарные марки стали с уменьшенным содержанием углерода (< 0,03 %) и уплотнения, сшитые перекисью.
Пластины — AISI 316L санитарная
- Состав: Cr 16–18 %, Ni 10–14 %, Mo 2,0–2,5 %, C ≤ 0,030 %, S ≤ 0,015 %.
- Шероховатость: Ra ≤ 0,8 мкм — обязательное условие санитарного дизайна по 3-A Sanitary Standards и EHEDG.
- Толщина: 0,5–0,6 мм для сливок (стандарт молочного дизайна — 0,4–0,5 мм).
- Сертификация: FDA 21 CFR 177.2600, EC 1935/2004, ТР ТС 005/2011.
- Электрополировка: применяется по желанию, позволяет уменьшить Ra до 0,4 мкм и повысить эффективность CIP.
Уплотнения — EPDM Peroxide и NBR-HT
Обычный EPDM, вулканизированный серой, в молочном производстве недопустим: он выделяет серосодержащие соединения в продукт, из-за чего появляется серный привкус. Вместо него применяют EPDM Peroxide — сшитый перекисью при 170–185 °C, чистый и без миграций. Для жирных сливок альтернативой служит нитрильный NBR-HT, который лучше противостоит молочному жиру, однако менее термостоек (макс. 110 °C).
Подробнее о нержавеющих теплообменниках — теплообменники из нержавеющей стали. Для пищевой промышленности применяются специализированные модели — пищевые пластинчатые теплообменники.
Тепловой расчёт пастеризатора сливок
Базовая формула тепловой мощности секции пастеризации: Q = G · c · ΔT, где Q — мощность (Вт), G — массовый расход (кг/с), c — удельная теплоёмкость продукта (Дж/(кг·К)), ΔT — разность температур (К). Особенность расчёта для сливок — переменная теплоёмкость, зависящая от жирности.
Удельная теплоёмкость сливок
Пример: расчёт линии 2000 л/ч сливок 35 %
- Дано: G = 2000 л/ч · 0,975 кг/л = 1950 кг/ч = 0,542 кг/с; c = 2750 Дж/(кг·К); входная T₁ = 6 °C; выходная T₂ = 85 °C; ΔT₀ = 79 К.
- Полная мощность: Q₀ = 0,542 · 2750 · 79 = 117,8 кВт.
- С рекуперацией η = 68 %: рекуперируется 117,8 · 0,68 = 80,1 кВт, остаётся внешний догрев 117,8 − 80,1 = 37,7 кВт.
- Площадь пластин (нагрев): при k = 3500 Вт/(м²·К) и ΔTср = 18 К → F = 37700 / (3500 · 18) ≈ 0,60 м². С запасом 15 % → 0,69 м² ≈ 18–22 пластины 0,4 м².
- Охлаждение от 85 до 4 °C: Q_ох = 0,542 · 2750 · 81 = 120,8 кВт (с учётом обратного потока рекуперации остаётся 38,7 кВт ледяной водой).
Точный расчёт выполняет изготовитель, принимая во внимание коэффициент запаса 10–15 % на загрязнение пластин и фактическую зависимость c(T). Для ориентировочной оценки — расчёт теплообменника и тепловой расчёт.
Состав линии пастеризации сливок
Пастеризатор — ключевой узел, однако линия состоит не только из него. В полный комплект входят приёмное, питающее, гомогенизирующее, тепловое и охлаждающее оборудование, а также средства контроля и автоматики. При производительности 1000–5000 л/ч типовой набор выглядит так.
Объём 200–500 л, с поплавковым уровнем и постоянным переливом. Поддерживает гидравлический подпор для НПД, исключает кавитацию.
Центробежный санитарный насос с регулируемой производительностью (частотный преобразователь). Обеспечивает стабильный расход ±2 % при колебаниях вязкости.
Давление 150–200 бар, две ступени. Дробит жировые шарики до 1 мкм, предотвращает отстаивание. Устанавливается между секцией рекуперации и нагревом (после предподогрева до 65 °C).
Многосекционный (3–4 секции). Площадь от 4 до 40 м² в зависимости от производительности и группы жирности. Каркас С-образный с защитой от вибрации.
Трубчатый или ёмкостный, теплоизолированный. Длина рассчитывается под точное время выдержки 15, 20 или 30 секунд. Датчик температуры на выходе — связан с FDV.
Электрический или газовый, мощность 40–250 кВт. Греет промежуточный контур горячей воды для безопасного нагрева продукта (без прямого контакта пара со сливками).
Холодопроизводительность 35–200 кВт, температура хладоносителя 0–2 °C. Подбор — теплообменники для охлаждения.
ПЛК Siemens S7 / Овен, термопары Pt100 класса A, регистратор температуры (для прослеживаемости), FDV (Flow Diversion Valve) для возврата недогретого потока.
Бренды и модели пастеризаторов сливок
На казахстанском рынке присутствуют как западные поставщики (Alfa Laval, GEA, Tetra Pak, SPX Flow), так и местные / локализованные производители (РИДАН, ЭТРА, ТТАИ, КС). После 2022 года доля российских и азиатских брендов значительно выросла, а западные модели поставляются через параллельный импорт. КС — наш собственный бренд, производитель ТПЛ-Сервис.
Сравнение брендов
Сливковая линейка КС выпускается компанией ТПЛ-Сервис и полностью адаптирована к условиям Казахстана: установлены пластины low-theta, уплотнители EPDM Peroxide от производителей РФ (Анвитэк / Машимпэкс), имеются сертификаты ТР ТС 005/2011 и 033/2013. Поставка занимает 4–8 недель, тогда как Alfa Laval требует 12–20 недель. Детальнее в каталоге теплообменников для пастеризации.
Решения для прочих продуктов
- Пастеризация пивной продукции — пастеризатор пива пластинчатого типа (температура невысокая — 60–65 °C, выдержка продолжительная).
- Соки: пастеризация — аппарат для пастеризации сока (85–95 °C, 15–20 с, среда кислая).
- Винные материалы: пастеризация — установка для пастеризации вина (72–85 °C, до 15 с).
Мойка пастеризатора для сливок по CIP-протоколу
Для пастеризатора сливок очистка существенно сложнее, нежели для молочного: жир молока формирует на пластинах прочный пригар (денатурированный β-lactoglobulin + жирные кислоты), удаляемый лишь концентрированным горячим щелочным составом. Обычный молочный CIP-режим с 1,5–2 % NaOH при 75 °C здесь неэффективен — требуется 2–3 % NaOH и 85 °C.
Типовой цикл CIP, состоящий из 5 этапов
1 Предварительное ополаскивание. вода 45 °C 10 мин 2 Щёлочь 2–3 % NaOH 85 °C · 30 мин 3 Промежут. вода 60 °C 8 мин 4 Кислота 1 % HNO₃ 65 °C · 20 мин 5 Окончат. питьевая вода 15 мин 6 Дезинфек. 85 °C / 0,5 ч либо химическая обработка при 80 °C 7 Дренаж. холод. вода 5 мин Суммарная продолжительность CIP-цикла для сливок составляет 90–110 минут, тогда как для молока — 60–75 минутСпецифика CIP-мойки при работе с жирными сливками
- Содержание щёлочи: при жирности 10–30 % — 1,8–2,2 % NaOH; 35–50 % — 2,2–2,5 %; 55–58 % — 2,5–3,0 % плюс ПАВ.
- Температурный режим щёлочи: 80–85 °C, что на 5–10 °C превышает молочный режим.
- Скорость потока при CIP: 1,5–2,5 м/с в каналах, чтобы разрушить жировой пограничный слой.
- Фаза кислотной обработки: 1 % HNO₃ либо 1,5 % фосфорная кислота — удаление минеральных отложений (молочного камня).
- Контроль фосфатазы: после CIP-мойки обязателен контрольный анализ перед запуском первой партии.
Дополнительно можно ознакомиться с обзором средств и оборудования для CIP: моющие средства и аппараты для мойки. Детальнее — мойка пластинчатого теплообменника.
8 ошибок при выборе пастеризатора сливок
У молочного пастеризатора каналы узкие — 2,5–3 мм, а пластины H-профиля; для сливок 35–58 % он не годится. ΔP поднимается до 200 кПа, а пригар появляется уже через 4–6 часов работы.
Вулканизация серой придаёт продукту серный запах и не имеет сертификатов для молочной отрасли. Выбирайте Peroxide и запрашивайте сертификаты EC 1935/2004 / FDA 21 CFR 177.2600.
Если рассчитывать по c = 3900 Дж/(кг·К), как для молока, мощность завышается на 30–40 % — фактически площадь нужна меньше, а вы переплачиваете за лишнее оборудование.
Это прямое несоблюдение ТР ТС 033/2013. Если недогретый поток не возвращается, нельзя гарантировать пастеризацию при запуске линии и при отказе нагрева. Ветеринарный надзор в Казахстане такие линии останавливает.
При жирности сливок 35–58 % большая рекуперация ведёт к гигантскому пакету пластин, ΔP превышает 150 кПа, появляется риск механического разрушения жировых шариков. Оптимально 60–75 %.
Гомогенизатор должен стоять после предварительного нагрева до 60–70 °C (зона, где жир текуч), а не до либо после пастеризации. Иначе белки повреждаются, а дробление шариков идёт хуже.
Согласно ТР ТС 033, каждая партия должна быть прослеживаема. Если протоколы пастеризации не записываются (Pt100 + регистратор с частотой 1 раз/сек), подтвердить соответствие при проверке не получится.
CIP-станции нужно строго разделять: щёлочь, которая прошла через линию масла, в сливках даёт посторонний привкус. Поэтому обязательны отдельная дроп-станция CIP и разные баки для растворов.
Если рассматриваете замену действующего оборудования — смотрите замена теплообменного аппарата, а чтобы сравнить конкурирующие типы — сравнение паяных и разборных моделей.
Вопросы и ответы
Какую температуру используют для пастеризации сливок 33 % жирности?
В чём разница между пастеризатором для сливок и для молока?
Чему равна удельная теплоёмкость сливок 35 %?
Допустимо ли применять паяный теплообменник для сливок?
Какова цена линии пастеризации сливок производительностью 2000 л/ч?
С какой периодичностью нужно разбирать пастеризатор для механической очистки?
Что представляет собой FDV и для чего он требуется?
По какой причине рекуперация для сливок меньше, чем для молока?
Какие проверки качества проводят после пастеризации?
Допустимо ли перевести линию с переработки молока на сливки?
Как инженер ТПЛ-Сервис помогает выбрать пастеризатор для сливок
Выбор пастеризатора для сливок ведём с учётом вашей производительности, жирности и технологического режима: доступны как компактные линии на 300 л/ч для фермерских сыроварен, так и промышленные установки на 20 000 л/ч для молокозаводов. КС-серия нашего производства поставляется за 4–8 недель; также можно рассмотреть аналоги Alfa Laval / GEA / РИДАН. В услугу подбора входит: вычисление мощности под фактическую жирность, составление спецификации на пластины и уплотнения EPDM Peroxide, подбор гомогенизатора, парогенератора и чиллера, проектирование выдерживателя и контура CIP, монтаж и пусконаладка с проверкой фосфатазной пробы.
Что предоставляем без оплаты: предварительный расчёт в течение 1 рабочего дня и выезд специалиста на объект — аудит работающего оборудования с советами по его обновлению. На КС-серию действует гарантия 12 месяцев.
- Каталог пастеризационных теплообменников
- Каталог теплообменники пластинчатого типа
- Каталог теплообменное оборудование для охлаждения
- Пластины, а также уплотнения — в каталоге
- Комментарии


