

Разборные пластинчатые теплообменники
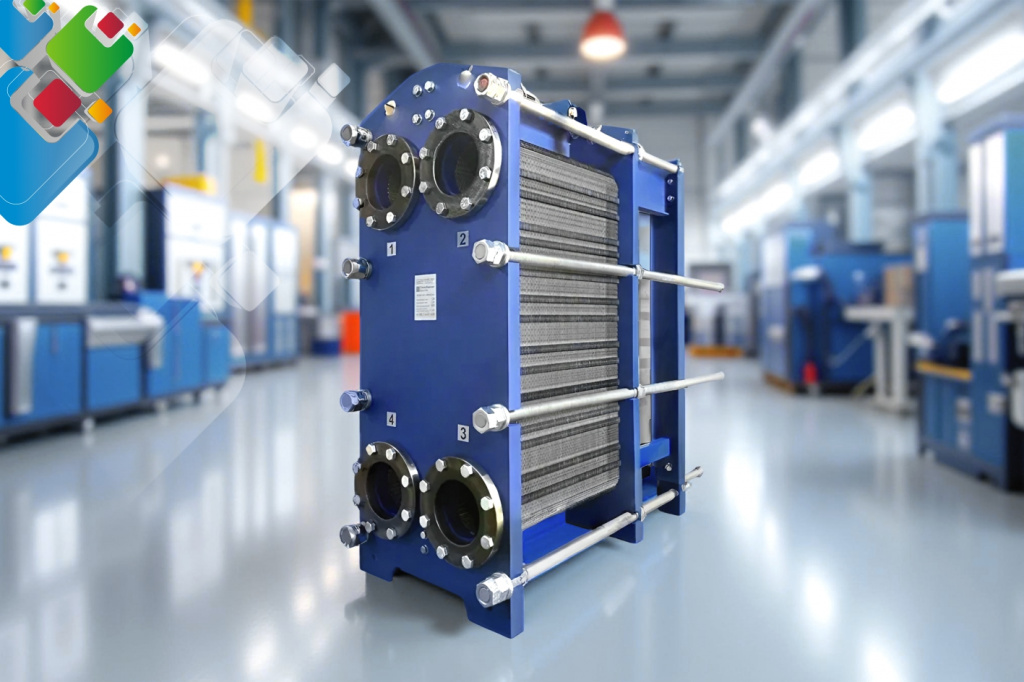
Пластинчатый теплообменник разборной конструкции (ПТО) — это устройство, где блок гофрированных нержавеющих пластин зажат между опорными плитами с помощью стяжных шпилек. Резиновые прокладки герметизируют межпластинчатые каналы, благодаря чему оборудование можно быстро разобрать, очистить пластины, поменять уплотнения либо установить дополнительные секции для повышения тепловой мощности. Материал представляет собой техническое руководство для инженеров-проектировщиков и специалистов по эксплуатации: рассмотрены устройство аппарата, разновидности гофрирования (chevron, wash-board, low-/high-theta), материалы прокладок (NBR, EPDM, FKM, HNBR), порядок сборки с указанием усилия затяжки, области использования от ИТП до пастеризации, а также сопоставление производителей — КС, РИДАН, ЭТРА, Alfa Laval, Funke, Kelvion, Sondex, Tranter.
- Состав разборного пластинчатого теплообменника — элементы
- Профили пластин — chevron, wash-board, theta
- Материалы уплотнений — NBR, EPDM, FKM, HNBR
- Порядок сборки пластинчатого теплообменника — пошаговая инструкция
- Плюсы разборного исполнения
- Области использования — ИТП, ГВС, пастеризация
- Производители разборных пластинчатых теплообменников — таблица
- Эксплуатация и ремонт
- 6 ошибок, возникающих при подборе и эксплуатации
- FAQ — 10 частых вопросов
Как устроен разборный пластинчатый теплообменник
Разборный теплообменник пластинчатого типа состоит из ряда основных элементов, и у каждого — своя задача. По конструкции он напоминает традиционный фильтр-пресс: на несущей раме между плитами размещён пакет тонких пластин с профилем. Фактически это многослойная сборка из металла и резины, которую стягивают шпильки. Чтобы правильно эксплуатировать, ремонтировать и подбирать аппарат, нужно понимать его устройство. Более подробно о принципе действия пластинчатого теплообменника рассказано в отдельной публикации.
Главной несущей деталью является неподвижная плита: массивная стальная отливка либо сварной узел с патрубками входа и выхода сред. Подвижная плита нужна для сжатия пакета, а при ремонте она перемещается по направляющим. В промежутке между плитами находятся пластины с уплотнениями, а для многоходовых схем могут добавляться промежуточные плиты. Сжатие создают шпильки с гайками; производитель задаёт момент затяжки — как правило, от 200 Н·м на малых аппаратах до 2000 Н·м на крупных.
Основная деталь, оснащённая патрубками для входа и выхода. Толщина 30-80 мм; изготовляется из углеродистой стали с защитным слоем либо из нержавейки. Берёт на себя осевые усилия от стяжки и давление рабочей среды.
По толщине и массе соответствует неподвижной, однако патрубков не имеет (кроме четырёхпортовой схемы для несимметричных потоков). Во время разборки едет по направляющим, открывая доступ к пластинам.
Ключевой узел теплообменника. Тонкие пластины с гофрой из AISI 316 (либо 304, титана, Hastelloy), толщина 0,4-0,8 мм. Площадь одной пластины составляет 0,05-2,5 м². Число пластин — от десятков до нескольких сотен.
Прокладки из резины, которые устанавливаются в канавки по контуру пластин. Формируют чередующиеся каналы для двух теплоносителей и обеспечивают герметичность. Материалы — EPDM, NBR, FKM, HNBR. Способ фиксации — клеевой либо защёлкивающийся (Clip-on).
Шпильки повышенной прочности М20-М48 (класс прочности 8.8-10.9). Их число — 4-12 в зависимости от типоразмера. Затяжка гаек выполняется с контролируемым моментом 200-2000 Н·м, равномерно, по схеме «крест-накрест».
Металлические рельсы (из труб или швеллеров), которые удерживают пластины в нужном положении по высоте и центру. Верхняя воспринимает вес, нижняя отвечает за позиционирование. Имеют антикоррозионное покрытие.
Элемент, на котором закреплены вторые концы направляющих. При разборке принимает массу подвижной плиты и пакета пластин. Крепится анкерами к фундаменту вместе с неподвижной плитой.
Присоединения резьбового или фланцевого типа DN15-DN300 (по ГОСТ и СТ РК либо DIN). Обычно находятся на неподвижной плите, но в многоходовых схемах могут быть распределены между двумя плитами.
Условно: горячий теплоноситель (Вх1→Вых1) движется по чётным каналам, холодный (Вх2→Вых2) — по нечётным. Прокладки установлены в чередующемся порядке, поэтому каналы не соединяются друг с другом.
В зазорах между пластинами образуются каналы толщиной 2-5 мм. Благодаря гофрированной поверхности турбулентность появляется уже при числах Рейнольдса от 200-400 (в гладких трубах она начинается при Re ≈ 2300). Это и объясняет необычно высокий коэффициент теплопередачи — 3000-6000 Вт/(м²·°C). У типичного кожухотрубного теплообменника показатель обычно составляет 800-1500 Вт/(м²·°C). Детальное сопоставление пластинчатого и кожухотрубного аппарата мы вынесли отдельно.
Разновидности профилей пластин: chevron, wash-board и theta
Гофра представляет собой волнообразный рельеф, который выштампован на плоской заготовке. От профиля гофры зависят три основных показателя: коэффициент теплопередачи U, гидравлическое сопротивление (потеря давления Δp) и подверженность загрязнению. Угол наклона гофры к оси потока (его часто обозначают θ или называют «углом шеврона») — важнейшая конструктивная характеристика пластины.
Современные разборные теплообменники используют несколько основных типов профиля. Наиболее популярен chevron (шеврон, «ёлочка»): соседние пластины развёрнуты зеркально, а в точках пересечения гофр формируются ромбовидные ячейки. Встречаются также wash-board (стиральная доска, гофра идёт поперёк потока) и комбинированные mixed-схемы, где в одном аппарате чередуют low-theta и high-theta пластины, чтобы оптимизировать соотношение U/Δp. Читайте также наш материал о разновидностях пластинчатых теплообменников.
Малый угол шеврона. Сопротивление невысокое, средний U ≈ 3000-3800 Вт/(м²·°C). Используется, когда располагаемый перепад давления ограничен.
Большой угол шеврона. Интенсивная турбулизация, высокий U ≈ 5500-6500 Вт/(м²·°C), однако и значительный Δp. Применяется при строгих требованиях к температурному напору.
Гофра расположена поперёк потока («стиральная доска»). Решение историческое. Применяется в специальных аппаратах для вязких сред. U ≈ 2000-2500 Вт/(м²·°C).
В одном пакете поочерёдно стоят low- и high-theta пластины. Это даёт гибкость при выборе между U и Δp без изменения числа пластин. U ≈ 4000-5000 Вт/(м²·°C).
Увеличенный зазор между пластинами (5-12 мм) для сред, содержащих волокнистые или твёрдые включения. Используется в сточных водах и бумажной промышленности. U ≈ 1500-2500 Вт/(м²·°C).
Ориентировочные показатели для схемы «вода-вода» при скорости 0,3-0,6 м/с в каналах. Фактические значения определяются температурным режимом, толщиной пластины и материалом.
Если число пластин одинаково, high-theta (60°) обеспечивает почти вдвое больший U, однако Δp увеличивается в 4-6 раз. Проектировщику приходится искать баланс: при большом располагаемом напоре насоса выгоднее high-theta (уменьшаются площадь и расход металла), при ограниченном — low-theta либо mixed-схема. В системах ГВС для ИТП оптимален mixed, а для пастеризации молока — high-theta с быстрым переходом на CIP-мойку.
Прокладки: материалы, срок службы и способ крепления
Прокладки разборного пластинчатого теплообменника — наиболее важный расходный элемент. От них зависят предельная температура и совместимость с рабочей средой. Для каждого типоразмера производители предлагают сменные комплекты. Смотрите также каталог пластин и прокладок для теплообменного оборудования.
| Материал | T макс | Среды | Не применять | Ресурс |
|---|---|---|---|---|
| NBR (бутадиен-нитрильный каучук) | до 100 °C | Холодная вода, дизельное топливо, минеральные масла | Озон, горячий гликоль, пар | 5-7 лет |
| EPDM (этилен-пропиленовый каучук) | до 150 °C | Отопление, ГВС, вода, пар, гликоль | Масла, углеводороды | 7-10 лет |
| FKM (Viton) | до 200 °C | Кислоты, растворители, агрессивные среды | Аммиак, амины | 10-12 лет |
| HNBR (гидрированный NBR) | до 140 °C | Хладагенты, нефть, масла с присадками | Полярные растворители | 8-10 лет |
| EPDMpeг. (peroxide) | до 170 °C | Перегретая вода, пар высоких параметров | Жирные среды | 10-12 лет |
EPDM — основной материал для отопления и ГВС. Если пар имеет температуру выше 150 °C, применяют пероксидно-вулканизированный EPDMpeг. FKM используют для химии, маслосистем котлов и дизтоплив с присадками. NBR в современных аппаратах заметно уступил позиции: у него слишком узкий температурный диапазон. Замена уплотнения «по аналогии» часто приводит к протечкам и разрушению.
По методу фиксации выделяют два основных типа. В клеевом варианте уплотнение сажают на канавку с помощью двухкомпонентного состава (Pliobond, Loctite 406). Соединение надёжное, однако при замене приходится долго очищать канавку. Защёлкивающийся тип (Clip-on, Glue-free, Snap-on у разных изготовителей) оснащён «лапками»: они захватывают кромку пластины и удерживаются без клея. Это современный стандарт, в частности у Alfa Laval (Clip-grip), Kelvion (Glueless), РИДАН (NoBond). На замену уходит в 3-4 раза меньше времени.
При смене уплотнений меняют ВЕСЬ комплект на аппарат, а не отдельные элементы. Старая резина уже дала усадку и работает в условиях компенсированной деформации, новая — нет. Если смешать их, стяжка будет неравномерной и почти неизбежна протечка между пластинами.
Пошаговый порядок сборки разборного ПТО
От качества сборки зависит 80% будущей герметичности. Если аппарат собран верно, он выдерживает проектное давление десятилетиями; при небрежной сборке появляются потёки уже при опрессовке. Основной документ — регламент изготовителя. Далее приведена обобщённая последовательность для стандартного аппарата мощностью 100-500 кВт. Подробнее об обвязке и подключении теплообменного аппарата — в отдельной статье.
Раму монтируют на фундамент либо на опорную раму обвязки. Уровень контролируют по двум осям. Для анкерных болтов М16-М24 момент затяжки составляет 80-150 Н·м. Отклонение неподвижной плиты от вертикали допускается не больше 1 мм/м.
Перед монтажом на каждую пластину ставят новое уплотнение. Канавку освобождают от старого клея и обезжиривают. В варианте Clip-on достаточно «защёлкнуть» резину в паз; в клеевом — нанести состав и дать выдержку.
Пластины укладывают поочерёдно (поворот на 180° через одну) — так формируются ромбовидные ячейки контакта. Порядок приведён на шильдике и в паспорте. Ошибка при выкладке почти неизбежно приводит к течи.
Гайки шпилек обтягивают крест-накрест за 3-5 проходов. Итоговый момент: для М20 — 200-400 Н·м, М30 — 600-1000 Н·м, М48 — 1500-2000 Н·м. Применяют динамометрический ключ.
Величина пакета A (расстояние от неподвижной до подвижной плиты) приведена в паспорте с допуском ±0,5 мм на каждые 100 мм. Если значение больше Amax — это недотяг и риск течи. Если меньше Amin — пережатие и повреждение пластин.
Гидроиспытание выполняют давлением 1,25 × Pраб с выдержкой 30 минут. Протечки, потение, снижение давления служат основанием для дополнительной затяжки или разборки. Согласно ТР ТС 010/2011.
| Шпилька | Класс прочности | Момент затяжки | Типоразмер аппарата |
|---|---|---|---|
| М16 | 8.8 | 120-180 Н·м | Мощность до 50 кВт (РИДАН НН 04, КС-2) |
| М20 | 8.8 | 200-400 Н·м | Мощность 50-200 кВт (ЭТРА ЭТ-007, Alfa Laval M3) |
| М24 | 10.9 | 400-700 Н·м | Мощность 200-500 кВт (Funke FP 14, КС-12) |
| М30 | 10.9 | 600-1000 Н·м | Мощность 500-1000 кВт (Kelvion NT 150, Sondex S64) |
| М48 | 10.9 | 1500-2000 Н·м | Мощность свыше 1 МВт (Tranter GX-145, Alfa Laval M30) |
Достоинства разборной конструкции
Ключевое отличие разборного теплообменника от паяного — возможность полной разборки без потери ресурса. А у паяных аппаратов паяного пакета пластины спаяны медью или никелем в монолит, ремонт практически невозможен. В разборных каждая пластина — самостоятельный элемент, который можно осмотреть, очистить, заменить. Развёрнутое сравнение разборных и паяных аппаратов доступно в отдельной статье.
Любую пластину либо уплотнение можно заменить за смену силами 2 человек. Специнструмент не нужен, кроме динамометрического ключа.
Если добавить пластины в имеющуюся раму, площадь и тепловая мощность вырастут на 20-50% без полной замены аппарата. Важно предусмотреть запас по длине шпилек.
При разборной мойке с механической очисткой каждой пластины теплопередача возвращается к 100%, а химическая (CIP) — лишь к 60-90% в зависимости от вида отложений.
Каждые 5-7 лет полная смена комплекта резины восстанавливает герметичность. Затраты составляют 15-30% от цены нового аппарата, тогда как для паяного пришлось бы платить 100%.
Между уплотнениями периферии и портов предусмотрен дренаж — канал сообщения с атмосферой. Любая утечка видна снаружи аппарата, что исключает смешивание контуров.
Можно пересобрать пакет и изменить ходность (1-ход → 2-ход → 3-ход). Это удобно при смене режима работы или росте расхода.
Области применения разборных теплообменников
Разборные ПТО — основа тысяч ИТП в многоквартирных домах Казахстана, поэтому первое направление — ЖКХ и теплоснабжение. Вторая крупная сфера — пищевая промышленность со строгими требованиями к гигиене и регулярной CIP-мойкой. Третья — химия, фарма и нефтепереработка, где возможность разборки критична для регламентного обслуживания.
| Сфера | Среды | Параметры | Уплотнения |
|---|---|---|---|
| Теплопункты многоквартирных домов | Вода из сети / водопровод | 130/70 °C → 60/5 °C, 16 бар | EPDM |
| ГВС | Греющая / питьевая вода | 95/65 °C → 5/60 °C, 10 бар | EPDM (питьевой допуск) |
| Отопление | Сетевая вода / радиаторный контур | 110/70 °C → 90/70 °C, 16 бар | EPDM |
| Бассейны | Котловая вода / вода бассейна | 85/65 °C → 25/29 °C, 6 бар | EPDM устойчивый к хлору |
| Пастеризация молока | Молоко / горячая вода / охлаждающий лёд | 4 → 72 °C → 4 °C, 8 бар | EPDM пищевой |
| Фарма / биотех | WFI, очищенный пар | До 150 °C, 10 бар, GMP | EPDM или PTFE-композит |
| Химпром | Среды: кислоты, щёлочи, растворители | До 180 °C, 16-25 бар | FKM или HNBR |
| Охлаждение масла (гидравлика, редукторные узлы) | Масло / вода | 80 → 50 °C, 10 бар | HNBR или FKM |
В ИТП тысяч жилых домов Казахстана установлены разборные ПТО мощностью 100-1000 кВт. Это главный потребитель таких аппаратов в стране: ежегодно обновляются десятки тысяч единиц. О специфике теплообменников для ГВС и теплообменников для систем отопления рассказано в отдельных разделах каталога.
Бренды разборных теплообменников: обзор рынка
Рынок разборных ПТО в Казахстане делится на бренды из России и СНГ (КС, РИДАН, ЭТРА, ТТАИ, Анвитэк, Теплохит, Теплосила) и сборки из импортных компонентов (Машимпэкс на базе GEA, локальные сборки SWEP, Funke). Поставки полностью импортных аппаратов идут в том числе по параллельному импорту. Об уровне цен читайте в материале «Сколько стоит пластинчатый теплообменник».
| Бренд | Происхождение | Серия | Коэф. цены | Срок поставки |
|---|---|---|---|---|
| КС НАШ БРЕНД | Россия | КС-2 / КС-12-1500 / КС-32 | 0,9-1,0 | 2-6 недель |
| РИДАН | Россия (бывш. Danfoss) | НН 04-250 / НН 41-50 | 1,0-1,2 | 3-8 недель |
| ЭТРА | Россия | ЭТ-007-120 / ЭТ-016 | 0,9-1,1 | 4-10 недель |
| ТТАИ | Россия | ТТАИ ТТ-15 / ТТ-60 | 0,8-1,0 | 3-8 недель |
| Машимпэкс (GEA) | РФ / Германия | NT 50-NT 350 | 1,1-1,4 | 6-14 недель |
| Alfa Laval | Швеция | M3-M30 / TS6-TS35 | 1,3-1,7 | 8-16 недель |
| Funke | Германия | FP 14-FP 120 / FPDW | 1,2-1,5 | 8-14 недель |
| Kelvion (GEA) | Германия | NT 50-NT 350 / NX | 1,2-1,6 | 10-16 недель |
| Sondex | Дания (Danfoss) | S4-S188 | 1,2-1,5 | 8-14 недель |
| Tranter | США / Швеция | GX-26 / GX-145 / GC | 1,4-1,8 | 10-18 недель |
| Анвитэк, Теплохит, Теплосила | Россия | Тип-А, ТСА, ТИЖ-серия | 0,8-1,0 | 3-10 недель |
Коэффициент цены взят относительно условной средней 1,0 (за базу принята серия РИДАН НН). Российские марки (КС, ЭТРА, ТТАИ, Теплохит) при сопоставимой расчётной теплопроизводительности дают экономию 20-40% относительно Alfa Laval/Tranter и в 1,5-2,5 раза меньший срок поставки. При этом основные компоненты (пластины, уплотнения) производятся локально и доступны на складе.
Обслуживание и ремонт разборного теплообменника
Ключевое преимущество разборного ПТО — плановое обслуживание. Есть два способа очистки. Безразборная (CIP — Cleaning in Place) — прокачка раствора кислоты или щёлочи через входные патрубки без демонтажа пластин. Применяется для регулярной профилактики накипи. Разборная — со снятием каждой пластины и механической либо ванной очисткой. Подробнее в статье о разборном и безразборном способах промывки.
- Раз в 6-12 месяцев — осмотр визуально (потёки, ржавчина, состояние уплотнений по периметру).
- Каждые 1-2 года (по фактическому снижению U) — CIP-мойка щёлочью либо кислотой.
- Раз в 3-5 лет — разборная очистка с механической обработкой каждой пластины.
- Раз в 5-7 лет — смена комплекта уплотнений.
- Раз в 10-15 лет — частичный ремонт с заменой изношенных пластин (трещины, пробоины).
- Раз в 15-25 лет — полная смена пакета пластин либо всего аппарата.
Признаки, сигнализирующие о необходимости сервиса: падение мощности на 15-20% от паспортной при неизменных расходах теплоносителя; увеличение гидравлического сопротивления при штатных расходах; снижение температуры в обратке; потёки по периметру плит; вибрация рамы и шум в каналах. Каждый симптом говорит о своей причине — отложения, износ уплотнений, ослабление затяжки. Дополнительно см. методику промывки пластинчатого теплообменника и материал о замене теплообменника.
Для очистки применяют 5-10% раствор лимонной или щавелевой кислоты, а также 2-3% NaOH. Циркуляционным насосом прокачивают 1-2 часа при 50-60 °C. В зависимости от типа отложений удаётся вернуть 60-90% теплопередачи.
Пакет демонтируют, пластины выдерживают 4-12 часов в ванне с реагентом, затем обрабатывают мягкой щёткой. Использование металлических скребков и абразивов недопустимо — они нарушают пассивный слой нержавеющей стали.
Старое уплотнение снимают, канавку очищают от клея растворителем. При клеевом способе: обезжирить поверхность, нанести клей, выдержать паузу. Для Clip-on — зафиксировать лапками за края пластины.
Признаки износа пластин: глухой тонкостенный звон вместо звонкого, трещины в углах, очаги коррозии. Разрешается менять до 20-30% пластин в пакете без выполнения перерасчёта.
6 ошибок при подборе и эксплуатации
Практика свидетельствует: 70-80% случаев преждевременного отказа связаны с шестью распространёнными ошибками. Одни допускаются при подборе (нередко из-за стремления сэкономить или неверной оценки условий), другие — при монтаже и эксплуатации. Также рекомендуем наш материал как подобрать теплообменник.
Расчёт «впритык», без коэффициента запаса Rf = 0,00005-0,0002 м²·°C/Вт. Спустя всего 6-12 месяцев U снижается на 20-30%, и аппарат теряет мощность.
EPDM применяют на маслах, NBR — на паре, FKM — на аммиаке. Резина набухает, разрывается, утрачивает эластичность. Протечки возникают через 1-3 месяца.
Пластины «правая-левая» перепутаны либо нарушена очерёдность чередования. Каналы сообщаются, контуры смешиваются. Опрессовка не проходит сразу.
Затяжка «до упора» без динамометрического ключа. Размер A оказывается ниже минимального, пластины деформируются, уплотнения сдавливаются.
Если нет сетчатого фильтра ≤ 1 мм, окалина, песок и шлам забивают порты и каналы. Спустя 1-2 месяца — резкое снижение мощности и увеличение Δp.
«Работает — не трогаем». За 3-5 лет слой отложений вырастает до 0,5-1 мм, теплопередача снижается до 40-50% от номинальной. Вернуть показатели можно только разборной мойкой.
FAQ — 10 частых вопросов
В чём разница между разборным и паяным ПТО?
В разборном аппарате пластины зажаты между плитами и уплотнены резиновыми прокладками — любую пластину можно демонтировать, осмотреть и заменить. В паяном пакет пластин спаян медью или никелем в единый монолит — ремонт невозможен, при течи заменяется весь аппарат. Разборный дороже на 30-50%, но его ресурс в 2-3 раза выше.
Какое уплотнение подойдёт для ИТП с параметрами 130/70 °C?
EPDM пероксидный (peroxide-cured) — до 150 °C в постоянном режиме. При пиковых 150 °C допустим EPDMpeг. (до 170 °C). NBR не подходит — его предел 100 °C. FKM для этой задачи избыточен по стоимости.
Можно ли повысить мощность разборного ПТО без замены аппарата?
Да, за счёт добавления пластин в имеющуюся раму. Условие — запас по длине шпилек (обычно закладывается +20-30%). Прирост мощности — до 30-50% от первоначальной без изменения присоединительных размеров. Заявку на расчёт нагрева оформляйте по методике теплового расчёта.
С какой периодичностью менять уплотнения?
EPDM в отоплении и ГВС — каждые 5-7 лет. NBR в масляных системах — каждые 4-6 лет. FKM на агрессивных средах — каждые 8-10 лет. Фактический ресурс определяется температурой, химическим составом среды и режимами работы. Признак износа — потёки на торце пакета.
Какой момент затяжки шпилек считается правильным?
Основной ориентир — размер пакета A (расстояние между неподвижной и подвижной плитами), приведённый в паспорте с допуском. Затяжку ведут до достижения A, а не «до контрольного момента». Типовые значения по диаметру: М16 — 120-180 Н·м, М20 — 200-400 Н·м, М24 — 400-700 Н·м, М30 — 600-1000 Н·м, М48 — 1500-2000 Н·м.
Какой материал пластин подойдёт для городской воды?
AISI 316 (1.4401) — базовый стандарт для отопления, ГВС, ИТП. При высокой минерализации и содержании хлоридов выше 200 мг/л — переход на AISI 316L или 254 SMO. Для дистиллированной воды и пара достаточно AISI 304. Подробнее — в нашем материале о теплообменниках из нержавейки.
Допустимо ли применение разборного ПТО на пару?
Да, при корректно подобранных уплотнениях (EPDM пероксидный до 170 °C, FKM до 200 °C). Ограничение — насыщенный пар низкого давления до 6-10 бар. Для перегретого пара высоких параметров предпочтительнее кожухотрубный или сварной паяный аппарат.
Что предпринять, если аппарат начал «потеть» по периметру?
В первую очередь проверить момент затяжки и размер A. Если размер в допуске, но течь сохраняется — перетяжка не поможет, требуется замена комплекта уплотнений. Если течь точечная между двумя пластинами — пробито конкретное уплотнение или пластина, замена локальная. Рекомендуется вызвать сервисную бригаду для дефектовки.
Какие документы нужны на разборный ПТО?
Сертификат соответствия ТР ТС 010/2011 «Безопасность машин и оборудования», расчёт по EN 13445 либо ASME Section VIII, паспорт по стандартам ГОСТ и СТ РК, протокол гидравлических испытаний. Для пищевой и фармацевтической промышленности — дополнительно сертификаты EHEDG, 3-A, FDA на материалы уплотнений.
Какая цена разборного ПТО мощностью 500 кВт?
Российские марки (КС, РИДАН, ЭТРА) — 350-650 тыс. тенге в стандартном исполнении (AISI 316 + EPDM). Импортные (Alfa Laval, Funke, Kelvion) — 700 тыс.-1,2 млн тенге с учётом параллельного импорта. Поставка занимает 3-12 недель. Итоговая цена определяется температурным режимом, давлением и материалами. Подробнее о формировании цены в материале цена пластинчатого теплообменника.
Связанные материалы
Подбор разборного ПТО для вашего проекта — инженеры ТПЛ-Сервис
Инженер уточнит температурный график, расходы и параметры теплоносителей, подберёт оптимальный типоразмер из линеек КС, РИДАН, ЭТРА, Alfa Laval, Funke, Kelvion, Sondex, Tranter. В комплект поставки входят сертификация ТР ТС 010/2011, паспорт по стандартам ГОСТ и СТ РК, расчёт по EN 13445 или ASME Section VIII. Сроки поставки 2-12 недель в зависимости от бренда и наличия на складе.
Звонок и расчёт бесплатные. Работаем пн-пт 8:00-21:00 по времени Астаны. Возможна работа по 44-ФЗ и 223-ФЗ.
Смотрите также: паяные пластинчатые аппараты Alfa Laval.
- Комментарии


